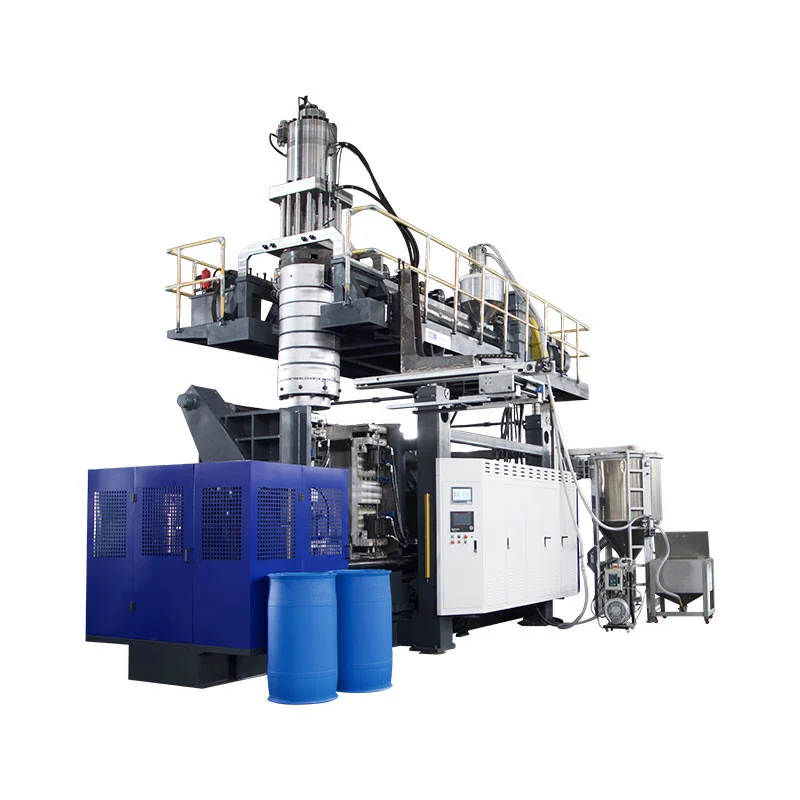
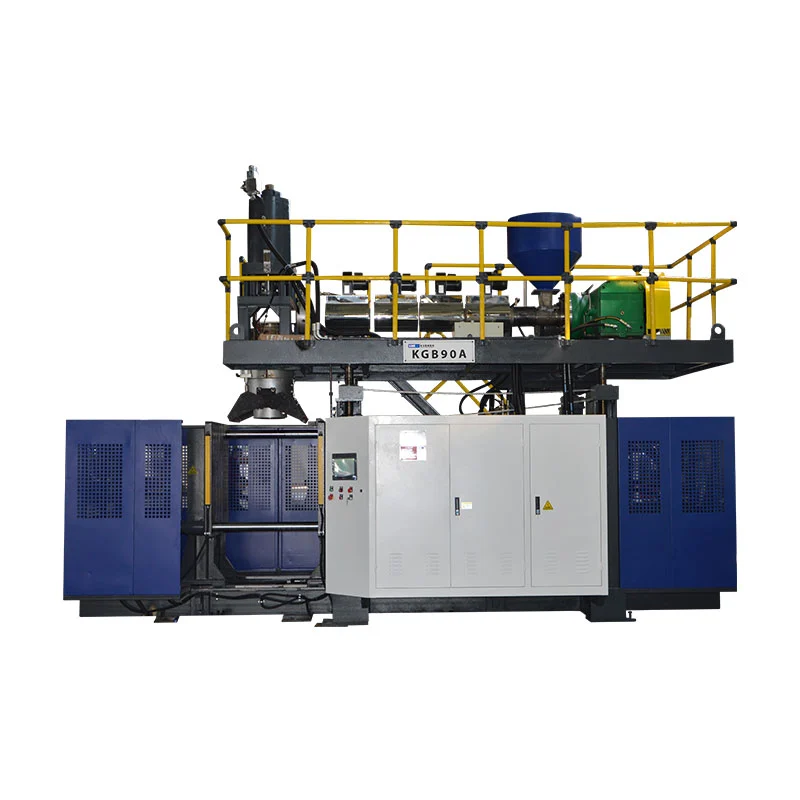
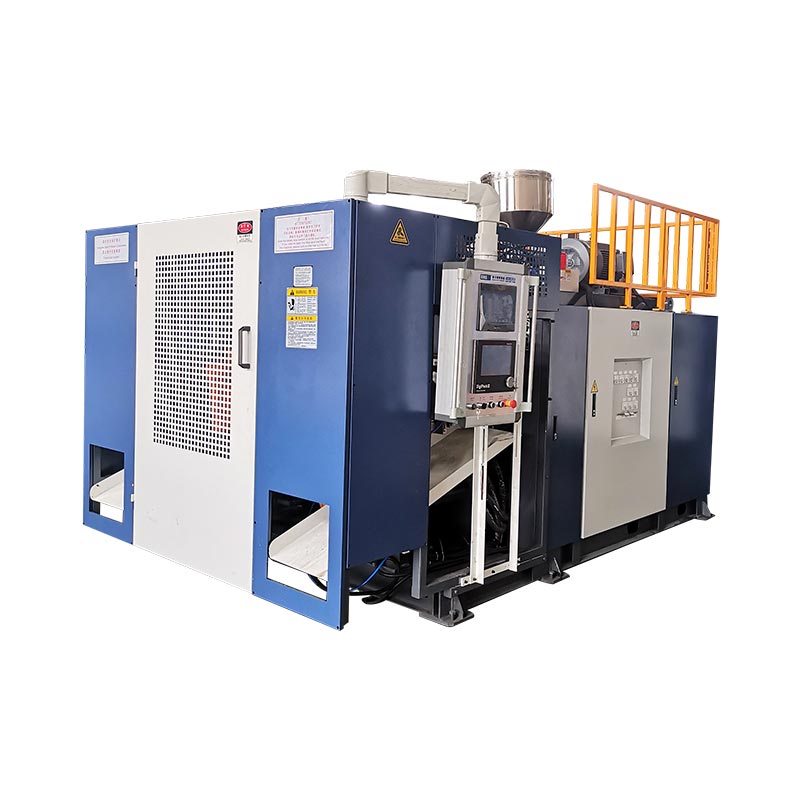
Një stacion i dytë ndryshon mënyrën se si makina përdor kohën e nxjerrjes, ftohjes dhe trajtimit të mykut. Ai nuk dyfishon automatikisht prodhimin e shitur, nuk ulet energjia për shishe ose nuk krijon një produkt më të madh. Tre madhësi të çiftuara të makinerive Kinggle tregojnë se ku shfaqen ndryshimet reale.

E vërtetamakinë derdhur me goditje të vetme vs me dy stacionePrandaj, krahasimi është një studim i plotë i qelizave, jo një numërim i karrocave. Vendimi duhet të lidhë shishen, orarin e prodhimit, kërkesën bruto të shkrirjes, sekuencën me dy stacione dhe kërkesën e pjesës së pranuar.
Çfarë ndryshon midis një stacioni dhe dy?
Në një makinë formimi me goditje të vazhdueshme me nxjerrje me një stacion të vetëm, një pozicion i kallëpit dhe kapëses kap parzinën, formon pjesën, e ftoh dhe e lëshon atë. Ngjarja tjetër e formimit duhet të përshtatet rreth sekuencës së atij stacioni.
Një makinë formimi me ekstrudion me dy stacione ose me dy stacione alternon dy pozicione të kallëpit rreth një sistemi të përbashkët nxjerrjeje. Një stacion mund të jetë në një hap fryrjeje, ftohjeje ose heqjeje të pjesshme, ndërsa tjetri përgatitet për të kapur parison tjetër. Kjo është arsyeja pse pajisjet me stacione të dyfishta përshkruhen gjithashtu si një makinë formimi me goditje të dyanshme ose me skaf në disa tregje.
Kjo sekuencë e thjeshtuar shpjegon mundësinë, jo shkallën përfundimtare të prodhimit. Udhëtimi në stacion, formimi i parisonit, mbyllja e mykut, fryrja, shkarkimi, ftohja, nxjerrja, zvogëlimi dhe transferimi në rrjedhën e poshtme ende duhet të përshtaten së bashku. Literatura e pavarur e makinerive të transportit gjithashtu liston konfigurimet e njëanshme dhe të dyanshme veçmas nga kokat e kaldajave të vetme dhe të shumëfishta, duke përforcuar se këto janë zgjedhje të ndryshme pajisjesh.
Mos e ngatërroni numrin e stacioneve, numrin e kokës, numrin e zgavrës dhe numrin e shtresave
Shumë gabime të citateve fillojnë sepse "dyfishi" përdoret pa thënë se çfarë është dyfishuar. Një makinë me dy stacione nuk është domosdoshmërisht një makinë me dy koka, një kallëp me dy zgavra ose një linjë me dy shtresa.
| Afati | Çfarë ka rëndësi | Çfarë ndryshon | Pyetje për furnizuesin |
|---|---|---|---|
| Stacion i vetëm ose i dyfishtë | Pozicionet e kallëpit dhe kapëses që funksionojnë në sekuencë | Sekuenca e makinës, kërkesa për vendosjen e kallëpit, potenciali i prodhimit, gjurma dhe trajtimi | Sa stacione të plota të kallëpit alternojnë në këtë makinë? |
| Vdes një ose shumë kokë | Parisons ekstruduar në një ngjarje të derdhur | Sa kavitete myku mund të ushqehen në të njëjtën kohë dhe hapi i kërkuar i daljes | Sa priza përfshihen dhe sa është distanca qendrore e tyre? |
| Kallëp me një ose me shumë zgavra | Pjesët e formuara në një kallëp mbyllen | Pjesë për ngjarje formimi, madhësia e kallëpit, ekuilibri i ftohjes dhe prerja | Sa pjesë të shitshme duhet të prodhojë një ngjarje e mykut? |
| Të vetme ose me shumë shtresa | Shtresat materiale në murin e pjesës | Ekstruderët, arkitektura e kokës, trajtimi i materialit dhe kontrolli i procesit | Cilat materiale dhe struktura e shtresave përfshihen në kuotim? |
TëFleta e të dhënave të anijes me nxjerrje të vazhdueshme R&B, për shembull, liston kokat e kapëseve me një dhe shumëparison veçmas nga konfigurimet e kapëseve me një ose dy stacione. Veglat me shumë parison janë një levë dalëse; një stacion i dytë i mykut është një tjetër. Një propozim mund të përdorë ose levë ose t'i kombinojë të dyja, kështu që kuotimi duhet të identifikojë secilën veç e veç.
Terminologjia gjithashtu ndryshon sipas rajonit. Blerësit mund të kërkojnë për njëmakinë derdhur me goditje me dy stacione, makinë derdhur me goditje me stacione të dyfishta, makinë fryrëse shishe me dy stacioneosederdhës me goditje me dy anë. Konfirmoni sekuencën fizike në vend që të zgjidhni vetëm me emër.
Krahasimi origjinal: tre madhësi të çiftuara të makinës Kinggle
Analiza e mëposhtme përdor specifikimet e publikuara në gjashtë faqet aktuale të produkteve Kingngle. Çdo palë ka të njëjtin kapacitet nominal maksimal të kontejnerit, gjë që e bën dallimin e stacionit më të lehtë për t'u parë. Shifrat janë referenca të katalogut, jo një garanci prodhimi për çdo shishe, rrëshirë, kokë koke ose paketë opsionale.
| Kapaciteti dhe modeli | Stacionet | Etiketa e daljes së publikuar | Kapaciteti i shkrirjes HDPE | Dimensionet e makinës (L×W×H) | Zarf i thjeshtë L×W* | Pesha | Forca shtrënguese |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Beqare | Cikli i tharjes 600 copë/h | 30 kg/orë | 3,1 × 1,7 × 2,5 m | 5.3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dyfishtë | Cikli i tharjes 600 × 2 copë/h | 55 kg/orë | 3,1 × 2,2 × 2,5 m | 6.8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Beqare | Cikli i tharjes 500 copë/h | 55 kg/orë | 3,1 × 2,2 × 2,5 m | 6.8 m² | 3.0 t | 65 kN |
| 5LKGB5D | Dyfishtë | Cikli i tharjes 500 × 2 copë/h | 80 kg/orë | 3,2 × 2,2 × 2,5 m | 7.0 m² | 5.2 t | 65 kN |
| 15LKGB15L | Beqare | Cikli i tharjes 450 copë/h | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9.9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dyfishtë | Cikli i tharjes 450 × 2 copë/orë | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13.9 m² | 12.5 t | 165 kN |

Çfarë zbulojnë të dhënat e çiftuara
1. Numri i stacioneve nuk përcakton madhësinë maksimale të pjesës
Brenda çdo çifti Kinggle, kapaciteti nominal i kontejnerit dhe forca shtrënguese e publikuar mbeten të njëjta: 2L dhe 40 kN, 5L dhe 65 kN, ose 15L dhe 165 kN. Stacioni i dytë ndryshon sekuencën e prodhimit; nuk e kthen një platformë 5L në një platformë 15L.
Ky dallim ka rëndësi gjatë zgjedhjes së makinës. Vëllimi i pjesës, zona e projektuar, dimensionet e kallëpit dhe kapësja e kërkuar ende duhet të përshtaten me platformën. Kingle'sudhëzues për zgjedhjen e makinës së derdhur me fryrjefillon nga kontejneri përpara se të zgjedhë numërimin e stacionit.
2. Çiftet me dy stacione shtojnë kapacitetin e shkrirjes, por jo me një raport fiks
Kapaciteti i publikuar i shkrirjes së HDPE rritet nga 30 në 55 kg/h në çiftin 2L, nga 55 në 80 kg/h në çiftin 5L dhe nga 100 në 120 kg/h në çiftin 15L. Këto rritje nuk janë identike dhe nuk duhet të shndërrohen në një "shumëzues të dyfishtë stacionesh".
Ky është mësimi më i rëndësishëm i kapacitetit në të dhëna. Dy stacione mund të krijojnë më shumë mundësi formimi, por ekstruderi ende duhet të furnizojë masën bruto të parisonit. Një shishe më e rëndë, më shumë blic, më shumë priza ose interval më të shkurtër ngjarjesh rrit kërkesën e shkrirjes. Kur nxjerrja bëhet pengesë, shtimi i disponueshmërisë së stacionit nuk mund ta zgjidhë atë.
3. Pesha dhe zarfi i instalimit rriten ndryshe nga madhësia
Kalimi nga modeli i vetëm në modelin e dyfishtë rrit peshën e publikuar të makinës nga 2.5 në 4.5 ton në 2L, 3.0 në 5.2 ton në 5L dhe 7.5 në 12.5 ton në 15L. Zarfi i llogaritur i makinës L×W ndryshon përkatësisht nga rreth 5,3 në 6,8 m², 6,8 në 7,0 m² dhe 9,9 në 13,9 m².
Prandaj, sipërfaqja e dyshemesë nuk përshkruhet në mënyrë të sigurt si "pothuajse e njëjtë" ose "dy herë më e madhe". Rezultati varet nga platforma. As llogaritja e zarfit të makinës nuk është një plan urbanistik: aksesi në shërbim, furnizimi me materiale, kolektorët e ftohjes, kabinetet e kontrollit, shkarkimi i pjesëve dhe trajtimi i mykut ende kanë nevojë për hapësirë. Përdorni Kingle'sfuqia, ajri, uji dhe udhëzuesi i paraqitjespërpara se të ngrini planin e sitit.
4. Etiketa e ciklit të thatë është një sinjal krahasimi, jo një premtim shpërndarjeje
Një cikël i thatë regjistron lëvizjen e makinës pa provuar kushtet e prodhimit të një pjese të përfunduar. Prodhimi aktual duhet të përfshijë formimin e parisonit, kohën e fryrjes dhe shkarkimit, ftohjen, nxjerrjen, zvogëlimin, humbjen e cilësisë dhe ndalesat e planifikuara. Një kavanoz i trashë 15 litrash dhe një shishe e lehtë 500 ml nuk mund t'i caktohet i njëjti prodhim thjesht sepse funksionojnë në një makinë me të njëjtin numër stacionesh.
Llogaritni prodhimin nga ngjarjet e formimit dhe balancën e masës
Filloni me produktin dhe punoni prapa. Mos filloni duke shumëzuar numrin e katalogut me orët e ndërrimit.
Hapi 1: përcaktoni rezultatin e mirë të kërkuar
Shndërroni kërkesën e konfirmuar në pjesë të mira në orë duke përdorur orët e planifikuara të prodhimit, ndërrimet e planifikuara dhe supozimet e disponueshmërisë së vetë fabrikës. Mbani të ndara skenarët e kërkesës - bazë, kulm sezonal dhe rritje në të ardhmen - në mënyrë që kapaciteti i tepërt të jetë i dukshëm dhe jo i fshehur brenda një objektivi optimist.
Hapi 2: matni një ngjarje të plotë të formimit
Për kallëpin e propozuar, regjistroni numrin e parsoneve, pjesët e formuara, masën bruto të parisonit, masën e pjesës së përfunduar, rrugën e ndezjes/ribërjes, intervalin e qëndrueshëm të ngjarjeve dhe rezultatin e cilësisë së pranuar. Një ngjarje formimi do të thotë që një kallëp kap materialin parison dhe prodhon grupin e pjesëve të tij.
Pjesë të mira/h = ngjarje formimi/h × pjesë për ngjarje × fraksion i pranuar
Kërkesa bruto e shkrirjes (kg/h) = ngjarjet e formimit/h × masë e parë bruto për ngjarje (kg)
Fraksioni i pranuar duhet të vijë nga një provë e rënë dakord ose një supozim i ndershëm i bimës. Masa bruto e parisonit përfshin materialin që hyn në ngjarjen e formimit, jo vetëm shishen e përfunduar. Nëse blici rifillohet, trajtimi dhe rifutja e tij ende ndikojnë në linjë.
Hapi 3: testoni fytet e ngushta si një linjë
Krahasoni kërkesën bruto të shkrirjes me ekstruderin e propozuar nën materialin aktual. Më pas konfirmoni ftohjen e mykut, fryrjen e ajrit, heqjen e pjesëve, zvogëlimin, testimin e rrjedhjeve, përcjelljen, paketimin dhe kapacitetin e mulli. Faza më e ulët e qëndrueshme përcakton prodhimin e linjës.
Për logjikën më të gjerë të prodhimit të vazhdueshëm të makinës, shihni Kinggle'sudhëzues i makinës së derdhur me goditje të vazhdueshme. Nëse pesha e pjesës ose shpërndarja e murit ndryshon gjatë provave të shpejtësisë, përdorniudhëzues programimi parisondhe verifikoni të njëjtat vendndodhje muri në çdo kusht.
Cili konfigurim i përshtatet planit të prodhimit?
Stacioni i vetëm është zakonisht lista e ngushtë më e pastër kur…
- kërkesa e verifikuar i përshtatet një stacioni kallëp me diferencë të pranueshme funksionimi;
- ndryshimet e produktit janë të shpeshta ose periudhat e prodhimit janë të shkurtra;
- preferohet një grup kallëp për arsye buxheti, mirëmbajtjeje ose vërtetimi;
- metoda e pjesës, mykut ose heqjes e bën një plan urbanistik të alternuar më pak praktik;
- hapësira e fabrikës, aksesi i ngritjes ose automatizimi në rrjedhën e poshtme është i kufizuar;
- projekti po hyn në një treg ku kërkesa ende nuk është vërtetuar.
Stacioni i dyfishtë meriton një studim të plotë të linjës kur…
- kërkesa e qëndrueshme e përsëritjes tejkalon prodhimin realist të një stacioni;
- dy stacione të përshtatura të kallëpit mund të kryejnë një proces të përsëritshëm;
- ekstruderi dhe koka e mbulesës mund të furnizojnë shkallën e kërkuar bruto të shkrirjes;
- ftohja lë kohë të dobishme për punën e alternuar të mykut;
- zvogëlimi, testimi dhe trajtimi i materialit mund të pranojnë rritjen e rrjedhës;
- objekti shtesë i kallëpit, makinerive dhe shërbimeve kanë një rast biznesi të mbrojtur.
Asnjëra listë nuk zëvendëson një provë produkti. Ai parandalon një gabim të zakonshëm prokurimi: trajtimin e stacionit të dytë si një aksesor të pavarur të daljes. Është një vendim sistemi që ndryshon veglat, kontrollet, vënien në punë dhe rrjedhën e pjesëve nëpër fabrikë.
Shërbimet komunale dhe pajisjet e poshtme mund të fshijnë avantazhin e stacionit
Një linjë me dy stacione mund të dërgojë më shumë nxehtësi në sistemin e ftohjes së kallëpit dhe të krijojë ngjarje formimi më afër njëri-tjetrit. Ajri i kompresuar duhet të mbajë presionin dhe të japë rrjedhje kur linja e kërkon atë, jo vetëm në boshe. Uji ftohës duhet të arrijë të dy qarqet e mykut me kushte të qëndrueshme. Shpërndarja elektrike, ftohja hidraulike dhe mjedisi i kabinetit duhet të përputhen me ndërtimin përfundimtar.
Mos llogaritni shërbimet e impiantit nga tabela e krahasimit. Disa specifikime aktuale të internetit Kinggle përdorin tipografi të paqëndrueshme të njësisë dhe shifrat mesatare të energjisë nuk përshkruajnë një provë identike të produktit. Kërkoni fletën e shërbimeve specifike të projektit, vizatimin elektrik dhe vizatimin e rregullimit të përgjithshëm për konfigurimin e porositur.
Kontrolloni çdo proces pas hapjes së kallëpit
- A mundet që pajisjet e nxjerrjes të marrin pjesë nga stacionet alternative?
- A mund të trajtojë shkurtimi gjeometrinë aktuale të blicit dhe qafës/fundit?
- A mundet testuesi i rrjedhjeve të inspektojë çdo zgavër me shpejtësinë e kërkuar të linjës?
- A mund të parandalojnë transportuesit përplasjen, grumbullimin dhe deformimin e pjesëve?
- A mundet mulliri dhe blenderi të përballojnë ndezjen pa destabilizuar proporcionin e rigrindjes?
- A mund të arrijnë operatorët të dy stacionet në mënyrë të sigurt për inspektimin e miratuar dhe punën e ndërrimit?
Nëse funksionimi më i shpejtë krijon trashësi të paqëndrueshme muri, ndezje, shtrembërim të ftohjes ose alarme të përsëritura, lidhnitë dhënat e mirëmbajtjes parandalueseme Kingle'sMetoda e zgjidhjes së problemeve HMIpërpara se të fshehin një pengesë fizike me ndryshimet e recetave.

Krahasoni koston totale të instaluar, jo vetëm çmimin e makinës
Një blerës që kërkon çmimin e një makinerie për prodhimin e shisheve plastike mund të marrë dy kuota që nuk janë ekuivalente. Dikush mund të përfshijë grupin e dytë të mykut, testimin e nxjerrjes dhe rrjedhjes; një tjetër mund të tregojë vetëm makinën e formimit të bazës. Prandaj, çmimi kryesor i ulët mund të përshkruajë një qelizë prodhimi më pak të plotë.
| Shtresa e kostos | Pyetje me një stacion | Pyetje me dy stacione |
|---|---|---|
| Platforma e makinës | Cilët ekstruder, kapëse, kontrolle dhe pajisje ndihmëse standarde përfshihen? | Cilat pajisje shtesë të karrocës, kapëses, goditjes dhe kontrollit përfshihen? |
| Moulds dhe vdesin kokë | A përfshihet një kallëp i plotë dhe paketa e saktë e prizës së diabetit? | A përfshihen dy stacione të përshtatura të kallëpit dhe a janë numërimi i kokës dhe hapi i daljes identike me planin e veglave? |
| Shërbimet e fabrikës | Çfarë energjie, ajri, uji dhe puna e dyshemesë/ngarkimit kërkohet? | A mund të mbështesin shërbimet ekzistuese sekuencën më të shpejtë të ngjarjeve sipas kërkesës së njëkohshme të fabrikës? |
| Qeliza e poshtme | Cilat hapa të nxjerrjes, prerjes, testimit, përcjelljes dhe bluarjes janë manuale ose automatike? | A mund të pranojë çdo fazë në rrjedhën e poshtme pjesë nga stacionet alternative pa akumulim? |
| Ndryshimi dhe vërtetimi | Sa kohë zgjat një ndryshim i kallëpit dhe recetës sipas procedurës së blerësit? | Si rreshtohen, cilësohen dhe restaurohen dy stacione pas një ndryshimi produkti? |
| Rreziku operativ | Çfarë prodhimi humbet nëse stacioni i vetëm i kallëpit ndalon? | A mundet secili stacion të izolohet në mënyrë të sigurt dhe çfarë ndodh me sekuencën e përbashkët të nxjerrjes? |
Një krahasim i dobishëm ekonomik përdor të njëjtin kufi projekti në të dyja anët. Përfshini makinën e formimit, kallëpet, kokën e kaldajës, pajisjet ndihmëse, instalimin, vënien në punë, trajnimin dhe modifikimet e fabrikës. Më pas vlerësoni punën, shërbimet komunale, mirëmbajtjen e planifikuar, humbjen e ndryshimit, humbjen e cilësisë dhe kohën e ndërprerjes duke përdorur supozimet operative të vetë blerësit.
Kosto për pjesë të mirë = kosto totale gjatë periudhës së krahasimit ÷ pjesët e pranuara të prodhuara gjatë së njëjtës periudhë
Numëruesi dhe emëruesi duhet të përdorin të njëjtën dritare kohore dhe shtrirje. Mos vendosni një shifër kapitali me dy stacione mbi një dalje me ciklin e thatë me një stacion ose krahasoni një linjë të automatizuar të dyfishtë me një makinë të vetme bazë që përjashton shkurtimin dhe testimin. Nëse kërkesa nuk mund të përdorë prodhimin e shtuar, kapaciteti i papunë mbetet një kosto. Nëse kërkesa tejkalon aftësinë e një stacioni të vetëm, prodhimi i humbur dhe puna jashtë orarit janë gjithashtu kosto.
Çmimi është ende një kufizim i vlefshëm blerjeje, por i takon pas përshtatjes teknike. Kërkojini Kinggle të identifikojë çdo komponent të përfshirë dhe çdo artikull të furnizuar nga blerësi në mënyrë që kuotimi të krahasohet rresht pas rreshti.
Një RFQ më e mirë ndan kushtet e garantuara nga referencat e katalogut
Dërgoni të njëjtën fletë të dhënash për çdo furnizues. Përndryshe, dy citate mund të përdorin supozime të ndryshme dhe ende të duken të krahasueshme.
| Fusha RFQ | Hyrja e kërkuar | Pse ndryshon vendimin e stacionit |
|---|---|---|
| Pjesë | Vizatimi ose mostra, dimensionet maksimale, qafa/finimi, doreza, linja e ndarjes dhe kërkesa për prerje | Përcakton përshtatjen e mykut, lëvizjen dhe punën në rrjedhën e poshtme |
| Materiali | Klasa e saktë e rrëshirës, ngjyra, aditivët, plani regrind/PCR dhe të dhënat e furnizuesit | Ndryshon sjelljen e shkrirjes, qarkullimin bruto dhe ftohjen |
| Masa dhe muri | Pesha e përfunduar, vlerësimi bruto i parison/flash, vendndodhjet kritike të mureve dhe toleranca | I kthen objektivat e ciklit në kërkesë të shkrirë dhe dëshmi cilësore |
| Kërkesa | Pjesë të mira në orë, turn, vit dhe sezoni i pikut; SKU/plani i ndryshimit | Tregon nëse stacioni i dytë mund të mbahet i ngarkuar në mënyrë produktive |
| Vegla pune | Numri i stacioneve, daljet e magazinave, zgavrat, distanca qendrore, grupet e kallëpeve dhe struktura e ftohjes | Parandalon "stacionin e dyfishtë" nga fshehja e një supozimi të ndryshëm të kokës ose zgavrës |
| Cilësia | Pesha, dimensionet, muri, rrjedhja, rënia, ngarkesa e sipërme ose teste të tjera të dakorduara | Përcakton prodhim të mirë në vend të shpejtësisë së lëvizjes |
| Fabrika | Standardi i energjisë, kushtet e ajrit/ujit, kufijtë e dyshemesë dhe tavanit, shtegu i ngritjes dhe pajisjet në rrjedhën e poshtme | Teston nëse qeliza e plotë me dy stacione mund të instalohet dhe mbështetet |
Regjistroni këto artikuj gjatë provës së pranimit
- Identiteti i makinerisë, mykut, kokës, rrëshirës dhe recetës.
- Interval i qëndrueshëm i formimit-ngjarjes për çdo stacion - jo një ngjarje më e shpejtë.
- Masa bruto e parisonit, pesha e pjesës së përfunduar dhe rruga e ndezjes.
- Pjesët e pranuara sipas zgavrës dhe stacionit mbi dritaren e provës të rënë dakord.
- Muri kritik, rezultate dimensionale dhe funksionale.
- Kushtet aktuale të ajrit, ujit dhe elektrike nën ngarkesën e demonstruar.
- Alarmi, ndalimi dhe regjistrimi i ndërhyrjes manuale gjatë gjykimit.
Ky rekord e kthen "stacionin e vetëm kundrejt dyfishtë" në një vendim të bazuar në produktin e blerësit. Ai gjithashtu ofron bazën e vënies në punë për zgjidhjen e problemeve dhe mirëmbajtjen parandaluese në të ardhmen.
Pyetjet e bëra shpesh
Cila është më e shpejtë: një makinë formimi me goditje me një stacion apo me dy stacione?
Një makinë me dy stacione ka potencial më të lartë të prodhimit, sepse dy stacione kallëp alternojnë rreth një sistemi të përbashkët nxjerrjeje. Prodhimi i mirë aktual varet ende nga kapaciteti i shkrirjes, numri i parzioneve, ftohja, heqja e pjesëve, pajisjet në rrjedhën e poshtme dhe cilësia e pranuar.
A e dyfishon prodhimin një makinë formimi me fryrje me dy stacione?
Jo automatikisht. Shifrat e publikuara të ciklit të thatë mund të tregojnë dy stacione të alternuara, por prodhimi i shitur mund të kufizohet nga kërkesa bruto e shkrirjes, ftohja, zvogëlimi, testimi, ndalimi ose refuzimi. Verifikoni makinën me produktin dhe materialin aktual.
A është një makinë me dy stacione e njëjtë me një makinë me dy koka?
Nr. Numri i stacioneve përshkruan pozicionet e kallëpit dhe kapëses. Numërimi i kokës përshkruan sa parisone janë ekstruduar për një ngjarje të formimit. Një makinë mund të kombinojë dy stacione me një ose disa priza.
A mund të funksionojnë të dy stacionet kallëpe të ndryshme?
Mos supozoni se ata mund të përdorin produkte të palidhura në mënyrë efikase. Stacionet ndajnë kushtet e nxjerrjes dhe procesit, kështu që masa e produktit, koha e ndarjes, ftohja dhe puna në rrjedhën e poshtme duhet të jenë të pajtueshme. Konfirmoni rregullimin e saktë gjatë inxhinierisë.
A duhet të zgjedh një stacion të vetëm apo të dyfishtë për kontejnerët 5L?
Vëllimi i kontejnerit identifikon vetëm platformën. Zgjidhni numrin e stacioneve nga kërkesa e verifikuar për pjesë të mira, pesha e produktit, gjatësia e funksionimit, plani i kallëpit dhe koka, shërbimet e disponueshme, struktura e fabrikës dhe kapaciteti në rrjedhën e poshtme.
Si duhet të llogaritet prodhimi i makinës së derdhur me fryrje?
Përdorni ngjarjet e formimit në orë të shumëzuara me pjesët për ngjarje dhe fraksionin e pranuar. Kontrolloni rezultatin kundrejt kërkesës bruto të shkrirjes, ftohjes dhe çdo hapi në rrjedhën e poshtme. Mos përdorni vetëm ciklin e tharjes si rezultat prodhimi.
Çfarë informacioni nevojitet për një kuotim me një stacion të vetëm kundrejt dyfishtë?
Siguroni vizatimin e pjesëve, shkallën e materialit, masën e përfunduar dhe bruto të murit, kërkesat e murit dhe cilësisë, objektivin e pjesëve të mira, planin SKU, konceptin e mykut dhe zgavrës, shërbimet, paraqitjen dhe pajisjet në rrjedhën e poshtme.