Një gjilpërë fryrës dërgon ajrin në parzmore dhe, në disa modele të formimit me fryrje me nxjerrje, ndihmon në kalibrimin ose përfundimin e qafës së kontejnerit. Diagnostifikoni defektet e qafës duke lokalizuar dështimin, duke kontrolluar sistemin e plotë të veglave dhe mbylljes, më pas duke verifikuar korrigjimin ndaj kërkesave të produktit.
Para se të ndryshoni kunjin e goditjes
- Identifikoni ku qafa së pari dëmtohet ose është jashtë specifikimit.
- Mbani mostrat të gjurmueshme në stacionin, zgavrën dhe rishikimin e veglave.
- Ndani shtrirjen dhe konsumimin nga pyetjet për dërgimin e ajrit, kohën dhe ftohjen.
- Konfirmoni rezultatin me shishen e specifikuar, mbylljen dhe kushtet e testimit.
Çfarë bën një gjilpërë fryrëse në formimin me fryrje me nxjerrje?
Kunja e goditjes i përket renditjes së fryrjes. Ai furnizon ajrin që zgjeron një parison të kapur kundër mykut. Në sistemet e dizajnuara për një përfundim të kalibruar, montimi i kunjave të goditjes funksionon gjithashtu me veglat e qafës. Një unazë prerëse, kalim ftohës ose veçori tjetër përfundimi varet nga dizajni aktual; vetëm emri nuk identifikon funksionet e ofruara.
Eastman përshkruan metodat me gjilpërë për kalibrimin dhe prerjen e fijeveUdhëzues i derdhjes me ekstrudion për kopoliesterët. Ky është një shembull i dobishëm i marrëdhënies së veglave. Vlerat e saj të konfigurimit specifike të rrëshirës duhet të mbeten me materialet dhe rregullimet e pajisjeve të përshkruara në atë udhëzues.
Identifikoni veçorinë përpara se të caktoni shkakun
Përfundimi i shisheve përfshin veçori me punë të ndryshme. Hapja e qafës, filli i jashtëm dhe zona e kontaktit të vulosjes kanë nevojë për referencat e tyre të vizatimit. Mbyllja mund të mbyllet kundër një astari ose një sipërfaqe tjetër kontakti të projektuar. Regjistroni rregullimin aktual të vulosjes përpara se të përshkruani një shenjë si shkakun e një rrjedhjeje.
Përfundimi i jashtëm vjen nga sekuenca e plotë e përpunimit dhe formimit. Caktimi i të gjithë tij në kunjin e goditjes i kalon veglat e çiftëzimit. Prandaj, një ankesë dimensionale duhet të identifikojë veçorinë, metodën e matjes dhe mjetet që ndikojnë në të.
Një kunj dhe një shufër bërthamore IBM janë referenca të ndryshme
Kunja ose mandreli i përkasin veglave për formimin e shkrirjes në kokën e mitrës. Ngatërrimi i atij komponenti me kunjin e goditjes mund të çojë një kërkesë mirëmbajtjeje drejt montimit të gabuar. Përdorni identifikimin e vizatimit të pjesës dhe montimit sesa një pseudonim të punishtes.
Formimi me goditje me injeksion përdor një rregullim të ndryshëm të paraformës dhe bërthamës. Ky udhëzues trajton kontrollet e derdhjes së qafës me goditje me nxjerrje. Për tiparet e mykut përtej qafës,udhëzues për projektimin e mykut me goditje me nxjerrjeshpjegon marrëdhënien më të gjerë midis formimit, ftohjes dhe ventilimit.
Gjeni defektin e qafës përpara se të ndryshoni kunjat e goditjes
Ruani një shishe të dështuar përpara se të rregulloni recetën. Shënoni defektin dhe orientimin e tij. Identifikoni stacionin dhe zgavrën, më pas mbani një mostër të pranueshme të krahasueshme. Një raport që thotë vetëm "problem me qafën" lë të hapura disa hetime shumë të ndryshme.
Ndani një rrjedhje përmes murit të qafës nga një rrjedhje në ndërfaqen e shishes dhe mbylljes. Kontrolloni gjithashtu nëse pajisjet e fiksimit të testit të rrjedhjeve kontaktojnë ose vulosin kundër të njëjtit tipar si mbyllja përfundimtare. Një problem i instalimeve dhe një rrjedhje paketimi mund të kërkojë punë të ndryshme korrigjuese.
Krahasoni pjesën në faza të njëpasnjëshme
Aty ku procedura e cilësisë lejon marrjen e sigurt të mostrave, krahasoni qafën pas formimit, pas prerjes dhe pas trajtimit në rrjedhën e poshtme. Shto paketën e mbyllur kur shfaqet dështimi pas mbulimit. Mbledhja përmes pikave të miratuara të kampionimit; qasja në mjetet lëvizëse nuk është një metodë kampionimi.
Nëse një shenjë kontakti shfaqet për herë të parë pas prerjes, rishikoni rregullimin e prerjes dhe mbështetjes përpara se të ndryshoni shtrirjen e kunjave të goditjes. Nëse qafa ndryshon formë gjatë periudhës së specifikuar të kondicionimit, përfshini historinë termike në rishikim. Këto vëzhgime udhëheqin kontrollin e radhës; ata nuk vendosin vetë një shkak.
Përdorni modelin pa e kthyer atë në një diagnozë
Një stacion i prekur meriton një vështrim nga afër në rrugën e tij të veglave dhe trajtimit. Një problem në disa kavitete kërkon gjithashtu një rishikim të kushteve të përbashkëta. Asnjë model nuk përjashton një shkak të lidhur me veglat: montime të shumta mund të ndajnë të njëjtin dizajn, udhëzim konfigurimi ose zëvendësim të fundit.
Regjistroni çfarë ka ndryshuar përpara mostrës së parë të refuzuar. Regjistrimet e dobishme përfshijnë instalimin e kallëpit, materialin ose grumbullin e mbylljes, punën e mirëmbajtjes dhe rishikimin e recetës. Mbajeni gjendjen origjinale të dukshme në regjistrim, në mënyrë që një zhvendosje e mëvonshme të mund të dallojë një vëzhgim nga një shpjegim i dyshuar.
Kur dështimi është në të vërtetë në trup ose në saldimin e poshtëm, përdorniudhëzues më i gjerë për zgjidhjen e problemeve të formimit me goditje me nxjerrje. Inspektimi i qafës nuk duhet të thithë çdo defekt të kontejnerit në riparimin e kunjit.
Katër modele të defektit të qafës dhe provat për të mbledhur
Një tabelë e dobishme për zgjidhjen e problemeve i tregon teknikut se çfarë të ekzaminojë përpara se të zgjedhë një rregullim. Defektet me pamje të ngjashme mund të përfshijnë faza të ndryshme. Mbajeni komponentin e dyshuar të ndarë nga tipari i vëzhguar derisa matjet ose një krahasim i kontrolluar të mbështesin lidhjen.
FormosaUdhëzuesi i derdhjes me fryrje të polietilenit dhe polipropilenit, i rishikuar në prill 2025, identifikon disa shkaqe të mundshme të rrjedhjes së mbylljes. Ai trajton gjithashtu ndarjen e blicit të lartë dhe ovalin e qafës si subjekte të veçanta për zgjidhjen e problemeve. Ky dallim është më i dobishëm se një udhëzim batanije për të zëvendësuar kunjat e goditjes.
| Defekt i vërejtur | Dëshmitë për të mbledhur së pari | Pyetje për të ndarë | Verifiko pas korrigjimit |
|---|---|---|---|
| Qafë ovale ose e shtrembëruar | Dimensionet e vizatimit, orientimi i matjes dhe gjendja e mostrës në çdo fazë | Gjeometria e formimit, ndryshimi termik, lirimi dhe trajtimi | Të njëjtat dimensione në kohën e kondicionuar të rënë dakord |
| Zona e vulosjes së shënuar ose e dëmtuar | Shënoni pozicionin, modelin e kontaktit dhe fazën e parë që tregon dëmtim | Kontakti i mjetit, prerja, mbështetësit dhe kontakti në rrjedhën e poshtme | Gjendja e sipërfaqes dhe funksioni përkatës i paketimit |
| Blici i sipërm mbetet i lidhur ose gris | Buza e prerë, identiteti i mjetit dhe gjendja e çiftit aktual prerës | Veshja, gjeometria e çiftëzimit dhe sekuenca e miratuar e prerjes | Ndarje e pastër dhe një përfundim i padëmtuar |
| Paketa rrjedh pas mbylljes | Vendndodhja e rrjedhjes, identiteti i shisheve dhe mbylljes, montimi dhe kushtet e testimit | Gjeometria e qafës, kontakti i vulosjes, përputhshmëria e mbylljes dhe konfigurimi i provës | Paketa e mbyllur e specifikuar sipas testit të rënë dakord |
Ovaliteti ka nevojë për një gjendje matjeje
Matni tiparin e përcaktuar në orientimet e kërkuara nga vizatimi i tij ose plani i inspektimit. Ruani kohën e matjes dhe gjendjen e mostrës. Krahasimi i një shishe të ngrohtë direkt nga makina me një referencë të kushtëzuar mund të errësojë nëse ndryshimi ka lindur gjatë formimit ose ftohjes së mëvonshme.
Një qafë që duket ovale është një arsye për të hetuar. Nuk janë prova të mjaftueshme për të përshkruar një pozicion të ri goditjeje. Kontrolloni kushtet përkatëse termike dhe të trajtimit së bashku me referencat e veglave përpara se të zgjidhni veprimin korrigjues.
Shenjat sipërfaqësore dhe blici i bashkangjitur kanë nevojë për regjistrime të ndryshme
Fotografoni një partiturë me drejtimin dhe vendndodhjen e saj të dukshme. Për një zonë mbyllëse të dëmtuar, identifikoni sipërfaqen e synuar të kontaktit duke përdorur vizatimet e shisheve dhe mbylljes. Për blicin e bashkangjitur, ruani skajin e prerë dhe regjistroni përbërësit që formojnë çiftin e prerjes. Këto janë pyetje të ndryshme edhe kur të dyja defektet shfaqen pranë gojës.
Përpara se të mprehni ose zëvendësoni një komponent prerës, konfirmoni që montimi e lejon atë punë dhe se mjeti i çiftëzuar është i përshtatshëm. Riparimi i njërës skaj pa rishikuar përbërësin e saj të çiftëzimit mund ta lërë hetimin të paplotë.
Një rrjedhje e kapakut i përket paketës së plotë
Konfirmoni se cila mbyllje është vendosur dhe si është aplikuar. Një qafë mund të kalojë një kontroll një dimensional ndërsa paketa e plotë ende dështon në funksionin e saj të specifikuar. Anasjelltas, një rezultat i papranueshëm i testit mund të vijë nga vetë rregullimi i testit. Përsëriteni kontrollin me konfigurimin e miratuar përpara se ta trajtoni rezultatin si dëshmi të një defekti në vegla pune.
Për mbylljet me fije të vazhdueshme,ASTM D2063/D2063M-24trajton mbajtjen e çift rrotullues duke përdorur pajisje testimi manuale. Shtrirja e tij e publikuar ka të bëjë me momentin e heqjes në kushte të përcaktuara. Një rezultat çift rrotullues duhet të regjistrohet si rezultat; ai nuk zëvendëson testin e specifikuar të rrjedhjes së paketës.
Kontrolloni veçmas shtrirjen, konsumimin, shpërndarjen e ajrit dhe kohën
Fraza "kontrollo gjilpërën e goditjes" ka nevojë për një plan inspektimi pas saj. Një gabim pozicioni, një sipërfaqe kontakti e dëmtuar dhe shpërndarje e kufizuar e ajrit janë gjetje të ndryshme. Kombinimi i tyre në një udhëzim mirëmbajtjeje e bën të vështirë shpjegimin pse u zgjodh një riparim ose ndryshim i caktuar i cilësimeve.
Rreshtimi fillon me referenca të miratuara
Konfirmoni montimin e kunjave të goditjes, veglat e qafës dhe referencat e montimit ndaj vizatimeve të tyre. Identifikoni se cila veçori siguron të dhënat dhe cili pozicion po matet. Një vijë e vizatuar në një fotografi nuk mund të vendosë marrëdhënien midis sipërfaqeve të fshehura.
Përdorni metodën e inspektimit të prodhuesit të makinës dhe procedurën e aksesit të sigurt. Krahasoni matjet përkatëse me kufijtë e miratuar për atë montim. Kur mjeti i montimit ose i përshtatjes ka ndryshuar, rishikoni të gjithë grumbullin e komponentëve përpara se të supozoni se pozicioni i mëparshëm mbetet i zbatueshëm.
Ndani shenjat e dukshme nga konsumimi i matur
Një shenjë e dukshme duhet të regjistrohet, por rëndësia e saj varet nga vendi ku komponenti kontakton produktin ose mjetin e çiftëzimit. Krahasoni shenjën me vendndodhjen e defektit dhe kërkesat e aplikueshme të vizatimit. Vetëm pamja e sipërfaqes nuk krijon një prag universal zëvendësimi.
Kontrolloni identitetin e futjeve, unazave dhe komponentëve të tjerë të çiftuar ku ato janë pjesë e dizajnit. Dy pjesë që përshtaten së bashku fizikisht mund t'i përkasin ende rishikimeve të ndryshme. Një kërkesë zëvendësimi duhet të përfshijë marrëdhënien e montimit, jo vetëm një fotografi të kunjit të hequr.
Rishikoni rrugën e plotë të ajrit
Përdorni diagnostifikimin e miratuar për të dalluar kushtet e furnizimit, kufizimet, funksionimin e valvulës dhe rrjedhjen pranë veglës. Një shfaqje e presionit në rrjedhën e sipërme është një pjesë e provave. Hetimi ende duhet të përcaktojë nëse ajri i kërkuar arrin në proces përmes rrugës dhe sekuencës së synuar.
Leximet duhet të identifikojnë vendndodhjen e matjes dhe gjendjen e ciklit. Mos shkëputni një linjë nën presion ose mos improvizoni akses për të marrë një lexim. Pyetjet më të gjera për furnizimin e bimëve i përkasinkërkesat e shërbimeve të makinës; kontrolli lokal i veglave duhet të mbetet i gjurmueshëm në makinën aktuale.
Koha dhe ftohja kanë nevojë për krahasimin e tyre
Rishikoni ngjarjet e aplikueshme të futjes, fryrjes, prerjes, shkarkimit dhe tërheqjes. Disa nga këto funksione mund të përdorin një mekanizëm të ndryshëm ose mund të mos i përkasin fare kunjit të goditjes. Përputhni emrat e ngjarjeve në HMI me dokumentet aktuale të pajisjes përpara se të propozoni një rregullim.
Ruajeni recetën dhe dalloni një komandë nga konfirmimi se një veprim ka ndodhur. TëCilësimet e HMI dhe udhëzuesi i alarmitshpjegon vlerën e regjistrimit të kushteve aktuale me sekuencën e ngjarjeve. Përfshi ftohjen e qafës dhe gjendjen e mostrës ku deformimi i vëzhguar i bën ato të rëndësishme.
Përdorni kufijtë e miratuar për makinën dhe veglat. Një artikull i përgjithshëm nuk mund të përcaktojë një goditje të sigurt gjilpëre, pastrim, presion, forcë prerëse ose rritje të kohës për një montim të paidentifikuar.
Një rrjedhë pune e kontrolluar për zgjidhjen e problemeve dhe verifikimin
Shkruani veçmas vëzhgimin dhe testin e propozuar. "Burr i dukshëm pas prerjes" është një vëzhgim. "Unaza e prerjes ka nevojë për zëvendësim" është një hipotezë derisa inspektimi ta mbështesë atë. Mbajtja e këtij dallimi në procesverbal e bën dorëzimin më të dobishëm dhe parandalon që një hamendje e hershme të bëhet shpjegimi i pranuar.
- Përcaktoni kërkesën e dështuar.Shënoni vendndodhjen, ruani kampionin dhe konfirmoni metodën e inspektimit ose testimit. Identifikoni nëse ankesa ka të bëjë me dimensionet, gjendjen e sipërfaqes, prerjen ose paketimin e mbyllur.
- Blloko identitetin e mostrës në konfigurim.Makina regjistrimi, stacioni, zgavra, rishikimi i veglave dhe grupi i materialeve. Ruajeni recetën dhe identitetin e mbylljes kur dështimi përfshin mbulimin.
- Inspektoni në kushtet e specifikuara të sigurta.Përdorni procedurat e miratuara të aksesit dhe izolimit përpara mirëmbajtjes ose kontaktit me veglat. Operacioni diagnostik i kontrolluar kërkon procedurën e vet të autorizuar.
- Testoni hipotezën më të fortë të mbështetur.Zgjidhni një ndryshim të autorizuar brenda kufijve të miratuar. Mbani kushtet e tjera të kontrollueshme mjaftueshëm të qëndrueshme për të interpretuar krahasimin dhe dokumentoni çdo kusht që nuk mund të mbahet.
- Përsëritni kontrollet përkatëse.Inspektoni të njëjtën veçori dhe përsëritni testin funksional të specifikuar. Aplikoni të njëjtin kusht matje në mënyrë që krahasimi të mbetet kuptimplotë.
- Regjistroni vendimin e lirimit.Mbani rezultatet me konfigurimin e rishikuar. Ndiqni planin e cilësisë për verifikimin e vazhdueshëm dhe identifikoni se kush e miratoi lëshimin e prodhimit.
Servisimi paraqet rreziqe përtej problemit të cilësisë.Udhëzimet e OSHA-së për energjinë e rrezikshmeidentifikon fillimin e papritur dhe çlirimin e energjisë së ruajtur si rreziqe serioze të mirëmbajtjes. Izolimi specifik për makinën duhet të adresojë burimet përkatëse të energjisë. Vetëm një komandë ndalimi HMI nuk duhet të trajtohet si zëvendësim për procedurën e kërkuar të izolimit.
Mbani një shënim të shkurtër që mbështet përfundimin
Një krahasim kërkon një dritare të përcaktuar inspektimi. Regjistroni numrin e ekzaminuar dhe numrin që dështoi në të njëjtin kriter të deklaruar. Etiketoni veçmas kontrollet e përsëritura në të njëjtën mostër, në mënyrë që të dhënat të mos i numërojnë ato si shishe shtesë.
| Regjistro | Çfarë bën pjesë në të |
|---|---|
| Identiteti | Makina, stacioni/kaviteti, kallëpi, montimi i kunjave të goditjes dhe rishikimet e vizatimit |
| Baza bazë | Vendndodhja e defektit, faza më e hershme e prekur, receta dhe gjendja e mostrës |
| Dëshmia e inspektimit | Fotografitë, veçoritë e matura, metoda dhe kufijtë e pranimit të zbatueshëm |
| Ndryshimi i kontrolluar | Veprimi i miratuar, personi përgjegjës dhe kushtet e mbajtura ose të ndryshuara |
| Verifikimi | Sasia e inspektuar, dështimet, kushtet e provës, kontrollet e vazhdueshme dhe miratimi i lëshimit |
Nëse raportohet një tarifë, përcaktojeni atë si shishe të inspektuara të dështuara të ndara me të gjitha shishet e inspektuara në atë dritare. Mbani kriterin dhe bazën e kampionimit të qëndrueshëm ndërmjet krahasimeve. Një mostër e vogël pa asnjë dështim të vërejtur është një rezultat i mostrës, jo një premtim se prodhimi i ardhshëm do të jetë pa rrjedhje.
Përshkallëzoni një rezultat të pazgjidhur me provat origjinale të paprekura. Dërgimi i mostrave të dështuara dhe të pranueshme me identitetin e veglave është më i dobishëm sesa përcjellja vetëm e recetës përfundimtare. Furnizuesi ose ekipi i cilësisë mund të rishikojë më pas se çfarë është vërejtur në të vërtetë dhe çfarë ka ndryshuar çdo përpjekje për korrigjim.
Ruani dhe zëvendësoni montimin e duhur të kunjave të goditjes
Identifikoni asamblenë përpara se të porosisni një zëvendësim. Mbani së bashku numrin serial të makinës, identifikimin e kallëpit dhe rishikimin e vizatimit me kunj. Përfshini futjen e përputhshme të qafës dhe komponentët e prerjes kur është e mundur. Emri i përbashkët i komponentit ose diametri i jashtëm i ngjashëm nuk përcakton këmbyeshmërinë.
Pastrimi, ripërpunimi dhe zëvendësimi kërkojnë vendime të ndryshme. Përdorni udhëzimet e miratuara të mirëmbajtjes dhe kufijtë e pranimit. Puna e restaurimit, mprehjes ose veshjes së sipërfaqes mund të ndryshojë një ndërfaqe funksionale, prandaj merrni miratimin e duhur nga prodhuesi në vend që të trajtoni çdo shenjë të dukshme si një udhëzim riparimi.
Pas instalimit, përsëritni kontrollet e kërkuara nga puna aktuale. Konfirmoni dimensionet përkatëse të qafës dhe zonën e vulosjes, më pas verifikoni mbylljen e specifikuar dhe testin funksional. Ruani rishikimin e konfigurimit që rezulton me të dhënat e inspektimit. Tëlista kontrolluese e mirëmbajtjes parandaluesei vendos këto regjistrime brenda një plani më të gjerë specifik për makinën.
Dy referenca të makinës shishe Kinggle
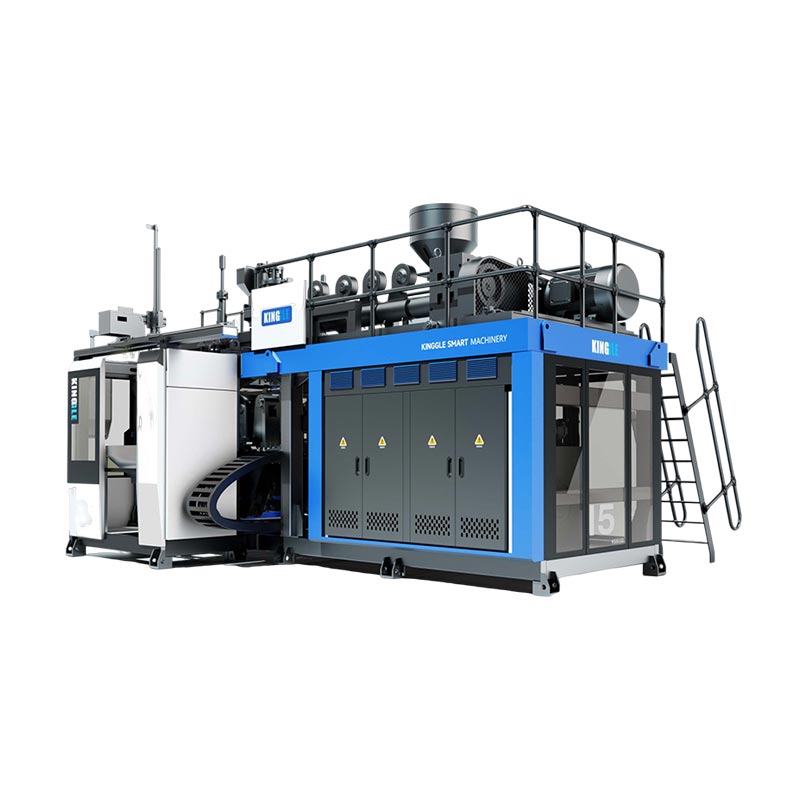
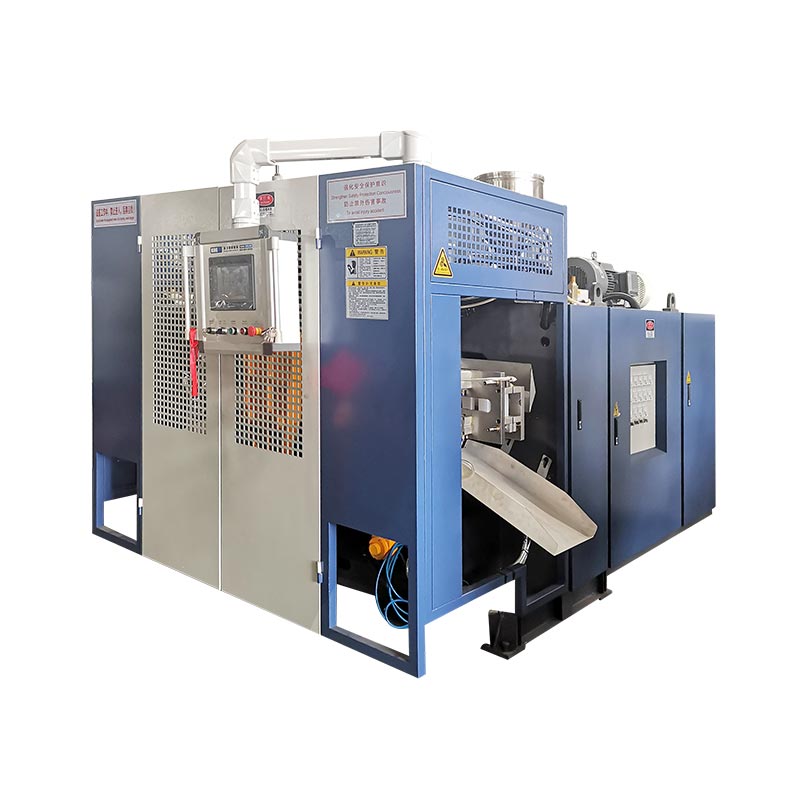
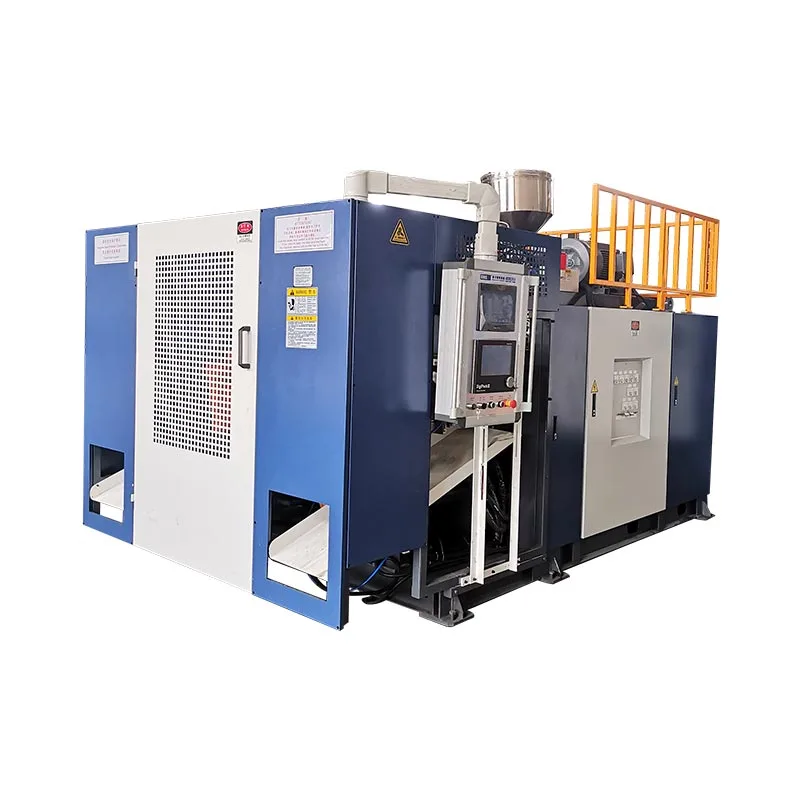
KGB5L dhe KGB5D ofrojnë shembuj përkatës të makinerisë së shisheve me nxjerrje të vazhdueshme. Paraqitjet e tyre të publikuara të stacioneve ndihmojnë në organizimin e regjistrave të inspektimit: ruajnë identitetin e stacionit dhe, kur është e mundur, identitetin e kokës dhe të zgavrës. Katalogu nuk identifikon një kunj universale fryrëse për çdo shishe të prodhuar në secilën platformë.


| Fusha e publikuar | KGB5L | KGB5D |
|---|---|---|
| Rregullimi i stacionit | Beqare | Dyfishtë |
| Kapaciteti maksimal i kontejnerit | 5 L | 5 L |
| Diametri i vidës | 60 mm | 70 mm |
| Kapaciteti i shkrirjes së HDPE | 55 kg/orë | 80 kg/orë |
Burimet: faqet e lidhura të produkteve KGB5L dhe KGB5D. Kapaciteti i shkrirjes është një fushë e botuar e përçueshmërisë së materialit, jo një normë e pranuar e shisheve ose një rezultat i cilësisë së qafës.
Përdorni ato shifra për të identifikuar platformën dhe për të krijuar një diskutim prodhimi. Zgjedhja e kunjave të fryrjes varet ende nga përfundimi i shishes, kallëpi, montimi dhe rregullimi aktual i fryrjes. Diametri i gjilpërës së diametrit të listuar në një specifikim të kokës nuk është një zëvendësues për një vizatim me kunjat e goditjes.
Për një projekt të ri makine, jepni vizatimet e shisheve dhe mbylljes përpara se të miratoni objektin e veglave. Për një instalim ekzistues, shtoni identifikimin aktual të montimit dhe dëshminë e inspektimit. TëUdhëzues për zgjedhjen e makinerive të shisheve HDPEmbulon specifikimet më të gjera të prodhimit.
Pyetjet e bëra më shpesh në lidhje me këmbët dhe defektet e qafës
A është një gjilpërë e njëjtë me një karficë drite?
Jo. Një gjilpërë ose mandrel është pjesë e veglave për formimin e shkrirjes. Një gjilpërë fryrës jep ajër që fryn dhe mund të ketë detyra të lidhura me qafën në dizajnin e veçantë. Identifikoni secilin komponent nga vizatimi i tij i montimit. Fjala e përbashkët "pin" nuk i bën ndërfaqet ose dimensionet e tyre të këmbyeshme.
A përdor çdo makinë formimi me ekstrudion të njëjtin model me kunja fryrëse?
Jo. Rregullimet e fryrjes dhe përfundimit varen nga produkti dhe veglat e punës. Karakteristikat e kalibrimit, ftohjes dhe prerjes janë specifike për konfigurimin. Konfirmoni montimin dhe lëvizjen aktuale përpara se të zgjidhni një zëvendësim ose të aplikoni një udhëzim konfigurimi nga një makinë tjetër. Vetëm vëllimi i kontejnerit nuk mund të identifikojë përbërësin e duhur.
A mund të rrjedhë një shishe kur kunja e goditjes është në gjendje të mirë?
po. Hetoni ndërfaqen e plotë të shisheve dhe mbylljes, duke përfshirë kapakun e specifikuar, kontaktin e vulosjes dhe rregullimin e provës. Përcaktoni nëse dëmtimi shfaqet gjatë derdhjes ose trajtimit të mëvonshëm. Një rezultat i rrjedhjes identifikon një kontroll të dështuar; ai nuk identifikon në vetvete se cili kusht mjeti, komponenti ose procesi shkaktoi dështimin.
Çfarë informacioni nevojitet për të rishikuar një kunj të ndezjes zëvendësuese?
Jepni modelin e makinës dhe numrin serial, identitetin e kallëpit, vizatimin dhe rishikimin e montimit të kunjit të goditjes. Shtoni veglat e qafës së çiftëzimit dhe vizatimet përkatëse të shisheve dhe mbylljes. Për një hetim të defektit, përfshini identitetin e mostrës, fotografitë, matjet dhe sekuencën në të cilën shfaqet fillimisht problemi. Përdorni kanalin e miratuar të kontaktit për dokumentet teknike.
Çfarë duhet të kontrollohet pasi të riparohet ose zëvendësohet një kunj fryrës?
Konfirmoni identitetin dhe konfigurimin e montimit kundrejt dokumenteve të miratuara, më pas inspektoni tiparet e prekura të qafës sipas kushteve të matjes të dakorduara. Përsëriteni testin përkatës të paketës me mbylljen e specifikuar. Regjistroni sasitë dhe dështimet, mbani konfigurimin e rishikuar dhe ndiqni planin e cilësisë për kontrollet e vazhdueshme dhe lëshimin e prodhimit.
Dërgo makinën, veglat e punës dhe detajet e defektit të qafës
Filloni me modelin dhe numrin serial, identifikimin e veglave dhe një fotografi të shënuar të defektit. Përfshini kërkesat për shishe dhe mbyllje, fazën e parë të prekur të prodhimit dhe çdo rezultat të matur. Këto detaje i japin diskutimit teknik një pikënisje të përcaktuar.
Diskutoni kërkesat e veglave dhe prodhimitNingbo Kingngle Machinery Co., Ltd. ·Informacioni i kompanisë