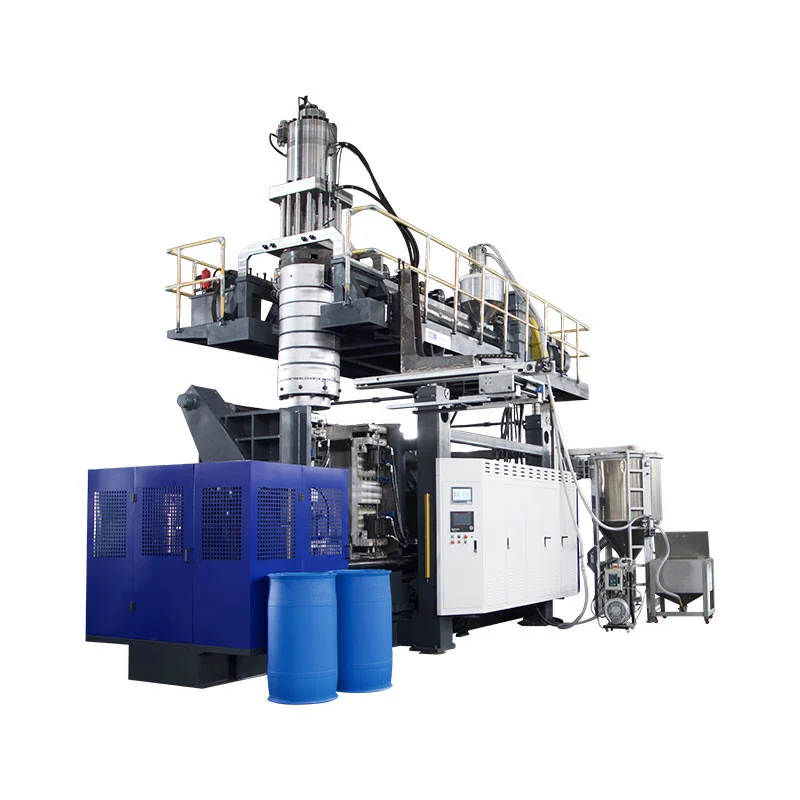
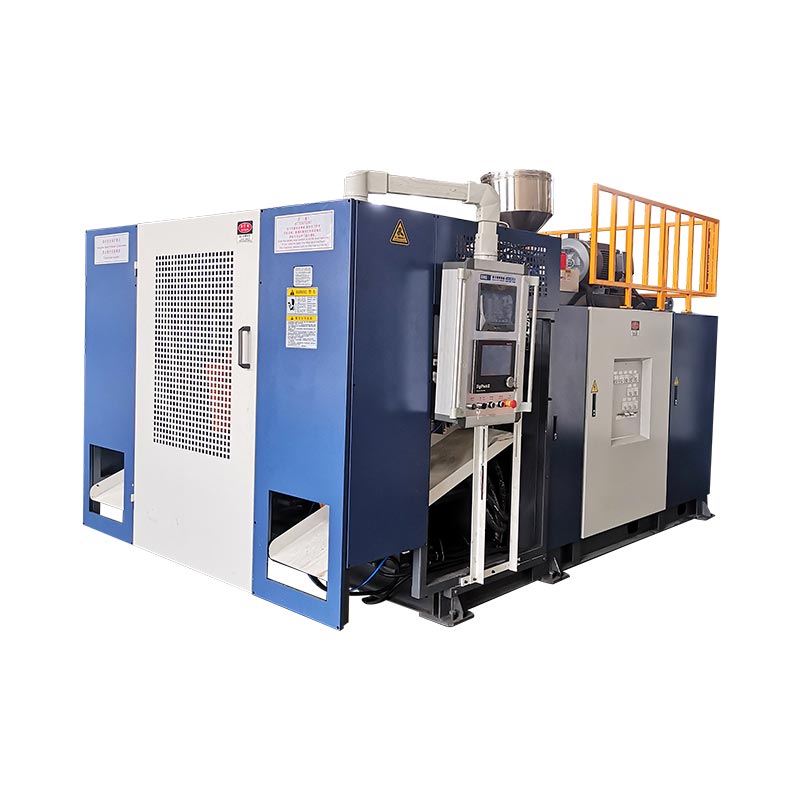
Dy koka, dy parsonë dhe dy zgavra shpesh i përkasin të njëjtit koncept prodhimi - por ato nuk janë terma të këmbyeshëm. Paraqitja e saktë fillon me shishen, hapin e daljes, hapësirën e mykut dhe kërkesën bruto të shkrirjes, jo me numrin e synuar të kokës.

Një blerës që kërkon një "makinë fryrje shishe me katër zgavra" mund të marrë një kokë me katër dalje, një kallëp me katër zgavra dhe një ose dy stacione kallëp. Një blerës tjetër që kërkon një "makinë formimi me goditje të dyfishtë" mund t'u referohet vetëm dy parisoneve. Nëse kuotimi nuk liston çdo element, të dy palët mund të diskutojnë të njëjtin numër ndërsa imagjinojnë pajisje të ndryshme.
Ky udhëzues i ndan këto terma, përdor specifikimet aktuale Kinggle 2L, 5L dhe 15L për të treguar kufijtë dimensionale pas zgjedhjes së kokës dhe ofron një metodë të balancës së masës për krahasimin e koncepteve me një, dy, tre dhe katër kokë pa shpikur rezultatin e prodhimit.
Së pari, emërtoni katër akuza të ndryshme
Fjalakokëpërdoret lirshëm në treg. Një kokë e formësimit me ekstrudion shpërndan shkrirjen dhe formon parzinën tubulare. Një kokë koke multi-parison ka disa dalje. Më pas myku mbyllet rreth atyre parsoneve dhe çdo zgavër e mykut formon një pjesë. Një stacion është pozicioni i plotë i kallëpit dhe kapëses që i merr ato. Një shtresë është një shtresë materiale e krijuar nga sistemi i nxjerrjes dhe i kokës.
| Numëroni | Kuptimi fizik | Shembull i pyetjes së blerësit | Mos supozoni |
|---|---|---|---|
| Ndarjet e kokës | Hapje nga të cilat dalin parison në një ngjarje të formimit | A është propozimi i vetëm, i dyfishtë, i trefishtë apo i katër kokës? | Që një numër i daljeve garanton të njëjtin numër të shisheve të pranuara |
| Parisons | Gjatesite tubulare te shkrirjes te kapura nga myku | Si do të balancohet pesha dhe koha midis parisoneve? | Që priza të barabarta japin gjithmonë parizone të barabarta |
| Kavitetet e mykut | Format e pjesëve të formuara në një kallëp mbyllen | A bën kallëpi një, dy apo katër pjesë për çdo ngjarje? | Ky numërim i zgavrës përshkruan numrin e stacioneve të mykut |
| Stacionet | Pozicionet e plota të kallëpit dhe kapëses të përdorura nga makina | A është makina me një stacion të vetëm apo të dyfishtë? | Se një stacion i dytë është një kokë e dytë |
| Shtresat | Shtresat materiale në të gjithë strukturën e murit | A është pjesa njështresore apo shumështresore? | Kjo "shtresë e dyfishtë" do të thotë kokë e dyfishtë ose zgavër e dyfishtë |
Literatura e pavarur e pajisjeve bën të njëjtin dallim. TëFleta e të dhënave të anijes me nxjerrje të vazhdueshme R&Bliston konfigurimet e kapëseve me një ose dy stacione veçmas nga konfigurimet e kapëseve me shumë priza. Kjo ndarje është e dobishme në çdo RFQ: specifikoni stacionet, daljet e makines, zgavrat e mykut dhe shtresat në linja të ndryshme.
Çfarë ndryshon kur një kokë e ndyrë fiton priza?
Një makinë formimi me fryrje me shumë koka, me shumë vegla ose me shumë parison krijon disa parisone paralelisht. Nëse kallëpi dhe procesi janë krijuar për të kapur çdo parison dhe për të formuar një shishe, pjesët për ngjarje formimi mund të rriten. Fitimi është i kushtëzuar. Çdo prizë ka nevojë për hapësirë, rrjedhje të shkrirjes, kontroll të temperaturës dhe një pozicion përkatës të zgavrës.
Ky diagram është konceptual, jo një vizatim i veglave të Kinggle. Diametrat e vërtetë të daljes, hapi, kanalet e rrjedhës dhe struktura e zgavrës varen nga shishja dhe makina. Prandaj, "dy kokë", "tre kokë" dhe "katër kokë" janë përshkrime fillestare dhe jo specifikime të plota.
Më shumë koka ndajnë gjerësinë e disponueshme të formimit
Një parison i vetëm i madh mund të përdorë më shumë nga gjerësia e disponueshme e kallëpit të makinës. Kur disa priza ndajnë atë hapësirë, gjerësia e shisheve, hapi i zgavrës, pozicioni i qafës, xhepi i blicit dhe lidhjet e ftohjes duhet të përshtaten krah për krah. Kallëpi gjithashtu ka nevojë për çelik të mjaftueshëm midis zgavrave dhe hapësirë të mjaftueshme për prerje dhe heqjen e pjesëve.
Më shumë koka rrisin shkrirjen totale të kërkuar për ngjarje
Nëse një parison bruto peshon 0,10 kg, katër parisonë ekuivalente kërkojnë 0,40 kg për ngjarje formimi përpara se të marrin në konsideratë ndonjë ndryshim në peshën e tyre aktuale. Shembulli shpjegon vetëm aritmetikën; nuk është një specifikim i shisheve Kingngle. Shkurtimi i intervalit midis ngjarjeve rrit më tej kërkesën e shkrirjes për orë.
Më shumë koka krijojnë më shumë pozicione për të kontrolluar
Katër shishe të dukshme pas hapjes së kallëpit nuk provojnë katër procese ekuivalente. Një prizë mund të funksionojë më e ngrohtë, një prizë mund të ulet ndryshe, një zgavër mund të ftohet më ngadalë ose një pozicion prerjeje mund të lërë blic shtesë. Prandaj, prodhimi me shumë zgavra duhet të numërohet dhe inspektohet sipas pozicionit - jo vetëm si një total i kombinuar.
Krahasimi origjinal: botuar kufijtë e kokës Kingle sipas platformës së makinës
Faqet aktuale të formimit me ekstrudim të vazhdueshëm të Kinggle përshkruajnë konfigurime opsionale me dy, tre dhe katër koka në disa modele. Tabelat e specifikimeve publikojnë dimensionet e sakta për referencat me një dhe dy kokë. Ata nuk publikojnë hapin me tre ose katër koka për këto faqe, kështu që ato paraqitje kërkojnë inxhinieri projekti dhe jo ekstrapolim.
| Model Kingle | Stacioni | Kapaciteti maksimal i produktit | Madhësia maksimale e kallëpit (W×H) | Kapaciteti i shkrirjes HDPE | Diametri maksimal i kunjit me një kokë | Distanca qendrore e publikuar me dy koka | Diametri maksimal i kunjave me dy koka |
|---|---|---|---|---|---|---|---|
| KGB2L | Beqare | 2 L | 360 × 380 mm | 30 kg/orë | 90 mm | 130 mm | 60 mm |
| KGB2D | Dyfishtë | 2 L | 360 × 380 mm | 55 kg/orë | 90 mm | 130 mm | 60 mm |
| KGB5L | Beqare | 5 L | 410 × 450 mm | 55 kg/orë | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dyfishtë | 5 L | 410 × 450 mm | 80 kg/orë | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Beqare | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dyfishtë | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Faqet 2L të Kinggle përshkruajnë gjithashtu aplikime nga 50 ml në 2 L. Kjo gamë identifikon familjen e produkteve; kjo nuk do të thotë se çdo kontejner në gamë i përshtatet çdo numri koke. Një shishe e gjerë 2L mund të kërkojë një prizë të vetme, ndërsa disa shishe të ngushta mund të përshtaten me një koncept me shumë zgavra. Vetëm vëllimi maksimal nuk mund të vendosë për paraqitjen.


Çfarë tregojnë të dhënat e Kingle për zgjedhjen e kokës
1. Numri i stacioneve dhe gjeometria e kokës janë zgjedhje të pavarura
Brenda çiftit 2L, të dy modelet me një dhe me dy stacione publikojnë të njëjtin kufi me një kokë prej 90 mm, distancën qendrore me dy koka 130 mm dhe kufi me kunjat me dy koka 60 mm. Çiftet 5L dhe 15L ndjekin të njëjtin model brenda platformave të tyre përkatëse. Një stacion i dytë ndryshon mënyrën e alternimit të kallëpeve; ai nuk ndryshon automatikisht numrin e daljeve ose lartësinë e daljes.
2. Një plan urbanistik me dy koka ka më pak diametër të disponueshëm për prizë
Çdo platformë publikon një diametër më të vogël maksimal të kunjave për referencën me dy koka sesa për referencën me një kokë: 60 kundrejt 90 mm në 2L, 80 kundrejt 150 mm në 5L dhe 150 kundrejt 220 mm në 15L. Kjo nuk parashikon diametrin e përfunduar të shisheve, por tregon pse "shtoni një kokë tjetër" nuk është thjesht një cilësim i daljes. Gjeometria e kokrrës, parison dhe shishja ndryshojnë së bashku.
3. Platformat më të mëdha publikojnë referenca më të gjera të kallëpit dhe ndarjes në dalje
Referenca maksimale e mykut rritet nga 360 × 380 mm në çiftin 2L në 410 × 450 mm në çiftin 5L dhe deri në 580 mm gjerësi në çiftin 15L. Distanca qendrore e publikuar me dy koka rritet nga 130 mm në 150–180 mm dhe më pas në 240–280 mm. Këto shifra lidhin përzgjedhjen e platformës me hapësirën e shisheve, jo vetëm me litra nominale.
4. Modelet e çiftuara me dy stacione publikojnë më shumë kapacitet shkrirjeje
Shembujt me dy stacione publikojnë kapacitet më të lartë të shkrirjes së HDPE-së sesa partnerët e tyre me një stacion: 55 kundrejt 30 kg/h në 2L, 80 kundrejt 55 kg/h në 5L dhe 120 kundrejt 100 kg/h në 15L. Dallimet nuk kanë një raport të vetëm dhe nuk provojnë një shumëzues të prodhimit. Ato tregojnë pse sistemi i nxjerrjes i takon në të njëjtën llogaritje si stacionet dhe kokat.
5. Pretendimet me tre dhe katër koka kanë nevojë për një vizatim specifik për produktin
Përshkrimet e produkteve lejojnë konfigurime fleksibël 2/3/4 me shumë koka, por tabelat e tyre nuk tregojnë një distancë universale në qendër me tre ose katër koka. Shpikja e këtyre dimensioneve nga rreshti me dy koka do të injoronte gjerësinë e shisheve, çelikun e mykut, hapin, vendndodhjen e qafës dhe aksesin e shërbimit. Dokumenti i saktë i radhës është një plan urbanistik i propozuar me kokë dhe kallëp bazuar në vizatimin e pjesës së blerësit.
Zgjidhni numrin e kokës nga shishja - jo nga një shumëzues i dëshiruar
Një kuotim i fabrikës bëhet më i besueshëm kur blerësi i jep furnitorit një përkufizim të plotë të produktit. Filloni me SKU-në më të gjerë dhe më të rëndë të destinuar për familjen e propozuar të veglave. Pastaj kontrolloni nëse produktet më të vogla mund të ndajnë të njëjtën makinë pa detyruar një kompromis jopraktik.
Gjerësia e shisheve dhe distanca qendrore
Distanca qendrore matet ndërmjet vijave qendrore të daljes ngjitur. Duhet të përputhet me rregullimin e zgavrës sa duhet që çdo parison të hyjë në pozicionin e duhur të kallëpit. Gjerësia e trupit të shisheve është vetëm një pjesë e kërkesës. Mbarimi i qafës, doreza, xhepi i blicit, zona e kapjes dhe muri i mykut midis zgavrave gjithashtu konsumojnë hapësirë.
Pesha e pjesës dhe masa bruto e parisonit
Pesha e shisheve të përfunduara nuk është masa që duhet të ofrojë ekstruderi për çdo ngjarje. Parimi bruto përfshin materialin e kapur për shishen plus blicin e sipërm dhe të poshtëm dhe çdo material tjetër të prerë. Shumëzoni masën bruto të një pozicioni me të gjitha pozicionet aktive, më pas krahasoni totalin me sistemin e nxjerrjes në shkallën e planifikuar të ngjarjes.
Ftohja dhe heqja
Më shumë zgavra mund të krijojnë më shumë nxehtësi për t'u hequr në çdo mbyllje të mykut. Rrugët e pabarabarta të ujit mund ta bëjnë një zgavër në pozicionin e ngadaltë. Pasi të hapet kallëpi, qeliza duhet të ndahet, të shkurtojë, të testojë dhe të përcjellë çdo pjesë pa përplasje ose akumulim të tepërt. Një makinë formimi mund të përfundojë lëvizjen e saj ndërsa pajisjet në rrjedhën e poshtme janë tashmë pengesa e prodhimit.
Strategjia e SKU
Një myk me zgavër të lartë mund t'i përshtatet një familjeje të qëndrueshme dhe të ngushtë shishe. Mund të jetë më pak tërheqëse kur porositë janë të shkurtra, dizajnet ndryshojnë shpesh ose një pjesë e madhe e SKU-ve nuk mund të përdorin të njëjtin hap. Krahasoni kërkesën vjetore për pjesë të mira dhe kohën e ndryshimit sipas SKU. Mos e përmasoni çdo myk rreth një piku sezonal, përveç nëse pjesa tjetër e fabrikës mund ta përdorë atë kapacitet.
Llogaritni rezultatin realist me ngjarjet, pjesët dhe balancën e masës
Cikli i tharjes së katalogut dhe numri i kokës nuk mjaftojnë për të parashikuar shishet e shitshme. Përdorni dy llogaritje të lidhura: një për pjesët e pranuara dhe një për kërkesën bruto të shkrirjes.
Pjesë të mira në orë = ngjarje të qëndrueshme të formimit në orë × pjesë të formuara për ngjarje × fraksion i pranuar
Kërkesa bruto e shkrirjes (kg/h) = ngjarje të qëndrueshme të formimit në orë × masë totale bruto parzmore për ngjarje (kg)
Pjesa e pranuar duhet të vijë nga përkufizimi i cilësisë së blerësit dhe një provë e rënë dakord ose një supozim i ndershëm i planifikimit. Masa totale e parisonit bruto është shuma e të gjitha parsoneve të përdorura në një ngjarje. Nëse katër priza nuk japin masë të njëjtë, regjistroni katër pozicionet veç e veç përpara se t'i shtoni.
Një shembull hipotetik transparent
Supozoni se një plan urbanistik i propozuar me katër priza formon katër shishe për çdo ngjarje. Gjatë një prove të qëndrueshme - jo një cikli të thatë - qeliza kryen 300 ngjarje formimi në orë. Nëse fraksioni i pranuar i pranuar është 0,97, prodhimi i mirë i llogaritur është 300 × 4 × 0,97 = 1,164 shishe në orë. Nëse masa totale bruto e parisonit për ngjarje është 0,44 kg, kërkesa bruto e shkrirjes është 300 × 0,44 = 132 kg/orë.
Këta numra janë vetëm një shembull mësimor dhe nuk janë rezultat i modelit Kinggle. Ato demonstrojnë pse një makinë me katër koka nuk është automatikisht e përshtatshme: ekstruderi i propozuar do të kishte nevojë për kapacitet të verifikuar për materialin dhe kushtet, ndërsa ftohja dhe të gjitha hapat në rrjedhën e poshtme do të duhej të mbanin shkallën dhe cilësinë e ngjarjes. Zëvendësoni të dhënat e matura të projektit përpara se të merrni një vendim blerjeje.
Kingle'sudhëzues i makinës së derdhur me goditje të vazhdueshmeshpjegon se si kombinohen numërimi i stacionit, zgavrat e kokës dhe koha e ciklit. Për planifikimin e impiantit, verifikoni gjithashtu kushtet elektrike, të ajrit të ngjeshur dhe të ftohjes meUdhëzuesi i përdorimit të makinës së derdhur me fryrje.
Vënia në punë në fabrikë: kualifikoni çdo prizë dhe zgavër si pozicion
Një mesatare e kombinuar mund të fshehë një pozicion të dobët. Nëse tre shishe kalojnë një kontroll të peshës dhe njëra është e lehtë, mesatarja e tyre mund të duket e pranueshme edhe pse një zgavër është e paqëndrueshme. Gjatë pranimit dhe fillimit të fabrikës, etiketoni çdo pozicion prizë dhe kavitet dhe ruajeni atë identitet përmes prerjes dhe inspektimit.
Vendosni një vijë bazë pozicion pas pozicioni
- Identifikoni makinën, kokën, mykun, sasinë e rrëshirës, recetën dhe kushtet e përdorimit.
- Mblidhni pjesët në sekuencë nga çdo pozicion prizë/zgavër.
- Regjistroni masën bruto të provës ku metoda e provës e sigurt e miratuar e lejon atë.
- Matni peshën e përfunduar dhe të njëjtat vendndodhje kritike të murit për çdo pozicion.
- Inspektoni mbylljen, përfundimin e qafës, blicin, dimensionet, pamjen dhe performancën e rrjedhjes.
- Regjistroni intervalin e ngjarjeve, refuzimet, alarmet, ndërhyrjet manuale dhe ndalesat në rrjedhën e poshtme.
- Përsëriteni pasi të rivendosen kushtet e qëndrueshme pas çdo rregullimi të miratuar.
Ndryshoni një faktor të kontrolluar në të njëjtën kohë
Nëse njëra prej tyre ndryshon, së pari vendosni nëse modeli ndjek daljen e mbulesës, zgavrën, qarkun e ftohjes ose pozicionin në rrjedhën e poshtme. Një regjistrim i koordinuar është më i dobishëm sesa rregullimi i disa vlerave HMI në të njëjtën kohë. Kingle'sCilësimet e HMI dhe udhëzuesi i alarmitrekomandon regjistrimin e provave përpara se të ndryshoni një recetë.
Kontrolloni shpërndarjen e murit, jo vetëm peshën totale
Dy shishe mund të peshojnë të njëjtën gjë dhe gjithsesi të shpërndajnë materialin ndryshe. Krahasoni vendet e përcaktuara të shpatullave, trupit, dorezës, bazës dhe fiksimit kur është e rëndësishme për pjesën. Nëse projekti përdor kontrollin e programuar të murit,udhëzues programimi parisonofron një metodë të strukturuar për lidhjen e pikave të programit me rajonet e matura.
Kthejeni provën e pranuar në një referencë mirëmbajtjeje
Mbani të dhënat e miratuara të pozicionit, kushtet e temperaturës, gjendjen e pastrimit, kushtet e ujit dhe identitetin e veglave. Kur një pozicion më vonë zhvendoset, mirëmbajtja mund ta krahasojë atë me bazën fillestare. Tëlista kontrolluese e mirëmbajtjes parandaluesemund t'i bartë ato vëzhgime në inspektime rutinë.
Kombinimet e zakonshme—dhe çfarë çdo përshkrim lë ende të hapur
| Përshkrimi i shkurtër | Çfarë do të thotë ndoshta | Ajo që RFQ duhet të konfirmojë ende |
|---|---|---|
| Makinë me dy koka, me dy zgavra | Dy parison ushqejnë dy kavitete myku për çdo ngjarje të derdhur | Numri i stacionit, hapi i daljes, madhësia e kallëpit, pesha e pjesës, kapaciteti i nxjerrjes dhe shtrirja në rrjedhën e poshtme |
| Makinë për fryrje shishe me katër koka | Katër priza të shufrave formojnë katër parsonë paralelisht | Nëse kallëpi ka katër zgavra përkatëse, hapin e saktë dhe nëse përshtaten të gjitha SKU |
| Makinë me dy stacione, me dy koka | Dy stacione kallëp alternohen rreth një sistemi me dy dalje | Numri i grupeve të mykut, sekuenca e ngjarjeve, kërkesa për shkrirje, metoda e heqjes dhe kushtet e garantuara të provës |
| Makinë formimi me goditje me katër zgavra | Një myk i mbyllur mund të formojë katër pjesë | Marrëveshja e daljes së kapakut, numri i stacioneve, balanca e zgavrës, ftohja dhe prodhimi i pranuar |
| Makinë me dy shtresa, me dy koka | Një sistem me shumë shtresa mund të ushqejë dy priza | Numri i ekstruderit, struktura e materialit, raportet e shtresave, rruga e skrapit, daljet, zgavrat dhe stacionet |
"Makina e prodhimit të shisheve plastike", "Makina e fryrjes së shisheve HDPE", "Makina e shisheve me ekstrudim", "Mjekësi me fryrje me kokë me shumë makineri" dhe "Makina e formimit me fryrje me nxjerrje me shumë parison" mund të shfaqen të gjitha në kërkimet për pajisjet përkatëse. Një specifikim teknikisht i plotë duhet të mbetet i kuptueshëm edhe kur ato emra marketingu ndryshojnë.
Lista kontrolluese e RFQ për një projekt formimi me goditje me shumë koka
Dërgoni të njëjtin produkt dhe inputet e fabrikës për çdo furnizues. Kërkojini secilës ofertë të përgjigjet në të njëjtin rend, me referencat e katalogut të ndara nga garancitë e projektit.
| Grupi RFQ | Informacion për të dhënë | Kërkohet përgjigja e furnizuesit |
|---|---|---|
| Produkti | Vizatim ose mostra 2D/3D, kapaciteti, dimensionet maksimale, qafa, doreza, linja ndarëse dhe gjeometria e zbukurimit | Platforma e përputhshme e makinës, orientimi, faqosja e zgavrës dhe çdo shqetësim dizajni |
| Materiali | Klasa e saktë e rrëshirës, ngjyra/aditivët, plani i rigrindimit ose PCR dhe të dhënat e furnizuesit | Shtrirja e propozuar e vidhos/ekstrudimit, supozimet e përpunimit dhe kërkesat për materialin e provës |
| Masa dhe cilësia | Pesha e përfunduar, parison/flash bruto i vlerësuar, muret kritike, dimensionet dhe testet funksionale | Metoda e provës, kampionimi sipas pozicionit dhe përkufizimi i pranimit |
| Prodhimi | Pjesë të mira të kërkuara në orë, vëllimi i ndërrimit/vit, përzierja e SKU dhe frekuenca e ndërrimit | Ngjarjet në orë, pjesë për ngjarje, fraksioni i pranuar i supozuar dhe llogaritja e shkrirjes bruto |
| Vegla pune | Format ekzistuese ose koncepti i preferuar i zgavrës | Numri i daljeve, distanca qendrore, diapazoni i kunjave, madhësia e kallëpit, hapi i zgavrës, grupet e kallëpeve dhe dizajni i ftohjes |
| Makinë | Niveli i preferuar i automatizimit dhe kufizimet e fabrikës | Numri i stacionit, kapësja, ekstruderi, kontrollet, marrja dhe opsionet e përfshira |
| Fabrika | Standardi i fuqisë, kushtet e ajrit/ujit, kufijtë e ambientit, dyshemeja, lartësia dhe rruga e ngritjes | Fleta e shërbimeve të projektit, rregullimi i përgjithshëm, themeli/ngarkimi dhe kërkesat e pastrimit të shërbimit |
| Në rrjedhën e poshtme | Plani i prerjes, testimit të rrjedhjeve, bartjes, etiketimit, paketimit dhe trajtimit të skrapit | Kapaciteti dhe kufiri i ndërfaqes për secilën fazë të përfshirë dhe të furnizuar nga blerësi |
Mos pranoni një linjë dalëse pa kushtet e saj të provës
Një dokument i dobishëm pranimi emërton vizatimin e shisheve, shkallën e materialit, peshën e përfunduar dhe bruto, daljet dhe zgavrat aktive, kushtet e ftohjes së mykut, dritaren e qëndrueshme të funksionimit, testet e cilësisë, planin e marrjes së mostrave dhe pajisjet e përfshira në rrjedhën e poshtme. Ai regjistron pjesët e pranuara sipas pozicionit. Pa këto kushte, "pcs/h" mund të përshkruajë lëvizjen e makinës, pjesët e formuara përpara inspektimit ose shishet e paketuara mirë - tre rezultate të ndryshme.
Kërkoni paraqitjen përpara se të ngrini porosinë e blerjes
Vizatimi përfundimtar duhet të tregojë vijat qendrore të prizës kundrejt zgavrave të mykut, kufijtë e kallëpit dhe pllakës, kunjat e fryrjes, metodën e prerjes ose ndezjes, rrugën e marrjes dhe hapësirat e shërbimit. Për një kërkesë Kinggle me tre ose katër koka, ky vizatim është vendi ku konfirmohet hapi specifik për projektin; nuk duhet të nxirret nga tabela e publikuar me dy koka.
Pyetjet e bëra shpesh
Çfarë është një makinë formimi me goditje me shumë koka?
Një makinë formimi me fryrje me shumë koka përdor një rregullim të kokave me disa priza për të formuar disa parisonë në një ngjarje të formimit. Numri i daljes, distanca e qendrës dhe madhësia e kapakut duhet të përputhen me paraqitjen e shisheve dhe të kavitetit të kallëpit.
A është një makinë me dy koka e njëjtë me një makinë me dy zgavra?
No. dy zgavra përshkruan dy forma pjesë në kallëp. Ato zakonisht dizajnohen si një plan urbanistik me dy pjesë të përputhura, por kuotimi duhet t'i specifikojë të dyja veçmas.
A prodhon një makinë formuese me katër koka katër herë më shumë shishe?
Jo automatikisht. Mund të formojë më shumë pjesë për çdo ngjarje formimi, por prodhimi i mirë aktual varet nga shkalla e qëndrueshme e ngjarjes, kërkesa totale bruto e shkrirjes, ekuilibri i daljes dhe zgavrës, ftohja, zvogëlimi, testimi dhe cilësia e pranuar.
Si zgjidhet distanca e qendrës së kokës?
Distanca qendrore zgjidhet nga hapi i propozuar i zgavrës dhe paraqitja e produktit. Gjerësia e shisheve, pozicioni i qafës, xhepat e blicit, çeliku i mykut, ftohja, kunjat e fryrjes, hapësira e shkurtimit dhe heqjes ndikojnë të gjitha në dimensionin përfundimtar.
A mund të kalojë një makinë midis prodhimit me një dhe shumë kokë?
Në një platformë të projektuar në mënyrë të përshtatshme, mund të jetë e mundur një rregullim i ndryshëm i kokave ose veglave, por nuk duhet të supozohet. Konfirmoni përshtatjen mekanike, shtrirjen e nxjerrjes, kontrollet, punën e ndërrimit, përputhshmërinë e mykut dhe kërkesat e komisionimit me furnizuesin.
Çfarë e kufizon numrin e zgavrave në formimin me goditje me nxjerrje?
Kufijtë përfshijnë dimensionet e produktit, hapësirën e disponueshme të kallëpit dhe pllakës, hapin e daljes, gjeometrinë e mbulesës dhe parzmore, kërkesat e kapëseve, kapacitetin e nxjerrjes, balancën e ftohjes, heqjen e pjesëve dhe kapacitetin në rrjedhën e poshtme.
Çfarë të dhënash duhet të dërgoj për një kuotim të makinës me shumë zgavra?
Dërgo vizatimin e pjesës ose mostrat, shkallën e materialit, peshën e përfunduar dhe bruto të parzmores, muret dhe testet kritike, produktin e mirë të kërkuar, planin SKU, shërbimet e fabrikës, kufijtë e paraqitjes dhe kërkesat në rrjedhën e poshtme.