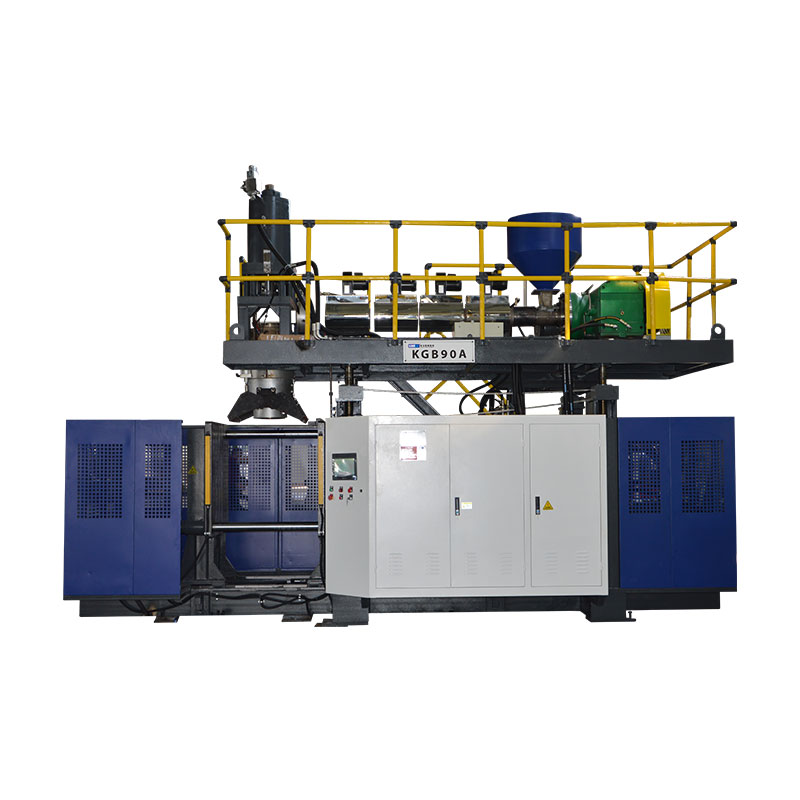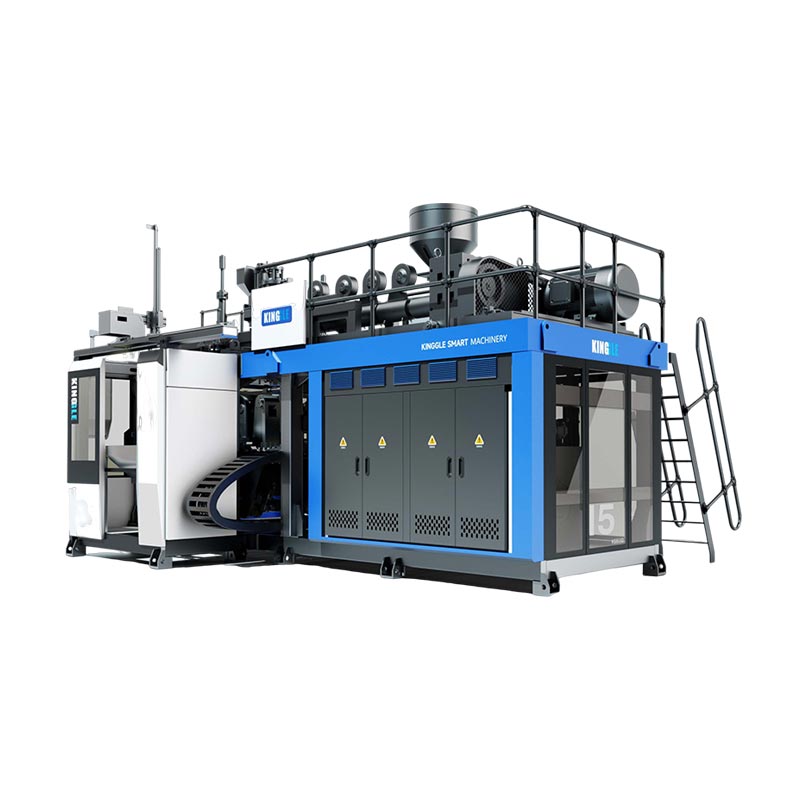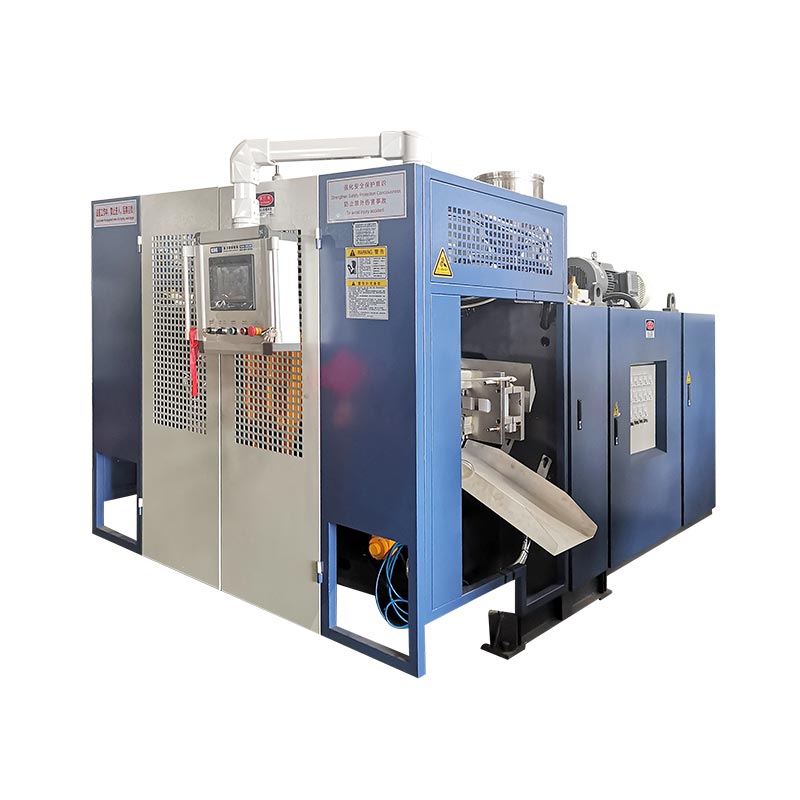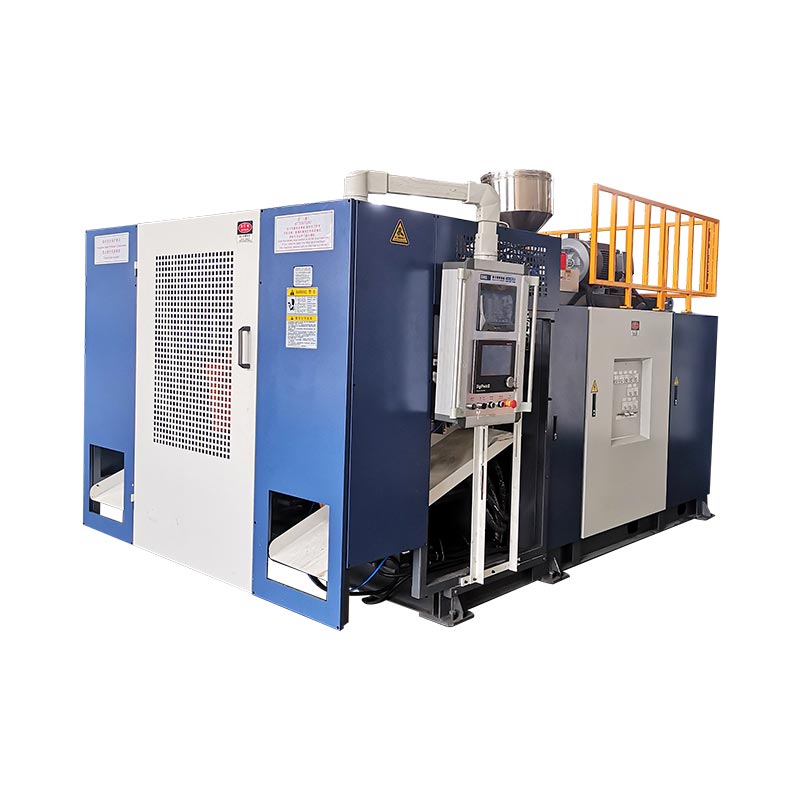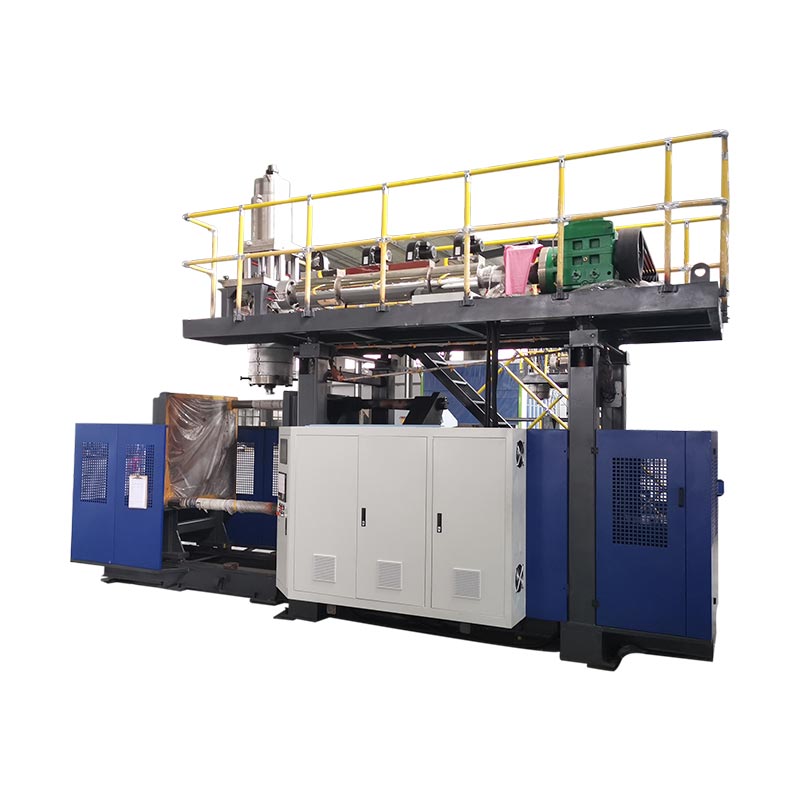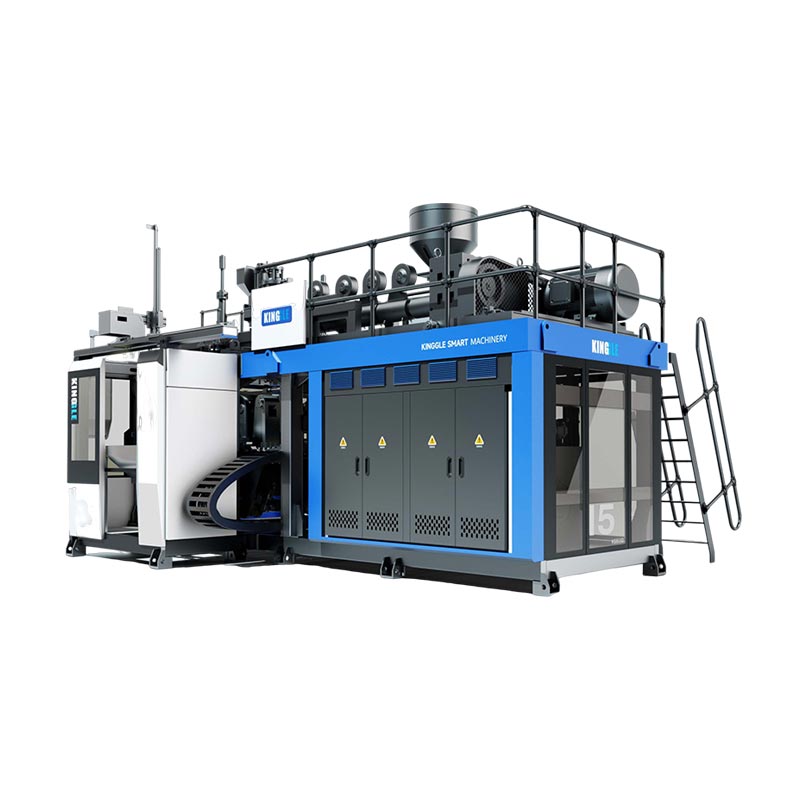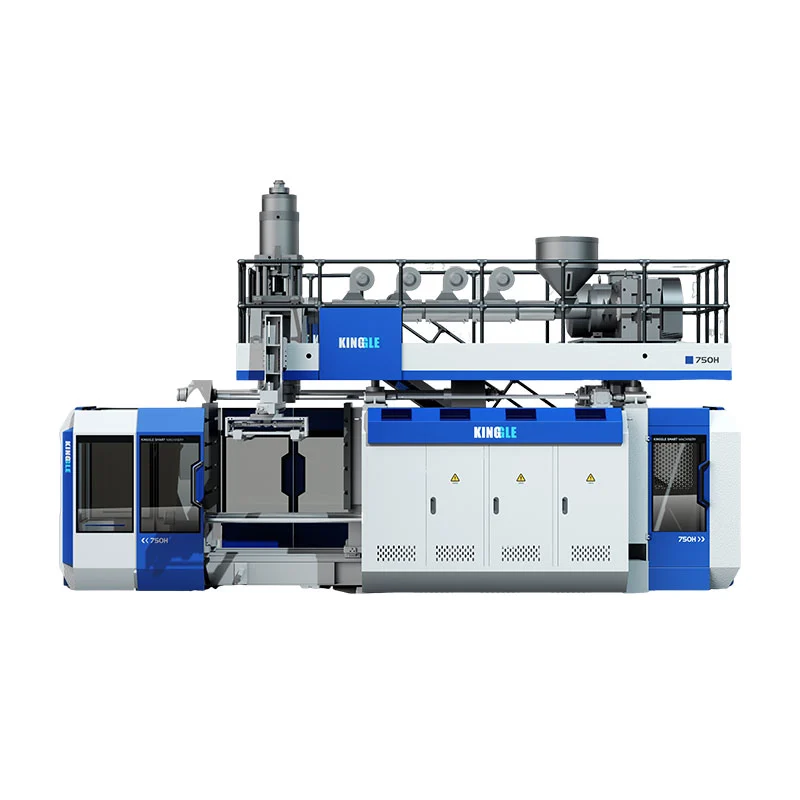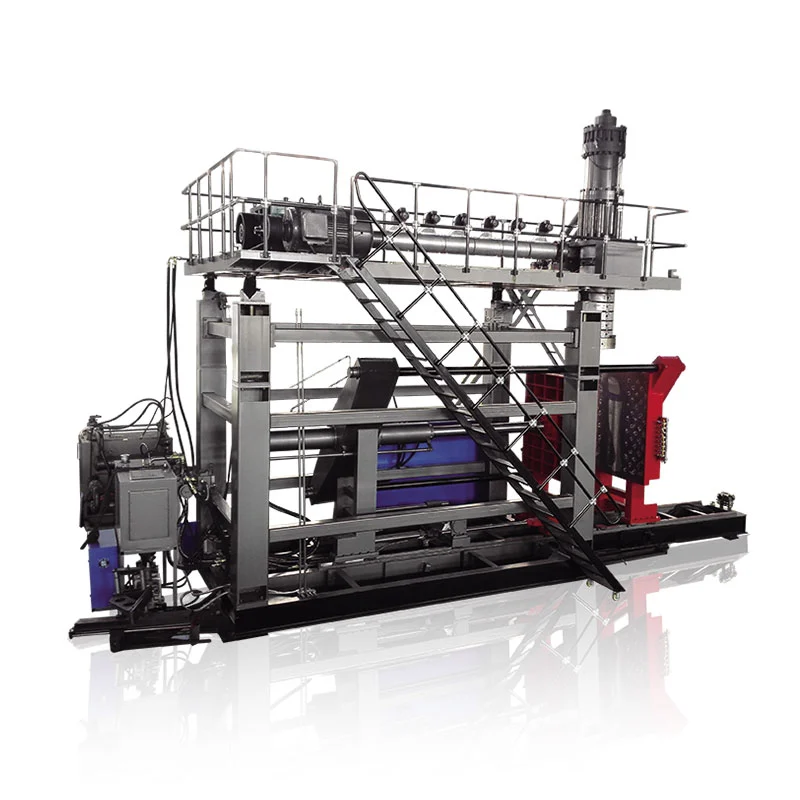
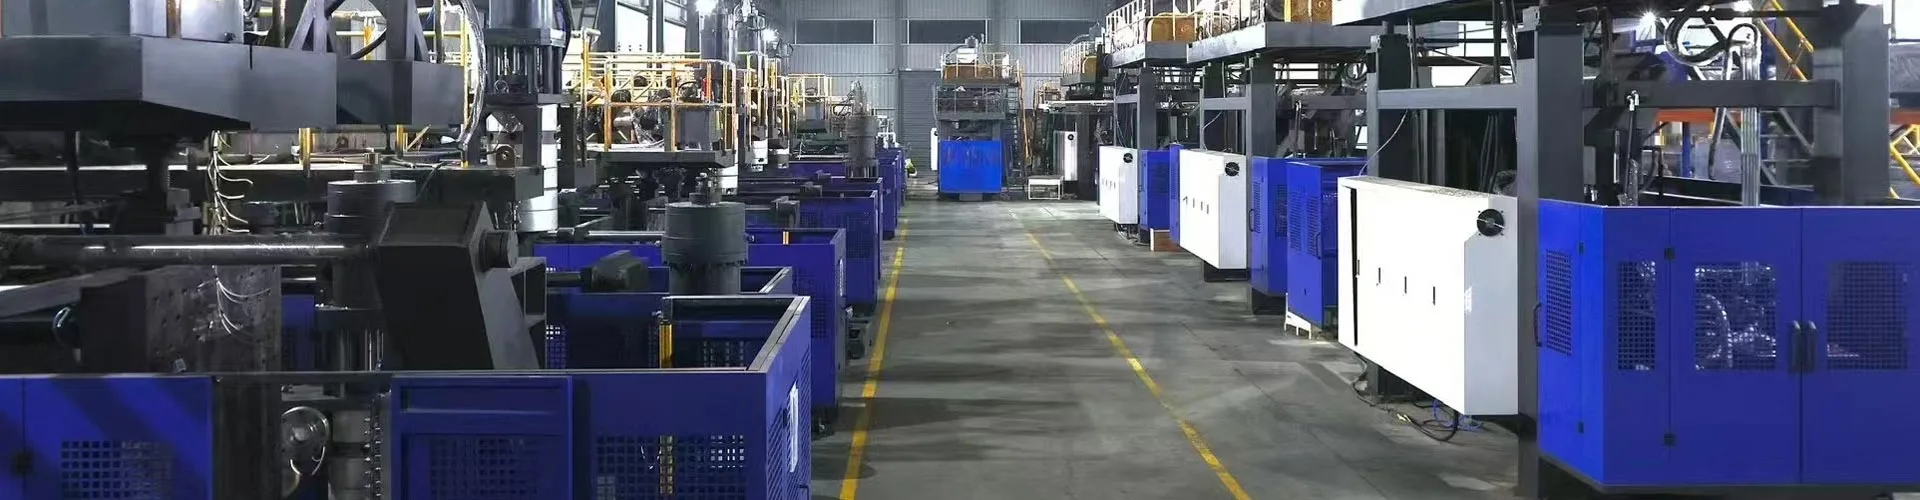
Ndërrimi i makinës së derdhjes me fryrje është i plotë vetëm kur kallëpi i ri, rruga e materialit, veglat e punës, receta dhe konfigurimi në rrjedhën e poshtme janë identifikuar saktë dhe pjesa e re kalon kontrollet e përcaktuara.Fillimi i cikleve automatike është një moment historik i ndërmjetëm, jo provë e përfundimit. Metoda më e sigurt dhe më e shpejtë praktike është përgatitja e gjithçkaje të mundshme përpara ndalimit, izolimi i energjisë së rrezikshme për punën e ekspozuar, rivendosja e funksioneve në një rend të kontrolluar dhe matja e kohës deri në dritaren e parë të pranuar të prodhimit, me përkufizimin e pranimit, humbjen e tranzicionit, miratuesin përgjegjës dhe dëshmitë e kërkuara të regjistruara përpara se ekipi të fillojë fushatën e ardhshme të prodhimit nga një linjë bazë prodhimi e kontrolluar dhe e gjurmueshme.

Shënim terminologjik:Ekipet e prodhimit mund ta përshkruajnë këtë punë si një ndryshim i makinës së derdhjes me ekstrudion, ndryshim i kallëpit të derdhjes me fryrje, shkëmbim kallëpi, ndryshim i veglave, ndryshim i linjës së shisheve, ndryshim i ngjyrës së derdhjes me fryrje, ndryshim i rrëshirës së derdhjes me fryrje ose ndryshim i recetës së derdhjes me fryrje. Këto etiketa mbivendosen, por ato nuk përshkruajnë gjithmonë të njëjtin qëllim. Paketa e punës duhet të tregojë saktësisht se cilat elemente fizike, materiale, dixhitale dhe të poshtme do të ndryshojnë.
Pesë vendime që kontrollojnë ndryshimin
- Përcaktoni pikën e përfundimit si një pjesë e pranuar dhe dritare e qëndrueshme e prodhimit.
- Identifikoni çdo artikull të ndryshuar: myk, vegla pune, gjilpërë, rrëshirë, ngjyrë, recetë dhe pajisje në rrjedhën e poshtme.
- Zhvendosni verifikimin, vendosjen në skenë dhe dokumentacionin jashtë dritares së makinës së ndaluar aty ku është e sigurt.
- Përdorni procedurën e autorizuar të sitit për energjinë e rrezikshme përpara se dikush të hyjë në një zonë të ekspozuar rreziku.
- Regjistroni konfigurimin dhe provat e miratuara në mënyrë që ekzekutimi tjetër të fillojë nga një bazë e kontrolluar.
| Ndrysho domenin | Çfarë duhet të përputhet me punën e re | Rinisni provat | Varësia tipike e fshehur |
|---|---|---|---|
| Forma dhe ndërfaqet | Marrëdhëniet e korrigjuara të rishikimit, montimit, ftohjes, goditjes/bërthamës dhe nxjerrjes | Lëvizja e kontrolluar manuale dhe lidhjet pa rrjedhje | Drejtimi i zorrës, pozicioni i sensorit ose hapësira e poshtme |
| Die dhe parison vegla pune | Identiteti i miratuar i veglave, pozicioni mekanik dhe kalibrimi | Parison i drejtë, i qëndrueshëm i pozicionuar për mykun | Skedari i veglave nuk përputhet me harduerin e instaluar |
| Materiali dhe ngjyra | Klasa e saktë e rrëshirës, loti, masterbatch dhe rregulli i miratuar i rigrindimit | Shkrirja e pastër, homogjene dhe tranzicion material i gjurmueshëm | Rrëshira ose ngjyra e vjetër mbeten në shtigjet e trajtimit dhe shkrirjes |
| Receta dhe kontrollet | Rishikimi i recetës së lëshuar për paketën e produktit të instaluar | Komanda dhe shteti aktual bien dakord përmes një cikli të kontrolluar | Një vlerë e vjetër e produktit mbijeton jashtë recetës së ruajtur |
| Pranimi i pjesës dhe linjës | Vizatimi, kufiri vizual, pesha, muri, dimensionet dhe testet funksionale | Dritarja e përcaktuar e pranimit e njëpasnjëshme ose e bazuar në kohë | Prerësi, testuesi i rrjedhjeve, transportuesi ose paketimi ende përdorin SKU-në e vjetër |
Një ndryshim është i plotë vetëm kur shishja e re miratohet
Bimët shpesh përdorin fjalënndërrimipër disa ngjarje të ndryshme. Një mbikëqyrës mund të ndalojë orën kur kallëpi i ri mbërthehet. Një tjetër mund ta ndalojë atë kur të fillojë cikli i parë automatik. Cilësia mund të përcaktojë përfundimin si pjesën e parë që kalon inspektimin, ndërsa prodhimi mund të kërkojë një seri të qëndrueshme të pjesëve të pranuara. Këto përkufizime prodhojnë numra të ndryshëm, kështu që një krahasim i kohës së ndryshimit është i pakuptimtë derisa pika e fillimit dhe pika e përfundimit të fiksohen.
Për një linjë formimi me goditje me nxjerrje, një pikë fillestare e dobishme është pjesa e fundit e pranuar nga puna në dalje. Një pikë e dobishme e përfundimit është dritarja e parë e pranuar e prodhimit për punën në hyrje. Fabrika duhet ta përcaktojë atë dritare. Mund të jetë një numër i caktuar pjesësh të njëpasnjëshme, një kohë e përcaktuar në kushte të qëndrueshme ose një rregull kampionimi nëpër stacione, zgavra ose priza të kaldajave. Kërkesa i përket specifikimit të produktit ose procesit të kontrolluar, jo në kujtesën e një operatori.
Ky përkufizim ekspozon punën që fsheh një metrikë vetëm me myk. Produkti i ardhur mund të kërkojë një tjetër kostum ose mandrel, gjilpërë fryrëse, vegla pune në qafë, lëvizje të bërthamës, profilin e parzmores, rrëshirë, ngjyrë, rregullin e rigrindjes, program për testimin e rrjedhjes, pajisje për prerje, etiketë, udhëzues transportues ose model paketimi. Edhe kur kallëpi fizik qëndron i instaluar, një kalim material dhe recetë mund të jetë ende një ndryshim i plotë i prodhimit të shisheve plastike.
Ndani rezultatin në katër masa: koha e makinës së ndalur, koha deri në pjesën e parë të formuar, koha për pjesën e parë të pranuar dhe koha deri në dritaren e pranuar të prodhimit. Refuzimet e konfigurimit të regjistrimit dhe sasia e pastrimit krahas atyre kohëve. Kjo nuk premton se çdo numër do të bjerë. Ai e bën humbjen të dukshme dhe parandalon që një rinisje e shpejtë të raportohet si një ndryshim i suksesshëm i makinës së derdhjes me goditje me nxjerrje kur linja në rrjedhën e poshtme ose porta e cilësisë është ende duke refuzuar pjesët.
Planifikoni paketën e re të produktit përpara se makina të ndalojë
Ndërrimi duhet të fillojë si një kontroll informacioni ndërsa puna në dalje është ende në punë. Ndërtoni një paketë pune të lëshuar që identifikon vizatimin dhe rishikimin e pjesës, shkallën e rrëshirës, masterbatch-in, ribllokimin e lejuar, peshën e pjesës së synuar, dimensionet kritike, vendndodhjet e trashësisë së murit, kriteret vizuale, testet funksionale dhe paketimin e pritshëm. Shtoni kallëpin, veglat e veglave, kunjat fryrëse, futni, nxjerrjen dhe identifikimin e instalimeve në rrjedhën e poshtme. Nëse dy artikuj ndajnë një emër të përbashkët, përdorni ID të qëndrueshme ose fotografi të kontrolluara nga rishikimi në mënyrë që ekipi i konfigurimit të mos zgjedhë nga pamja.
Kingle's botuarprocesi i shitjeskërkon nga blerësit të ofrojnë fotografi ose vizatime të produktit, peshën, madhësinë, materialin, trashësinë, prodhimin dhe nevojat e rezistencës ndaj kimikateve përpara se të zgjidhet një zgjidhje makinerie. Të njëjtat kategori hyrëse janë të vlefshme gjatë ndërrimeve të mëvonshme, sepse ato lidhin konfigurimin e makinës me pjesën që duhet të prodhohet. Paketa e prodhimit duhet të jetë më specifike se kërkesa origjinale dhe duhet të përmbajë vetëm vlera të miratuara për kombinimin aktual të makinës, mykut dhe materialit.
Vendosni në skenë kallëpin tjetër dhe artikujt ndihmës të verifikuar në zonën e caktuar pa penguar daljet, mbrojtjen ose rrjedhën e materialit. Kontrolloni pikat e ngritjes dhe planin e ngritjes së impiantit, por mos nxirrni kapacitetin ngritës nga madhësia nominale e kallëpit. Konfirmoni që lidhjet e ftohjes, lidhjet e ajrit, sensorët, kabllot dhe lidhësit janë të pranishme dhe të identifikuara saktë. Përgatitni pajisje për trajtimin e materialeve të pastra dhe kontejnerë të veçuar për rrëshirën dalëse, materialin kalimtar dhe pjesët e refuzuara. Nëse linja përfshin një makinë prerëse, testues rrjedhjeje, etiketues ose transportues, përfshini recetën e tij dhe ndërroni pjesët në të njëjtin rishikim gatishmërie.
Mbani një vendim të shkurtër gatishmërie përpara pjesës përfundimtare të vjetër. Vendosësi i kallëpit konfirmon gatishmërinë e veglave dhe ngritjes, trajtimi i materialit konfirmon pjesët e sakta dhe rrugën e pastër, operatori konfirmon aksesin në recetë, mirëmbajtja konfirmon çdo punë të planifikuar dhe cilësia konfirmon planin e mostrës. Nëse mungon një artikull i kërkuar, lëreni punën në dalje kur është praktike. Zbulimi i problemit përpara ndalimit të planifikuar e shndërron kohën e ndërprerjes në kohë përgatitjeje pa marrë një shkurtore sigurie.
Kontrolloni energjinë e rrezikshme përpara punës së mykut ose veglave
Një ndryshim i kallëpit të formës me fryrje mund t'i ekspozojë njerëzit ndaj lëvizjes së kapëseve, pllakave lëvizëse, kunjave të goditjes, prerësve, robotëve, presionit hidraulik, presionit pneumatik, energjisë elektrike, polimerit të nxehtë dhe veglave të ngrohta. Shtypja e një butoni normal të ndalimit nuk krijon një gjendje të sigurt për punë brenda një zone të rrezikshme. Punëdhënësi duhet të përcaktojë se cilat detyra janë servisimi ose mirëmbajtja, të identifikojë të gjitha burimet e energjisë dhe të zbatojë procedurën e kontrollit të energjisë specifike për makineritë e vendit nëpërmjet personelit të trajnuar dhe të autorizuar.
Për vendet e punës në Shtetet e Bashkuara,OSHA 29 CFR 1910.147adreson servisimin dhe mirëmbajtjen ku energjia, fillimi ose çlirimi i papritur i energjisë së ruajtur mund të dëmtojë një punonjës. Kërkon një program të kontrollit të energjisë, procedura të dokumentuara sipas rastit, trajnim dhe inspektim periodik.OSHA 29 CFR 1910.212siguron kërkesën e përgjithshme për ruajtjen e makinës. Fabrikat jashtë Shteteve të Bashkuara duhet të ndjekin ligjet, standardet dhe procedurat e punëdhënësit që zbatohen në vendndodhjen e tyre.
Plani i ndryshimit duhet të adresojë gjithashtu detyrat që kërkojnë energji të përkohshme për testim ose pozicionim. Kjo nuk është leje për të improvizuar. Punëdhënësi përgjegjës duhet të përcaktojë një sekuencë të përputhshme për pastrimin e mjeteve dhe njerëzve, duke rikthyer vetëm energjinë e nevojshme, duke kryer testin, duke ç'aktivizuar sërish kur kërkohet dhe duke riaplikuar kontrollet përpara se të rifillojë puna e ekspozuar. Një perde e lehtë, një derë e kyçur ose një ndalesë emergjente mund të mbrojë funksionimin normal, por nuk duhet të trajtohet rastësisht si një zëvendësim për procedurën e aplikueshme të energjisë së rrezikshme.
Mbroni pajisjet me aq kujdes sa njerëzit. Kingle është priturmanuali i funksionimit të makinës së derdhur me goditje automatikeparalajmëron se lëvizja e kunjave të goditjes duhet të koordinohet me gjendjen e hapur nga myku dhe përshkruan funksionet e pozicionimit të platformës dhe kokës. Ndërfaqja e saktë dhe logjika e lëvizjes së sigurt ndryshojnë sipas modelit, opsioneve dhe versionit të softuerit. Prandaj, ekipi i konfigurimit duhet të identifikojë lëvizjet e lejuara specifike të makinës përpara ndalimit, në vend që t'i zbulojë ato ndërkohë që ekziston një myk i pezulluar ose mjet i ekspozuar.
Drejtoni një sekuencë të kontrolluar nëpër kallëp, material dhe kontrolle
Sekuenca e mëposhtme me tetë faza është shkruar qëllimisht si një rrjedhë kontrolli, jo një procedurë mekanike universale. Hapat e detajuar të heqjes së mykut, vlerat e fiksuesit, metoda e zorrës, kufijtë e temperaturës së veglave të veglave dhe lëvizjet e provës duhet të vijnë nga udhëzimet aktuale të makinës, mykut dhe impiantit. Vlera e një sekuence të përbashkët është se i jep operacioneve, veglave, mirëmbajtjes, materialeve dhe cilësisë të njëjtat pika dorëzimi.
-
Lëshoni punën që po largohet.Identifikoni pjesën e vjetër të pranuar të fundit, ruani regjistrimin e kërkuar të procesit dhe rakordoni rrëshirën dalëse, etiketat dhe punën në proces. Ruani një mostër të miratuar nëse plani i kontrollit të uzinës e kërkon një të tillë.
-
Ndaloni në gjendjen e miratuar.Ndiqni udhëzimet e fikjes së makinës dhe rrëshirës. Mbani parasysh qëndrimin e nxehtë dhe materialin e mbetur në plesht, ekstruder, kokë ose akumulator në vend që të supozoni se një pauzë normale është e përshtatshme për një ndryshim të rrëshirës.
-
Izoloni për punë të ekspozuar.Personeli i autorizuar zbaton procedurat për energjinë e rrezikshme dhe ngritjen e vendit. Verifikoni izolimin dhe adresoni energjinë e ruajtur hidraulike, pneumatike, gravitacionale dhe termike përpara se dikush të hyjë në zonën e përcaktuar të rrezikut.
-
Hiqni dhe mbroni komponentët që dalin.Shkëputni, ngrini dhe ruani kallëpin dhe veglat përkatëse sipas udhëzimeve të tyre të kontrolluara. Mbyllni ose mbroni lidhjet e pastra dhe regjistroni dëmtimet, rrjedhjet ose konsumimin jonormal në vend që ta kaloni atë në drejtimin tjetër.
-
Inspektoni ndërfaqet e zakonshme.Kontrolloni faqet e montimit, veçoritë e shtrirjes, lidhjet e ftohjes dhe ajrit, sensorët, kabllot dhe zonën e mbrojtur të aksesueshme. Një problem i fshehur i ndërfaqes mund të ndjekë modelin e ri dhe të duket si një gabim i recetës.
-
Instaloni paketën hyrëse të verifikuar.Përputhni ID-të fizike me paketën e punës të lëshuar. Drejtoni lidhjet për të shmangur rreziqet e shtrëngimit, nxehtësisë dhe lëvizjes, më pas plotësoni kontrollet e specifikuara të montimit dhe lidhjes.
-
Rivendosni funksionet me autorizim.Pastroni personelin dhe mjetet, riinstaloni mbrojtëset, ndiqni procesin e miratuar të ri-energjisë dhe provoni lëvizjet manuale të lejuara në kushte të kontrolluara. Konfirmoni që komanda, reagimi dhe lëvizja fizike bien dakord.
-
Prezantoni materialin dhe kualifikoni produktin.Plotësoni kalimin e rrëshirës ose ngjyrës së miratuar, ngarkoni recetën e lëshuar, formoni pjesë diagnostikuese, korrigjoni një shkak të evidentuar në të njëjtën kohë dhe lëshoni prodhimin vetëm pasi të kalojë dritarja e përcaktuar e pranimit.
Një pronar i skenës duhet të nënshkruajë ose të pranojë në mënyrë dixhitale çdo dorëzim. Ky kontroll i vogël parandalon deklarata të paqarta si "kallëpi është gati" kur ftohja nuk është e lidhur ose "receta është e ngarkuar" kur një pajisje ndihmëse ende mban SKU-në e mëparshme. Ai gjithashtu tregon se ku humbi koha në të vërtetë: pritja për autorizim, gjetja e harduerit, korrigjimi i një ndërfaqeje, pastrimi i ngjyrës së vjetër, stabilizimi i parison ose përsëritja e një testi cilësie.
Për më shumë detaje mbi marrëdhënien e veglave, përdorni Kingle'sudhëzues për projektimin e kallëpit të derdhur me goditje me nxjerrje. Për kthimin e kontrolluar nga një makinë e ndaluar në prodhim, përdorniLista kontrolluese e nisjes së makinës së derdhur me fryrje. Ata artikuj zgjerojnë fazat individuale; kjo faqe ndërrimi zotëron transferimin ndërfunksional nga një punë e miratuar në tjetrën.
Trajtoni ndryshimin e rrëshirës dhe ngjyrës si një vendim për rrugën e materialit
Ndryshimi i materialit të derdhjes me fryrje nuk është i plotë kur çanta tjetër arrin në plesht. Rrëshira ose ngjyra e daljes mund të mbetet në linjat e transmetimit, ngarkuesit, hopat, blenderat, fytet e ushqimit, vidën dhe fuçinë, përshtatësit, kokën e nxjerrjes, shtigjet e rrjedhës së akumulatorit dhe veglat e veglave. Plani i tranzicionit duhet të përcaktojë se cilët prej këtyre vëllimeve janë të përfshirë dhe ku do të mblidhen materiale të përziera ose pa ngjyrë. Duhet të tregojë gjithashtu nëse materiali i tranzicionit mund të rikuperohet, duhet të vendoset në karantinë ose duhet të asgjësohet sipas rregullave materiale të uzinës.
Ndiqni udhëzimet e miratuara të furnizuesit të rrëshirës për mbylljen, nisjen dhe pastrimin, si dhe udhëzimet e makinës. Mos supozoni se një material pastrimi universal, temperaturë ose sasi funksionon për çdo polimer, ngjyrues dhe sistem nxjerrjeje. Një ndryshim nga materiali natyral në atë të errët paraqet një problem të ndryshëm të dukshmërisë nga i errët në atë natyral. Një ndryshim midis klasave të të njëjtit polimer mund të ndryshojë ende forcën e shkrirjes, fryrjen, ftohjen dhe sjelljen e parzmores. Një ndryshim midis familjeve të polimerit mund të kërkojë një rishikim më specifik të përputhshmërisë dhe degradimit. Kingle'sUdhëzuesi i derdhjes me fryrje HDPE kundrejt PPshpjegon pse pjesa, procesi dhe paketa e vlefshmërisë duhet të rishqyrtohet në vend që të trajtohet emri i materialit si një zëvendësim i thjeshtë.
LyondellBasell'sudhëzues për zgjidhjen e problemeve të derdhjes me fryrjeidentifikon kontaminimin e jashtëm dhe rrëshirën e degraduar si burime të vijave, vijave, grimcave dhe vrimave pa ngjyrë. Ai tregon në mënyrë specifike për mbajtjen e shtëpisë me trajtimin e materialeve, ripërpunimin e kontaminuar, pastrimin e dobët midis rrëshirave dhe mbylljen e dobët ose praktikën e dobët të fillimit si kontribues të mundshëm. Këto janë marrëdhënie diagnostikuese, jo pika të caktuara të funksionimit të Kinggle.
Ndërtoni identifikimin pozitiv të materialit në dorëzim. Regjistroni furnizuesin e rrëshirës, shkallën, lotin, masterbatch-in, raportin, burimin e rigrurjes dhe kohën kur përzierja e re hyri në sistemin e furnizimit. Mbani shënime etiketa ose barkode me mostra të ruajtura kur kërkohet. Nëse pjesët e para të reja tregojnë njolla të zeza, vija ose bartje ngjyrash, vula kohore dhe regjistrimi i rrugës së materialit ndihmojnë në dallimin e një tranzicioni të parashikueshëm nga kontaminimi ose degradimi. Tëudhëzues i defekteve të derdhur me goditje me nxjerrjeofron një matricë më të gjerë nga simptomat në prova.
Rivendosni recetën pa importuar supozimet e produktit të vjetër
Një recetë e ruajtur është e dobishme vetëm kur identiteti dhe qëllimi i saj janë të qarta. Regjistri hyrës duhet të tregojë rishikimin e produktit, kombinimin e kallëpit dhe veglave, shkallën e rrëshirës, skedarin përkatës të kontrolluesit, statusin e miratimit dhe datën e fundit të verifikuar. Të drejtat e aksesit duhet të dallojnë recetat e prodhimit të lëshuara nga provat e zhvillimit. Përpara se të ngarkojë një skedar, operatori duhet të konfirmojë që gjendja fizike e makinës përputhet me skedarin në vend që të përdorë emrin e recetës si provë që hardueri është i saktë.
Shtrirja e recetës mund të ndahet nëpër sisteme. HMI kryesor mund të përmbajë pozicionet e hapjes dhe mbylljes së kallëpit, shpejtësinë e lëvizjes, vonesat, kohën e fryrjes, kohën e ftohjes, logjikën e nxjerrjes dhe zgjedhjet e funksioneve. Një kontrollues i veçantë i trashësisë së murit mund të mbajë informacionin e shkrepjes ose të ciklit, vlerat e boshllëkut dhe profilin e parsonit. Pajisjet e poshtme mund të ruajnë prerjen, testimin e rrjedhjeve ose cilësimet e transportuesit. Kingle është priturManuali Moog DigiPack IIIshpjegon se skedarët e kontejnerëve të ruajtur mund të përfshijnë profilin e programuar të parison dhe informacionin e kalibrimit të veglave. Ai gjithashtu thekson se kalibrimi i saktë i veglave të boshllëkut është i rëndësishëm kur ndryshoni nga një enë në tjetrën.
Kjo dëshmi mbështet një rregull jetik: mos e shkëputni skedarin e softuerit nga mjeti për të cilin ishte kalibruar. I njëjti manual i kontrolluesit vëren se një ndryshim i kallëpit mund të kërkojë gjithashtu një ndryshim të veglave me boshllëk. Një skedar që prodhoi një kontejnerë të pranuar me një diabet, mandrel dhe kalibrim nuk është automatikisht i vlefshëm pas ndryshimit të këtyre artikujve. Kur impianti ka miratuar cilësimet kryesore, krahasoni rishikimin e ngarkuar me regjistrimin e lëshuar dhe dokumentoni çdo ndryshim të qëllimshëm. Mos e mbishkruani masterin gjatë akordimit të pjesëve të para.
Përdorni modalitetin manual ose të konfigurimit për të vërtetuar vetëm lëvizjet e lejuara nga procedura specifike për makinën. Verifikoni pastrimin e mykut, lidhjen me gjilpërën ose bërthamën, pozicionin e kokës dhe pllakës, shtegun e marrjes, mbrojtëset dhe reagimet përpara çiklizmit automatik. Manuali i përdorimit të Kinggle përshkruan funksionet manuale dhe paralajmëron se lëvizja e kunjave të goditjes duhet të koordinohet me kallëpin e hapur. Për shkak se ndërfaqet dhe funksionet opsionale ndryshojnë,Udhëzues për cilësimet e HMI dhe alarmetduhet të lexohet së bashku me manualin e saktë të makinës në vend që të përdoret si zëvendësues.
Kur fillon sintonizimi, ndryshoni një variabël të kontrolluar për një arsye të caktuar, regjistroni vlerat e vjetra dhe të reja dhe prisni përgjigjen e procesit përpara se ta gjykoni atë. Shpërndarja e Parisonit, pesha e pjesës, sjellja e nxjerrjes, ftohja dhe pozicioni i mykut ndërveprojnë. Tëudhëzues programimi parisonshpjegon se si të lidhni profilin me vendndodhjet e matura të murit në vend që të zbuten pikat vetëm nga pamja.
Vërtetoni pjesët e para përpara se të matni suksesin e ndryshimit
Pjesa e parë e mbyllur i përgjigjet vetëm një pyetjeje: rreshti mund të formojë diçka. Nuk provon që pjesa plotëson kërkesat e vizatimit, funksionalitetit ose procesit. Trajtoni pjesët e hershme si mostra diagnostikuese. Shënojini sipas sekuencës, kohës, stacionit, zgavrës ose daljes së matrikës sipas rastit. Mbajini ato në rregull për një kohë të mjaftueshme për të parë nëse procesi po konvergohet, po lëviz ose po përsërit një defekt specifik anësor.
Filloni me identitetin dhe gjendjen e rëndë. Konfirmoni pjesën e saktë dhe rishikimin, rrëshirën dhe ngjyrën, qafën ose gjeometrinë e ndërfaqes, formimin e plotë, rrugën e shkurtimit dhe dëmtimin e dukshëm. Më pas aplikoni planin e kontrolluar për peshën e pjesës, shpërndarjen e murit, dimensionet kritike, pamjen dhe testet e nevojshme funksionale. Testet e rrjedhjes, rënies, presionit, ngarkesës, rezistencës kimike ose përshtatjes janë specifike për produktin; përfshijnë vetëm ato që kërkohen nga vizatimi, standardi ose plani i vlefshmërisë së blerësit. Mos shpikni një tolerancë universale ose numërim të mostrave.
Mostra e pranimit duhet të përfaqësojë marrëveshjen reale të prodhimit. Në një makinë me dy stacione, provoni të dyja anët. Në një konfigurim me shumë koka ose me shumë zgavra, ruani identitetin e kokës ose të zgavrës në mënyrë që mesatarja të mos mund të fshehë një dalje të dështuar. Nëse një makinë prerëse në rrjedhën e poshtme ose testues i rrjedhjeve është pjesë e procesit të pjesës së shitjes, kualifikojeni edhe atë pajisje. Një shishe që kalon në kallëp, por dështon pas prerjes nuk është një rezultat i pranuar i prodhimit. Tëudhëzues testimi i pranimit të fabrikëstregon se si produkti, procesi dhe provat e testimit mund të lidhen së bashku përpara dërgesës; i njëjti parim i gjurmueshmërisë zbatohet gjatë ndërrimit të prodhimit.
Rojet, reagimet, shërbimet, lëvizjet manuale dhe rrjedha e materialit pajtohen me konfigurimin e miratuar.
Mostrat e identifikuara kalojnë kërkesat për vizatim, vizuale, dimensionale, mure dhe funksionale që zbatohen.
Dritarja e përcaktuar e prodhimit të njëpasnjëshme ose e bazuar në kohë nga uzina kalon nëpër të gjitha outputet përkatëse.
Lëshoni linjën vetëm përmes autoritetit të caktuar të uzinës. Regjistroni mostrat e pranuara dhe rishikimin e recetës që i prodhoi ato. Nëse procesi nuk mund të arrijë dritaren e miratuar pa u larguar nga diapazoni i tij i kualifikuar, ndaloni shkallëzimin e cilësimeve dhe hetoni veglat, shërbimet, materialin, gjendjen e makinës ose modelin origjinal të procesit. Kingle'sudhëzues për kërkesat e shërbimevendihmon në ndarjen e problemit të vendosjes së makinës nga furnizimi i paqëndrueshëm i ajrit, ujit ose energjisë elektrike.
Zvogëloni kohën e ndërrimit duke lëvizur përgatitjen jashtë ndalesës
Mundësia më e sigurt zakonisht nuk është puna më e shpejtë e çelësit. Po eliminon punën që nuk duhet të ishte brenda dritares së ndalur. Rishikoni një ndryshim të regjistruar dhe klasifikoni çdo vonesë: pritjen e kallëpit, konfirmimin e një rishikimi, gjetjen e një çorape, pastrimin e një kontejneri materiali, shkarkimin e një skedari, gjetjen e një pajisje testimi, pritjen për cilësinë ose korrigjimin e një lidhjeje të dëmtuar. Shumë nga këto detyra mund të kryhen ose verifikohen përpara pjesës së vjetër të pranuar të fundit, me kusht që përgatitja të mos ndërhyjë në prodhimin ose ruajtjen.
Krijoni një çantë të gatshme për përdorim për çdo familje produkti të përsëritur. Mund të përfshijë hartat e verifikuara të lidhjes, lidhësit e mbrojtur, zorrët e etiketuara, kllapat e sensorëve, referenca të miratuara të recetave, planet e mostrave dhe pjesët e ndryshimit në rrjedhën e poshtme. Përdorni identifikimin vizual që i mbijeton mjedisit të dyqanit. Ruani kallëpet dhe mjetet në mënyrë që pikat e ngritjes dhe faqet e lidhjes të mbeten të aksesueshme dhe të mbrojtura. Një komplet duhet të reduktojë kërkimin dhe interpretimin; nuk duhet të inkurajojë kurrë zëvendësimin kur mungon një artikull i kontrolluar.
Standardizoni ndërfaqet vetëm pas rishikimit inxhinierik. Vendndodhjet e qëndrueshme të zorrëve, identifikimi i lidhësit, referencat e montimit dhe emërtimi i recetës mund të zvogëlojnë kohën e vendimit, por ato duhet të përputhen me presionin, temperaturën, rrjedhën, lëvizjen dhe kërkesat e sigurisë. Nëse merret parasysh një veçori e ndryshimit të shpejtë, vlerësoni sistemin e plotë, duke përfshirë mbylljen pozitive, reagimet, rrjedhjet, mirëmbajtjen, korrigjimin e gabimeve dhe vlerësimin e rrezikut të sitit. Mos e ktheni një projekt shpejtësie në një modifikim të padokumentuar të harduerit.
Përdorni rekordin e ndryshimit për të zgjedhur një përmirësim në të njëjtën kohë. Nëse dominon pastrimi i ngjyrave, hetoni drejtimin e materialit dhe strategjinë e miratuar të pastrimit. Nëse shtrirja dominon, inspektoni ruajtjen, vendndodhjen e veçorive dhe gjendjen e mykut. Nëse dominon akordimi i pjesës së parë, kontrolloni qeverisjen e recetës, kalibrimin e instrumenteve dhe provat e procesit. Nëse pritja cilësore dominon, matësit e kalibruar para-faze dhe përcaktoni se kush mund ta lëshojë punën. Qëllimi është një dritare prodhimi e parë e pranuar e përsëritshme, jo një ndryshim i thatë me rekord i ndjekur nga skrap.
Puna e mirëmbajtjes gjithashtu duhet të planifikohet në mënyrë eksplicite. Një ndryshim mund të sigurojë akses për inspektime, por kombinimi i detyrave ndryshon qëllimin, njerëzit dhe nevojat për kontrollin e energjisë. Përdornilista kontrolluese e mirëmbajtjes parandaluesepër të vendosur se çfarë i përket një ndërhyrjeje të planifikuar. Mbajini gjetjet e mirëmbajtjes të ndara nga ndryshimet e konfigurimit të produktit në mënyrë që problemet e përsëritura të pajisjeve të mbeten të dukshme.
Ndërtoni një rekord ndryshimi që e bën më të lehtë ekzekutimin e ardhshëm
Një regjistrim i dobishëm është mjaft i shkurtër për t'u përfunduar dhe mjaft specifik për të rindërtuar ekzekutimin. Filloni me identitetin: datën dhe orën, makinën, rishikimet e produkteve dalëse dhe hyrëse, ID-të e kallëpeve dhe veglave, notat dhe grupet e materialeve, rishikimet e recetave, anëtarët e ekipit dhe autoriteti i lëshimit. Shtoni katër pikat e kohës të përcaktuara më herët, plus sasinë ose peshën e materialit të pastrimit, të refuzimeve të konfigurimit dhe produktit të mbajtur. Nëse impianti nuk mund të matë një fushë në mënyrë të besueshme, etiketojeni atë si të padisponueshme në vend që ta vlerësoni atë.
Regjistroni përjashtime në një gjuhë të vëzhgueshme. "Kthimi i ftohjes nga qarku i mykut B nuk tregoi rrjedhje" është më i dobishëm se "problemi i ujit". "Dosja e recetës 14 u ngarkua; testuesi i rrjedhës së poshtme mbeti në SKU X" identifikon një dështim të dorëzimit. Fotografoni konsumimin e papritur, rrjedhjen, lidhësit e dëmtuar ose defektet e pjesëve të përsëritura me shenjën përkatëse të identitetit. Lidhni punën korrigjuese me sistemin e mirëmbajtjes ose mospërputhjes në vend që ta fshini atë në një koment operatori.
| Blloku i regjistrimit | Fushat minimale të dobishme | Pyetje që përgjigjet herën tjetër |
|---|---|---|
| Identiteti i punës | Rishikime të makinerisë, produktit, mykut, veglave, materialeve dhe recetave | A përputheshin paketa fizike dhe dixhitale? |
| Koha | Pjesa e vjetër e pranuar e fundit, pjesa e re e formuar së pari, pjesa e parë e pranuar, lëshimi i dritares së qëndrueshme | Ku u bë intervali i ndalur kohë kualifikimi? |
| Humbje | Pastroni sasinë, konfigurimin refuzon, produktin dhe punën e mbajtur sipas rolit | A e zhvendosi humbjen diku tjetër një ndalesë më e shkurtër? |
| Kodi i vonesës | Në pritje, kërkim, riparim, pastrim, akordim, testim ose autorizim | Cila përgatitje ose problem i sistemit duhet të përmirësohet? |
| Pranimi | Shembuj ID, matjet, testet, miratimi dhe rishikimi përfundimtar i recetës | Cilat prova vërtetojnë se linja u lirua? |
| Përjashtim | Çështja e vëzhguar, pronari, kontrolli dhe veprimi i lidhur | Çfarë duhet të korrigjohet përpara se të kthehet e njëjta punë? |
Rishikoni ndryshimet e përsëritura sipas familjes së produktit në vend që të mbështeteni në një version më të mirë. Kërkoni mesataren dhe përhapjen e çdo faze kohore, përjashtime të përsëritura dhe mënyra të përsëritura të skrapit. Një ngjarje e vetme jashtëzakonisht e shpejtë mund të ketë hequr një kontroll, të ketë përfituar nga kushtet ideale ose të ketë përdorur një përkufizim tjetër pranimi. Qëllimi i të dhënave është të përmirësojë standardin dhe përgatitjen, jo të detyrojë operatorët të anashkalojnë masat mbrojtëse.

Mbyllni regjistrimin me bazën aktuale të miratuar dhe veprimin tjetër. Nëse ndryshimi prodhoi një konfigurim më të mirë, kaloni vlerat e rishikuara përmes procesit të miratimit të impiantit përpara se të përditësoni masterin. Nëse ekspozoi një problem të projektimit, mbajeni kontrollin e përkohshëm të dukshëm derisa inxhinieria ta mbyllë atë. Kjo disiplinë e kthen çdo ndryshim të makinës së derdhur me goditje në provë të përdorshme dhe jo në një ngjarje tjetër të izoluar të ndryshimit.
Pyetje të shpeshta në lidhje me ndërrimet e formimit me fryrje
Çfarë përfshihet në ndryshimin e makinës së derdhur me fryrje?
Një ndërrim i plotë mund të përfshijë kallëpin, mbulesën dhe mandrelin, gjilpërën e fryrjes, bërthamën ose futjet, rrëshirën, masterbatch-in, rregullin e grirjes, recetën HMI, profilin e trashësisë së murit, heqjen, prerësin, testuesin e rrjedhjeve, udhëzuesit e transportuesit, etiketat dhe paketimin. Shtrirja e saktë varet nga ndryshimet midis paketave të produkteve dalëse dhe atyre hyrëse. Përcaktoni ato dallime përpara ndalesës. Nëse listohet vetëm kallëpi, ekipi mund të rifillojë me një rrugë të vjetër të materialit, skedar kontrolluesi ose cilësim në rrjedhën e poshtme.
Kur duhet të fillojë dhe të ndalojë koha e ndërrimit?
Një përkufizim praktik fillon në pjesën e fundit të pranuar nga puna në dalje dhe përfundon në dritaren e parë të pranuar të prodhimit për punën hyrëse. Gjithashtu regjistroni kohët e ndërmjetme për pjesën e parë të formuar dhe pjesën e parë të pranuar. Fabrika duhet të përcaktojë dritaren e prodhimit, si për shembull një numër të caktuar pjesësh të njëpasnjëshme ose një mostër të bazuar në kohë në të gjitha stacionet, zgavrat ose kokat përkatëse. Përdorimi i të njëjtit përkufizim i bën krahasimet e ardhshme kuptimplote.
Si mundet një bimë të zvogëlojë në mënyrë të sigurt kohën e ndryshimit të mykut të derdhjes me fryrje?
Lëvizni identifikimin, vendosjen në skenë, pastrimin, verifikimin e recetës, përgatitjen e matësit dhe planifikimin e cilësisë jashtë intervalit të ndalur ku këto aktivitete mund të kryhen pa ndërhyrë në prodhimin. Etiketoni ndërfaqet, mbroni ruajtjen, përgatitni komplete specifike për punë dhe caktoni pronarë për çdo dorëzim. Analizoni kohën e pritjes dhe korrigjimit veçmas nga puna fizike me kallëp. Mos e reduktoni kohën duke anashkaluar rojet, duke anashkaluar kontrollet e energjisë së rrezikshme, duke përdorur pajisje ngritëse të pavlerësuara ose duke pranuar pjesë përpara se të kalojnë kontrollet e kërkuara.
A e përfundon konfigurimin ngarkimi i një recete të ruajtur?
Jo. Një recetë e ruajtur duhet të përputhet me kallëpin e instaluar, veglat e veglave, kunjat fryrëse, materialin dhe rishikimin e produktit. Disa cilësime mund të jetojnë gjithashtu në një kontrollues të veçantë parison ose makinë në rrjedhën e poshtme. Konfirmoni grupin e plotë të skedarëve, provoni lëvizjet manuale të lejuara dhe krahasoni sjelljen aktuale të makinës me linjën bazë të lëshuar. Manuali i Moog's DigiPack III lidh skedarët e kontejnerëve të ruajtur me informacionin e kalibrimit të profilit të parison dhe die-gap-it, prandaj identiteti i harduerit dhe identiteti i skedarit duhet të mbeten të lidhura.
Pse shfaqen njolla të zeza ose vija ngjyrash pas një ndryshimi material?
Shkaqet e mundshme përfshijnë mbetjen e materialit të vjetër në rrugën e trajtimit ose të shkrirjes, rrëshirën ose grirjen e kontaminuar, rrëshirën e degraduar të lëshuar nga një zonë e ndenjur, përzierjen e pabarabartë të ngjyrave, defektet e ngrohësit ose mbylljen dhe pastrimin e papërshtatshëm. Ruani rekordin e rrëshirës dhe të tranzicionit përpara se të ndryshoni cilësimet. Ndiqni procedurën e miratuar të furnitorit të makinës dhe rrëshirës, inspektoni rrugën e materialit dhe klasifikoni nëse defekti është i rastësishëm apo i fiksuar rreth parsonit. Mos supozoni se një metodë universale e pastrimit është e sigurt për çdo rrëshirë dhe kokë.
Çfarë informacioni duhet t'i dërgohet Kinggle për një ndryshim të vështirë?
Dërgoni identifikimin e makinës dhe kontrolluesit, vizatimet e produkteve dalëse dhe hyrëse, ID-të e kallëpeve dhe të veglave, klasat dhe grupet e rrëshirës, detajet e grupit dhe grirjes, rishikimet e recetave, historiku i alarmit, leximet e shërbimeve, afati kohor i ndryshimit, fotografitë e mostrave të shënuara dhe të dhënat e matura të dështimit. Përfshini një video vetëm kur mund të kapet pa hyrë në një zonë rreziku. Dëshmitë specifike i lejojnë diskutimit të ndajë në mënyrë më efikase një problem të rrugës së materialit, veglave, kontrollit, dobisë ose pjesë-projektimit.
Planifikoni makinën rreth paketës së produktit
Për një kallëp të ri, material të ri ose problem të përsëritur të ndryshimit, dërgoni vizatimin aktual të pjesës, rrëshirën, testet e objektivit, detajet e kallëpit dhe veglave, informacionin aktual të makinës dhe rekordin e vëzhguar të ndryshimit. Kinggle mund të diskutojë makineritë, veglat e punës, kontrollet dhe kërkesat e prodhimit nga i njëjti grup provash.
Dërgoni informacionin e projektit tuajBurimet e kontrolluara dhe metoda e evidentimit
Faqet e Kinggle të palës së parë dhe manualet e mbajtura nga Kinggle u përdorën për deklaratat e ndërfaqes së makinës, të hyrjes së projektit dhe të fushës së trajnimit. Manuali i prodhuesit të kontrolluesit u përdor për lidhjet e skedarëve të ruajtur dhe veglave-kalibrimit. Një udhëzues zyrtar për prodhimin e rrëshirës është përdorur për rrugët e ndotjes dhe degradimit të materialit. Rregulloret e OSHA u përdorën vetëm për të përshkruar kufirin e sigurisë së Shteteve të Bashkuara. Asnjë burim më poshtë nuk është paraqitur si një recetë universale.
- Manuali i funksionimit të makinës automatike të derdhur me fryrje të organizuar nga Kinggle, aksesuar më 8 shtator 2026.
- Manuali i kontrolluesit të trashësisë së murit Moog DigiPack III Parison, MRJ06301, organizuar nga Kinggle, aksesuar më 8 shtator 2026.
- Procesi i shitjes KingledheShërbimi pas shitjes, aksesuar më 8 shtator 2026.
- LyondellBasell, Si të zgjidhni problemet e derdhjes me fryrje, aksesuar më 8 shtator 2026.
- OSHA 29 CFR 1910.147, The Control of Hazardous Energy, aksesuar më 8 shtator 2026.
- OSHA 29 CFR 1910.212, Kërkesa të përgjithshme për të gjitha makinat, aksesuar më 8 shtator 2026.