Në këtë faqe
- Çfarë është një makinë e derdhur me goditje?
- Si funksionon formimi me fryrje
- Llojet sipas procesit: EBM, IBM, ISBM
- Brenda makinës: pjesë që vendosin cilësinë
- Llojet sipas strukturës dhe gamës së modelit
- Materialet që ne drejtojmë
- Çfarë bëjnë makinat e derdhjes me goditje
- Prodhimi dhe kostoja: numrat që kanë rëndësi
- Si ju ndihmojmë të zgjidhni
- Cilësia, testimi dhe ajo që ne shikojmë
- Çfarë e shtyn çmimin e makinës
- Blerja nga një prodhues
- FAQ
Çfarë është një makinë e derdhur me goditje?
Një makinë formimi me fryrje e kthen rrëshirën plastike në pjesë të zbrazëta duke e shkrirë, duke e formuar në një formë të butë dhe duke fryrë ajrin e kompresuar brenda asaj forme, në mënyrë që të shtypet kundër një myku. Kur plastika ftohet dhe myku hapet, ju keni një produkt të zbrazët të përfunduar - një shishe, një kanaçe, një daulle, një rezervuar. Pothuajse çdo enë plastike e ngurtë që trajtoni filloi në një makinë formimi me goditje të një lloji ose tjetër.
Kategoria është e gjerë sepse pjesët janë kaq të ndryshme: një shishe me pikatore 100 ml dhe një kazan kimik 220 L janë të dyja "të derdhura me fryrje", por asgjë në lidhje me dy makinat nuk është e njëjtë. Të zgjedhësh mirë do të thotë të kuptosh dy gjëra - se si formohet forma e butë (lloji i procesit), dhe si është ndërtuar makina për ta ofruar atë (strukturën). Ne do t'i marrim të dyja me radhë.
Si funksionon formimi me fryrje
Formimi me goditje me nxjerrje - procesi pas shumicës së kontejnerëve industrialë - funksionon në një lak të ngushtë. Kuptimi i tij e bën të qartë çdo vendim të mëvonshëm (kosto, prodhim, cilësi):
- Shkrihet dhe matet.Një vidë ekstruderi shkrin rrëshirën dhe shtyn një rrjedhë të qëndrueshme, homogjene drejt kokës së prerjes.
- Formoni parison.Shkrirja del nga koka e mbulesës si një tub i uritur - parison. Një kontrollues me trashësi muri e profilizon atë tub përgjatë gjatësisë së tij në mënyrë që plastika të vendoset aty ku pjesa ka nevojë për forcë.
- Kapëse.Kallëpi mbyllet rreth parisonit. Mbërthimi sinkron dhe kyçja me presion të drejtpërdrejtë i mbajnë pllakat paralele në mënyrë që pjesa të mos pulsojë.
- Goditje.Një gjilpërë fryrës injekton ajrin (me një sistem fryrjeje nga fundi në shumë pjesë) dhe parzoni fryhet kundër zgavrës, duke marrë formën e tij përfundimtare.
- I ftohtë.Pjesa vendoset kundër mykut të ftohur. Ky është zakonisht hapi më i gjatë dhe - jo ekstruderi - përcakton kohën tuaj të ciklit.
- Nxirrni dhe përfundoni.Forma hapet, një krah roboti heq pjesën dhe blici shkurtohet. Në një linjë të automatizuar kjo funksionon pa pilot.
Dy nga këto hapa vendosin në heshtje ekonominë e të gjithë linjës. Profilizimi i Parison përcakton se sa rrëshirë bart çdo pjesë; ftohja përcakton se sa shpejt mund t'i bëni ato. Merrni ato të dyja siç duhet dhe pjesa tjetër e makinës kujdeset kryesisht për veten – kjo është arsyeja pse ata meritojnë më shumë vëmendje sesa specifikat kryesore që zakonisht krahasojnë blerësit në fillim.
Llojet sipas procesit: EBM, IBM dhe ISBM
Ekzistojnë tre lloje kryesore të procesit të makinës së derdhur me fryrje. Dallimi është tërësisht nësi bëhet forma e butëpara se të fryhet.
| Lloji | Si formohet forma | Më e mira për | Produkte tipike |
|---|---|---|---|
| Nxjerrja (EBM) | Parison u ekstrud si një tub, më pas u hodh në erë | Pjesë të zbrazëta të trajtuara dhe të mëdha | Kanaçe Jerry, bateri, tanke, shishe |
| Injeksion (IBM) | Formohem paraprakisht me injeksion, më pas fryhet | Kontejnerë të vegjël me precizion të lartë | Shishe farmaceutike, kavanoza kozmetike |
| Shtrirja e injektimit (ISBM) | Paraforma e injektuar, e shtrirë dhe e fryrë | Shishe PET të qarta dhe të forta | Shishe me ujë dhe pije joalkoolike |
Formimi me goditje me nxjerrje (EBM)është kali i punës për kontejnerët industrialë dhe procesi që ne ndërtojmë. Për shkak se trupi, doreza dhe qafa formohen në një goditje, EBM bën pjesë të trajtuara dhe të mëdha që proceset e tjera nuk mund t'i bëjnë.Formimi me fryrje me injeksion (IBM)formon fillimisht një paraformë të saktë, duke dhënë saktësi të shkëlqyer të qafës së shisheve të vogla, por pa doreza dhe pa pjesë të mëdha.Shtrirja e injektimit (ISBM)shtrin një paraformë PET për qartësinë dhe forcën që shihni në shishet e ujit - një familje produktesh të ndryshme nga pjesët industriale HDPE.
Në praktikë, zgjedhja është rrallë e paqartë. Një kanaçe, daulle, rezervuar ose ndonjë enë e trajtuar ose e madhe është një pjesë e nxjerrjes; IBM dhe ISBM i përkasin shisheve të vogla të sakta dhe PET të qarta. Duke ditur se në cilën familje bën pjesë produkti juaj përpara se të vendosni makinat në listën e ngushtë, kursen krahasimin e kuotave për dy procese që nuk do të përshtateshin kurrë.
Brenda makinës: pjesët që vendosin cilësinë
Dy makina mund të ndajnë të njëjtin kapacitet kryesor dhe të sillen krejtësisht ndryshe, sepse cilësia jeton në komponentë. Këto janë pjesët për të cilat inxhinierët tanë kujdesen më shumë:
| Komponenti | Çfarë bën | Pse ka rëndësi |
|---|---|---|
| Ekstruder dhe vidë | Shkrihet dhe mat rrëshirën | Vidhat 50–100 mm me shpejtësi 24–25 L/D japin një shkrirje të qëndrueshme, homogjene HDPE – baza e pjesëve të qëndrueshme |
| Die head + parison controller | Formon dhe profilizon murin e parisonit | Një kontrollues me trashësi muri 100 pikash MOOG është leva e vetme më e madhe për koston e rrëshirës dhe forcën e pjesës |
| Njësia shtrënguese | Mbyll dhe mban kallëpin | Mbërthim sinkron me shufër tërheqjeje të dyfishtë + bllokim me presion të drejtpërdrejtë të cilindrit vaji i mban pllakat paralele nën tonazh të lartë |
| Fryrje dhe ftohje | Fryn dhe vendos pjesën | Kunj fryrje + fryrje e poshtme formë e pjesës; Dizajni i ftohjes drejton kohën reale të ciklit |
| Drejtoni dhe kontrolloni | Funksionon dhe drejton makinën | Servo pompa kryesore shkurton energjinë; Mitsubishi PLC + Weinview HMI mbrojnë kohën e funksionimit në linjat 24/7 |
| Automatizimi | Nxjerrja, shfryrja, inspektimi | Krahu robot + prerja e poshtme e mban cilësinë të qëndrueshme në vrapimet pa pilot |
Në një linjë që funksionon gjatë gjithë kohës, besueshmëria e kontrollit është ajo që mbron rendimentin – prandaj komponentët e importuar në atë rreshtin e fundit kanë më shumë rëndësi se sa duken. Mitsubishi PLC, Weinview HMI dhe kontrolli i trashësisë së murit MOOG nuk janë simbole; ato janë pjesë të vërtetuara që qëndrojnë të përdorshme pothuajse kudo në botë, kështu që një defekt në Lagos ose Lima nuk e bën boshe linjën për javë të tëra.
Llojet sipas strukturës dhe gamës së modelit
Brenda nxjerrjes, makinat grupohen sipas mënyrës se si shpërndahet parison dhe si ndërtohet muri. Këtu ju përshtatni makinën me madhësinë dhe vëllimin e pjesës suaj.
- Makinë e derdhur me goditje të vazhdueshme.Parison ekstrudon pa ndalim dhe kallëpi lëviz për ta kapur atë - kadencë e lartë në pjesët e vogla deri në mesatare deri në rreth 30 L dhe aty ku një kokë me shumë vegla kalon shishet disa lart.
- Makinë akumuluese (akumuluese) e derdhjes me fryrje.Shkrihet në kokë dhe qëllon shpejt, duke ndaluar rënien e pjesëve të mëdha - lloji i baterive, rezervuarëve IBC, rezervuarëve të karburantit dhe barrierave.
- Makinë formimi me goditje me shumë shtresa.Një kokë 2–6 shtresash bashkon shtresat e barrierave, grirjes ose ngjyrosjes në një mur - përdoret për rezervuarët e karburantit dhe bateritë kimike me specifika të larta.
- Makinë automatike të derdhur me goditje.Ndonjë nga sa më sipër me automatizim të plotë - nxjerrja e robotit, ndezja dhe inspektimi për vrapim pa pilot dhe të qëndrueshëm.
Gama jonë përfshin kazanët 100 ml deri në 220 L (dhe më të mëdha sipas kërkesës), kështu që e njëjta fabrikë mbulon një shishe të vogël vaji dhe një kazan kimik të vlerësuar nga KB:
| Kapaciteti | Lloji i makinës | Shembuj të modeleve | Prodhimi i ciklit të thatë* | Mbërthimi |
|---|---|---|---|---|
| 100 ml – 2 litra | E vazhdueshme, e vetme/shumë-die | 2L teke/ stacion i dyfishtë | deri në 1200/h | 40 kN |
| 3 – 15 L | E vazhdueshme, e vetme/dyshe | 5L / 15Lstacion | 450–1000/h | 65–200 kN |
| 20 – 60 L | Akumulatori | KGB70A / 80A /90 A | 500–700/h | 130–280 kN |
| 120 – 160 L | Akumulatori | KGB100B /110A | 300–320/h | 440–760 kN |
| bateri 220 L + | Speciale kimike-fuçi | 250L speciale | 17–20/h | sipas kërkesës |
*Cikli i tharjes është maksimumi teorik; prodhimi real është më i ulët. Specifikimet e plota dhe numrat e punuar janë në zhytjet tona të thella nëjerry can machinedheakumulojnë makinë.
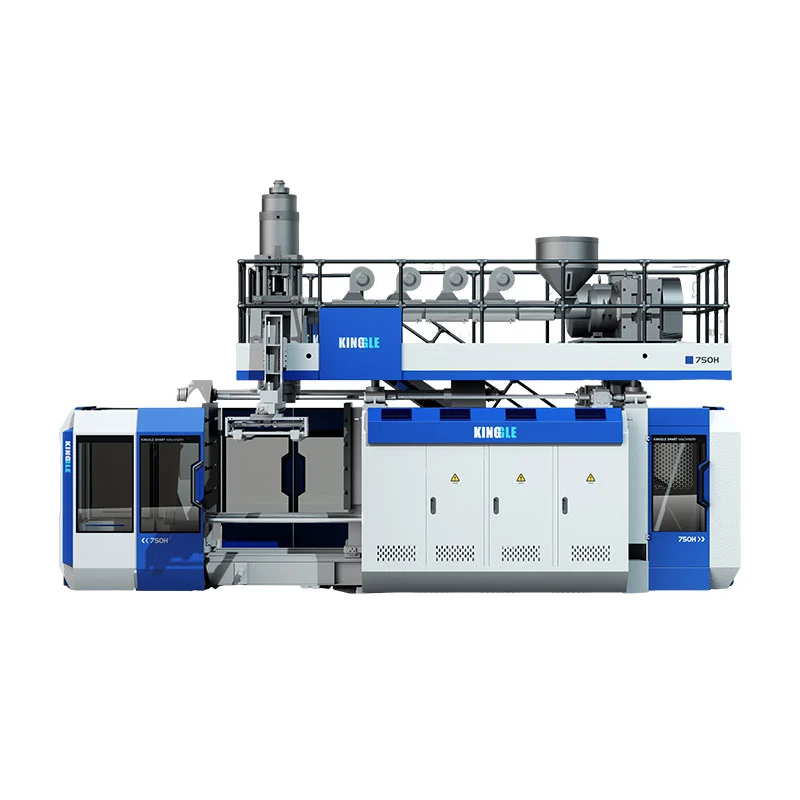
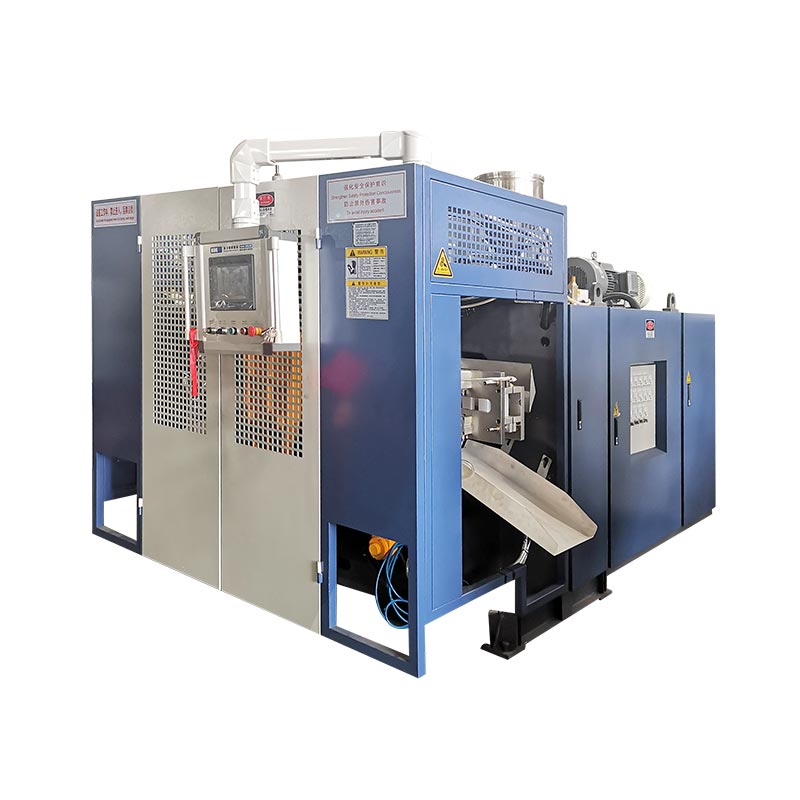
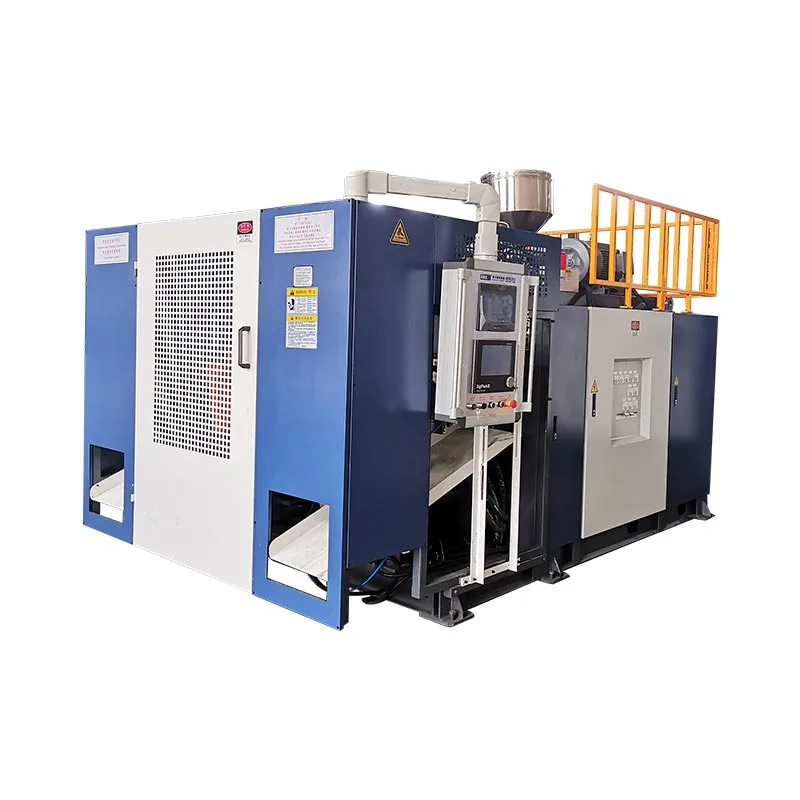
 I vazhdueshëm — stacion i vetëm 5L
 Akumulatori - 60L për pjesë të mëdha
 Akumulator - bateri dhe rezervuarë 250L
Materialet që ne drejtojmë
Makina vendos procesin; rrëshira vendos vetitë. Makinat tona të nxjerrjes e përdorin familjen industriale më poshtë në mure me një ose shumë shtresa.
| Materiali | Pse përdoret | Pjesë tipike |
|---|---|---|
| HDPE | E ngurtë, rezistente ndaj kimikateve, me kosto të ulët | Kanaçe Jerry, shishe, tanke |
| HMW-HDPE | Rezistencë e lartë ndaj goditjes dhe stresit | Bateri kimike, depozita karburanti |
| PP | Rezistenca ndaj nxehtësisë, opsione të qartësisë | Kontejnerë me mure të hollë dhe me mbushje të nxehtë |
| PVC / PA | Vetitë barriere dhe speciale | Shishe specialiteti, shtresa penguese |
Çfarë bëjnë makinat e derdhjes me goditje
Ndryshoni kallëpin dhe një familje makinerish u shërben shumë industrive. Këto janë fushat e aplikimit që ne vegla për shumicën:
| Industria | Produktet |
|---|---|
| Paketimi | Shishe vaji dhe detergjenti, kanaçe jerry, bateri kimike, rezervuarë IBC |
| Automobilistikë | Rezervuarët e karburantit, kanalet e ajrit, spoilerët |
| Administrata rrugore | Barriera trafiku, kone, kalata izoluese |
| Lundrues | Buoys, noton, pontoons |
| Logjistika dhe më shumë | Paleta, kuti veglash, tavolina dhe karrige, lodra |
Prodhimi dhe kostoja: numrat që kanë rëndësi
Dy llogaritje vendosin nëse një makinë i përshtatet biznesit tuaj - dhe të dyja janë të lehta për t'u përdorur përpara se të blini.
Shembull - një kanaçe 5 L në një cikël 7,2 s, me kokë të vetme:
(3600 ÷ 7,2) × 0,8 =400 kanaçe/h· dy turne ≈6,400 në ditë
Rrëshira = pesha e pjesës × çmimi i rrëshirës → p.sh. 0,20 kg × 1,30 $ =0,26 dollarë
Energjia = makinë kW × $/kWh ÷ pjesë/h → p.sh. 15 × 0,12 ÷ 400 =0,0045 dollarë
Vini re se rrëshira zvogëlon energjinë dhe punën në kosto për pjesë. Ky fakt i vetëm është i gjithë rasti për kontrollin e saktë të trashësisë së murit: shkurtimi i 5% të rrëshirës nga një pjesë që dërgohet me miliona kursen shumë më tepër se çdo faturë e energjisë elektrike - dhe kjo është arsyeja pse një makinë më e lirë me kontroll të dobët të murit zakonisht rezulton të jetë e shtrenjta.
Si ju ndihmojmë të zgjidhni
Kur një blerës dërgon një kërkesë, ne punojmë përmes pjesës, jo makinës. Përgjigjuni këtyre dhe konfigurimi i duhur është zakonisht i qartë:
- Pjesa më e madhe dhe forma.Madhësia dhe nëse ajo ka një dorezë vendos nxjerrjen kundrejt injektimit dhe të vazhdueshme kundrejt akumuluesit.
- Specifikimet e rrëshirës dhe murit.Shtresat e barrierave ose të rigrindeve kanë nevojë për një kokë me shumë shtresa; Bateritë e vlerësuara nga OKB-ja kanë nevojë për kontroll të fortë të trashësisë së murit.
- Prodhimi ditor.Ekzekutoni matematikën e daljes kundrejt orëve me dy ndërrime përpara se të zgjidhni stacion të vetëm dhe të dyfishtë.
- Certifikimi.Drop-test ose kërkesat e OKB-së ndryshojnë instrumentet dhe vlefshmërinë.
- I pavarur ose me çelës në dorë.Linjat e shkallëzimit përfitojnë nga ushqimi qendror, uji dhe dërrmimi i furnizuar së bashku.
Cilësia, testimi dhe ajo që ne shikojmë
Konsistenca është e gjithë loja në formimin me fryrje, dhe është vendi ku shfaqen dy dekada të ndërtimit të të njëjtave makina. Disa gjëra që bëjmë dhe shikojmë:
- Uniformiteti i trashësisë së murit.E profilizuar pikë për pikë, në mënyrë që çdo pjesë të plotësojë specifikat e saj të testit të rënies me më pak rrëshirë - kontrolluar përpara dërgesës.
- Testi i lëshimit dhe vërtetimi i OKB-së.Veglat kimike të daulleve kalojnë testin e rënies prej 3 metrash dhe certifikimin e OKB-së përpara se të largohen nga dyshemeja jonë.
- Aty ku zakonisht fillon rënia e prodhimit.Ciklet më të ngadalta më shpesh shkojnë në goditjen e ruajtjes ose ftohjen sesa tek ekstruderi - ky është vendi i parë për t'u parë, jo i fundit. (Më shumë nëçfarë shkakton ruajtje të ngadaltë të materialit.)
Çfarë e shtyn çmimin e makinës
Nuk ka asnjë çmim të vetëm në listë për një "makinë të derdhur me goditje" sepse specifikat ndryshojnë koston. Drejtuesit kryesorë:
- Madhësia e pjesës dhe forca shtrënguese.Pjesët më të mëdha kanë nevojë për korniza më të rënda dhe tonazh shumë më të lartë - nxitësi më i madh i kostos.
- Numri i kokave.Twin/multi-die shumëfishon prodhimin dhe çmimin.
- Single vs shumështresore.Një kokë me shumë shtresa shton aftësinë dhe koston.
- Automatizimi dhe kontrollet.Nxjerrja e robotëve, ndezja dhe kontrollet premium rrisin çmimin, por ulin koston e funksionimit.
- Sistemet me çelës në dorë.Ushqyerja qendrore, uji dhe dërrmimi i shtohen kuotës, por shkurtoni mbeturinat dhe punën.
Blerja nga një prodhues
Një makinë është një marrëdhënie e gjatë dhjetëvjeçare, kështu që kush qëndron pas saj ka po aq rëndësi sa specifikat. Si fabrikë, ne mbështesim çdo makinë me:
- Garancia.Komponentët kryesorë kanë një garanci 1-2 vjeçare; pjesët e veshura ndërrohen falas brenda vitit të parë.
- Instalimi dhe trajnimi.Inxhinierët tanë udhëtojnë në fabrikën tuaj për të instaluar, komisionuar dhe trajnuar operatorët tuaj.
- Mbështetje në distancë.Një sistem alarmi në bord na lejon të diagnostikojmë dhe zgjidhim problemet nga distanca.
- Zgjidhje me porosi.Formulon vizatimet dhe konfigurimet tuaja të akorduara në pjesën, rrëshirën dhe prodhimin tuaj.
Na tregoni pjesën tuaj - ne do të specifikojmë makinën
Dërgoni produktin tuaj, madhësinë, rrëshirën dhe prodhimin ditor. Ne do të rekomandojmë llojin, konfigurimin dhe forcën e duhur shtrënguese, me shifra reale të ciklit.
Merrni një kuotë Bisedoni në WhatsAppPyetjet e bëra shpesh
Çfarë është një makinë e derdhur me goditje?
Ai prodhon produkte plastike të zbrazëta duke shkrirë rrëshirën, duke e formuar atë në një formë të butë dhe duke e fryrë me ajër brenda një kallëpi - përdoret për shishe, kanaçe, bateri, rezervuarë, rezervuarë karburanti dhe më shumë.
Cilat janë llojet e makinave të derdhura me goditje?
Sipas procesit: ekstrudimi (EBM), injeksioni (IBM) dhe shtrirja e injektimit (ISBM). Sipas strukturës: e vazhdueshme, akumuluese dhe shumështresore. Sipas funksionimit: automatik. Ekstrudimi është më i zakonshmi për kontejnerët industrialë HDPE.
Sa kushton një makinë formimi me fryrje?
Çmimi bazohet nga madhësia e pjesës dhe forca shtrënguese, numri i kokave të kapakut, njëshe kundrejt shumështresave dhe automatizimi. Një makinë e vogël me një stacion kushton shumë më pak se një linjë e madhe e baterisë së akumulatorit — ndani pjesën dhe produktin tuaj për një kuotë të saktë.
Si të zgjedh të duhurin?
Filloni nga pjesa: madhësia më e madhe, doreza ose jo, rrëshira, specifikimet e murit, certifikimi, pastaj prodhimi ditor. Pjesët e trajtuara dhe të mëdha përdorin nxjerrje (të vazhdueshme për të vogla-të mesme, akumulator për të mëdha); shishe të vogla të sakta përdorin injeksion; shishet e pastra PET përdorin shtrirje injeksioni.
Cilat materiale mund të funksionojë?
Makinat e nxjerrjes funksionojnë PE (HDPE dhe HMW-HDPE), PP, PVC dhe PA në mure me një ose shumë shtresa. Makinat e shtrirjes me injeksion funksionojnë PET për shishe të qarta.
Si matet prodhimi?
Fletët e specifikave tregojnë rezultatin e ciklit të thatë (teorik). Prodhimi real është i ciklit të thatë × rreth 0,75–0,85, sepse koha e ftohjes dhe pesha e pjesshme zgjasin ciklin real.