Formimi me goditje të automobilave mund të prodhojë pjesë të zbrazëta si kanalet e ajrit dhe rezervuarët e lëngjeve. Përzgjedhja e pajisjes fillon me vizatimin e pjesës, rrëshirën e specifikuar dhe kërkesat e pranimit. Vetëm vëllimi i kontejnerit të reklamuar të një makine nuk mund të përcaktojë nëse ajo do të formojë një kanal të veçantë, do të përshtatet me kallëpin e saj ose do të japë produktin e përfunduar të kërkuar.
Një rishikim i dobishëm i blerjes ndjek pjesën gjatë procesit të plotë: formimi, heqja, shkurtimi, montimi dhe inspektimi. Zgjidhini kërkesat e detyrueshme të produktit dhe mjeteve përpara se të krahasoni produktin ose çmimin nominal. Përndryshe, një cikël i shpejtë formimi mund të fshehë një qelizë prodhimi që ende i mungon objektivi i shpërndarjes.

Pjesët e automobilave të derdhur me fryrje: aplikimet dhe përshtatshmëria e procesit
Grupimi i pjesëve të automobilave sipas asaj që duhet të bëjnë, dhe jo nga fakti që ato janë të zbrazëta. Një kanal ajri i kabinës, një komponent i marrjes së ajrit të motorit dhe një rezervuar i lëngshëm kanë nevojë për rishikime të ndryshme. Kushtet e tyre të funksionimit dhe ndërfaqet përcaktojnë pyetjet të cilave duhet t'u përgjigjet një propozim makinerie.
| Një pjesë e familjes | Inputet për të krijuar | Pyetje për pajisjet dhe veglat |
|---|---|---|
| Kanalet HVAC të kabinës | Rruga e ajrit, gjeometria e lidhjes, hapësira e instalimit dhe kontrollet e specifikuara funksionale | A mundet rruga e propozuar të formojë trupin dhe të lërë vende të aksesueshme për prerje dhe inspektim? |
| Pjesët e marrjes së ajrit të motorit | Kushtet e specifikuara të temperaturës, presionit ose vakumit, ekspozimi ndaj mediave dhe kërkesat e lidhjes | A përshtaten rrëshira, rruga e formimit dhe qeliza e plotë e këtyre kushteve të veçanta? |
| Rezervuarët e lëngjeve | Lëngu, kushtet e shërbimit, portat, veçoritë e montimit dhe kriteret e pranimit | Si do të prodhohet dhe verifikohet trupi, ndërfaqet dhe çdo montim pasues? |
| Pjesë të tjera teknike të zbrazëta | Kutitë e ngarkesës, dimensionet, veçoritë e montimit dhe përdorimi i synuar | A është i përshtatshëm formimi me fryrje, apo duhet krahasuar një rrugë tjetër formimi ose bashkimi? |
Mbani projektet e sistemit të karburantit në një rrugë të veçantë miratimi. Për shembull,RISE përshkruan testimin e zjarrit të rezervuarit plastik të karburantitsipas Rregullores së OKB-së 34, Shtojca 5, pika 5. Ky është një fushë specifike testimi, jo një listë kontrolli e plotë miratimi. Të krijojë tregun e aplikueshëm, kërkesat dhe përgjegjësitë e miratimit për projektin aktual të sistemit të karburantit; një katalog makinerie që liston "cisternat e makinave" nuk përcakton prodhimin në përputhje të rezervuarëve të karburantit.
Kanalet HVAC të formuara me fryrje: gjeometria, ndërfaqet dhe kërkesat e makinës
Për kanalet HVAC të formuara me fryrje, rishikoni rrugën e ajrit dhe çdo lidhje së bashku. Një trup që mund të formohet ka ende nevojë për hapje që mund të shkurtohen, lokalizohen dhe kontrollohen. Prandaj, kanalet plastike me porosi duhet të arrijnë në fazën e kuotimit me gjeometrinë e derdhur dhe gjeometrinë e synuar të përfunduar të përcaktuar.
Ndani ventilimin e kabinës nga kërkesat e marrjes së ajrit të motorit
Mos e transferoni materialin e marrjes së ajrit të motorit ose gjendjen e provës në një kanal kabine thjesht sepse të dyja mbartin ajër. Regjistroni mjedisin e instalimit, materialin e miratuar dhe kontrollet e nevojshme për pjesën e caktuar. Nëse presioni, vakuumi, cikli i temperaturës ose ekspozimi ndaj lëngjeve kanë rëndësi, identifikoni kushtet përkatëse në specifikimet e projektit.
Rishikoni lidhjen e përfunduar, jo vetëm hapjen e derdhur
Shënoni skajet e lidhjes, të dhënat e montimit, ndryshimet e seksioneve dhe vendet e propozuara të shkurtimit në vizatim. Më pas kontrolloni se si do të vendoset pjesa në një pajisje përfundimi ose inspektimi. Një pyetje e dobishme rishikimi është nëse i njëjti sistem i bazës mund ta lokalizojë vazhdimisht pjesën gjatë prerjes, matjes dhe montimit.
Specifikoni çdo kontroll të kërkuar të rrjedhës, kalimit, përshtatjes ose mbylljes përpara se të përcaktoni qelizën. Këto kontrolle mund të kenë nevojë për pajisje të dedikuara ose stacione të veçanta. Ata duhet të kenë një furnizues të caktuar dhe një metodë pranimi, në vend që të supozohet se vijnë me makinën e derdhjes me fryrje.
Zgjidhni rrugën e procesit përpara se të zgjidhni madhësinë e makinës
Diskutoni se si parison do të arrijë në zgavrën e mykut përpara se të zgjidhni një makinë më të madhe. Një parison është tubi i uritur i nxehtë që procesi formon dhe fryhet. Trajtimi dhe vendosja e tij duhet t'i përshtatet gjeometrisë.
Nxjerrja konvencionale kundrejt formimit me thithje 3D
Shpjegimi teknik i Toray për formimin me thithje 3Dpërshkruan thithjen që fut parzinën në një zgavër myku për forma të zgavra të gjata komplekse. Ky është një rregullim i veçantë i procesit. Një makinë konvencionale e formimit me goditje me nxjerrje me një robot me heqje të pjesshme nuk duhet të trajtohet si dëshmi ekuivalente e asaj aftësie.
Për një rrugë të vështirë, kërkoni një rishikim të rrugës së formimit duke përdorur gjeometrinë dhe rrëshirën aktuale. Krahasoni formimin konvencional me fryrje me nxjerrje, një rrugë të specializuar vendosjeje ose thithjeje dhe seksione të bashkuara të derdhura kur është e përshtatshme. Krahasimi duhet të trajtojë fizibilitetin e formimit, ndërfaqet dhe punën në rrjedhën e poshtme, në vend që të supozohet se një rrugë i përshtatet çdo kanali automobilistik.
Mbajeni të ndarë shpërndarjen e shkrirjes dhe konfigurimin e makinës
Nxjerrja e vazhdueshme dhe funksionimi i kokës së akumulatorit përshkruajnë shpërndarjen e shkrirjes. Vendosja e Parison përshkruan një pjesë të ndryshme të procesit. Makinat hidraulike, servo-hidraulike dhe elektrike përshkruajnë aktivizimin. Krahasimi i këtyre në akse të veçanta i bën citatet më të lehta për t'u interpretuar dhe parandalon që një etiketë automatizimi të qëndrojë për një aftësi formimi.
Zgjidhni rrëshirat e formimit me fryrje për aplikimin aktual të automobilave
Specifikoni klasën, jo vetëm familjen e polimerit. "PA" ose "PP" lë pyetje të hapura në lidhje me përforcimin, modifikimin, sjelljen e përpunimit dhe përshtatshmërinë për pjesën e synuar. të ShpëtimtaritPortofoli Durethan PA6, për shembull, dallon klasat e derdhjes me fryrje dhe klasat e përforcuara për tubat dhe kanalet e ajrit. Emri i familjes nuk identifikon një recetë të këmbyeshme.
Përputhni përgatitjen e materialit dhe plastifikimin në klasë
Merrni udhëzimet aktuale të përpunimit të klasës specifike. Kontrolloni rregullimin e propozuar të tharjes dhe ushqimit, matjen e lagështisë aty ku kërkohet, përshtatshmërinë e vidave dhe kokës, kontrollin e temperaturës dhe çdo specifikim rezistent ndaj konsumit të nevojshëm për përbërjen. Këto janë artikuj për konfirmim teknik, jo arsye për të publikuar një temperaturë tharjeje për të gjitha plastika inxhinierike.
Toray identifikon viskozitetin e shkrirjes dhe qëndrueshmërinë e mbajtjes së formës si të rëndësishme për përshtatshmërinë e rrëshirës së derdhjes me fryrje. Regjistroni gjendjen e materialit dhe cilësimet e procesit gjatë një prove, në mënyrë që një problem formimi të mund të hetohet sipas një recete të njohur. Mos e pranoni shkallën e nxjerrjes së HDPE të publikuar të një makine si provë të shkallës së shpërndarjes së saj me një rrëshirë të ndryshme.
Mbajeni përsëri grirjen brenda recetës së miratuar
Regjistroni burimin, historinë e përpunimit dhe proporcionin e propozuar të rigrurjes, së bashku me lejen e klientit dhe kontrollet e nevojshme për të kualifikuar recetën. Testoni përzierjen e synuar të prodhimit. Një provë duke përdorur vetëm rrëshirë të virgjër nuk vendos performancën me një shtesë të mëvonshme të grirjes.
Përkthejeni vizatimin e pjesës në kërkesat e pajisjeve të derdhura me fryrje
Përdorni një tabelë kërkesash për prova për të rishikuar pajisjet e formimit me fryrje. Çdo kërkesë e detyrueshme ka nevojë për një specifikim, vizatim ose procesverbal përkatës. Artikujt e pazgjidhur duhet të mbeten të dukshme derisa pala përgjegjëse t'i mbyllë ato.
| Kërkesa | Kontrolloni në propozim | Dëshmi dhe mbyllje |
|---|---|---|
| Kërkesa materiale dhe bruto | Plastifikim, gjuajtje e përdorshme dhe dorëzim specifik për klasën specifike; përfshijnë skrapin e procesit dhe jo vetëm peshën e përfunduar | Procesverbali material dhe gjykimi i formimit të përfaqësuesit |
| Instalimi i kallëpit | Zarfi, montimi, trashësia dhe masa e kallëpit, shërbimet komunale dhe aksesi në shërbim | Vizatimi i ndërfaqes kallëp-makinë |
| Hapja dhe heqja | Hapësira e hapjes, lëvizjet e kërkuara të mykut, rruga e kapëses dhe hapësira për pjesën e nxehtë | Rishikimi i lëvizjes dhe sekuenca e heqjes së dëshmuar |
| Rajonet kritike të mureve | Veglat e punës, kontrolli i parisonit dhe vendet e propozuara të inspektimit | Matje në hartë kundrejt kufijve të vizatimit |
| Ndërfaqet e përfunduara | Pajisje për prerje, bashkim, montim dhe pozicionim | Kontrollet dimensionale dhe funksionale të pjesës së përfunduar |
| Prodhimi i pranuar | Plotësoni qelizën, pikën e numërimit, rregullat e ndërprerjes dhe trajtimin e refuzimit | Prova në kohë me sasi të pranuara dhe regjistrime të ndalimit |
Si do të rishikoja një projekt të derdhur me goditje të automobilave
Për një projekt të formimit me goditje të automobilave, unë do të rishikoja vizatimin e pjesëve përpara se të diskutoja kapacitetin e makinës. Pyetjet e mia fillestare do të kishin të bënin me klasën e materialit, mjedisin e funksionimit, pikat e lidhjes dhe kërkesat e pranimit. Vëllimi nominal i kontejnerit të një makinerie do të mbetet një referencë kontrolli, jo baza për miratimin e një kanali ose një rezervuari të parregullt.
Nëse një pjesë e provës përmbush objektivin e saj të peshës, por dështon në një kontroll lokal të trashësisë së murit, unë do të hetoja shpërndarjen e materialit përpara se të rris peshën e përgjithshme të pjesës. Unë do të krahasoja vendet e specifikuara të inspektimit me profilin e parisonit, përgatitjen e materialit, veglat dhe cilësimet e procesit të regjistruar. Shtimi i materialit kudo do të mbetej një ndryshim i propozuar derisa kontrollet e pjesëve përkatëse të tregonin se e zgjidhi problemin.
Rishikimi i veglave do të mbulonte më shumë sesa nëse kallëpi përshtatet midis pllakave. Do të kontrolloja montimin, trashësinë e mykut, hapësirën e hapjes, lëvizjet e nevojshme dhe rrugën e plotë të heqjes së pjesës. Portat dhe veçoritë e montimit do të kenë nevojë gjithashtu për një plan të qartë për prerjen, pozicionimin dhe inspektimin pas formimit.
Për një klasë të specifikuar inxhinierike-plastike, do të kërkoja udhëzimet për përpunimin e saj dhe do të verifikoja rregullimin e propozuar të tharjes, ushqimit, vidës dhe kokës. Nuk do të përdorja një shifër të xhiros HDPE si provë të performancës me një rrëshirë tjetër. Çdo recetë e propozuar për regrind do të mbetet subjekt i materialit të aplikueshëm dhe kërkesave të klientit.
Përpara se të miratoja qelinë e prodhimit, unë do të përfshija punën e poshtme në planin e provës. Një kanal i derdhur duhet ende të kalojë fazat e prerjes, montimit dhe inspektimit të rënë dakord. Do të regjistroja rezultatet e pranuara, ndërprerjet dhe rregullimet manuale, më pas do të veçoja kërkesat e kaluara nga artikujt që kanë nevojë për korrigjim ose prova të mëtejshme.
Rekomandimi im do të varet nga këto gjetje. Një makinë më e madhe nuk do të ishte përgjigja ime automatike ndaj mungesës së prodhimit; Së pari do të përcaktoja nëse kufizimi erdhi nga formimi, trajtimi, përfundimi ose inspektimi.
Dizajni i mykut të fryrjes, shpërndarja e mureve dhe ndërfaqet kritike
Pesha e një pjese të përfunduar është një matje e të gjithë objektit. Ai nuk mund të identifikojë trashësinë në një kthesë, lidhje ose mbyllje. Vendosni vendet e inspektimit nga vizatimi dhe funksioni, më pas krahasoni matjet e bëra në një gjendje të caktuar të pjesës.
Kontroll i veçantë gjatësor dhe rrethor
Rishikoni programimin e parisonit gjatësor veçmas nga shpërndarja e murit rreth perimetrit të pjesës. Toray përshkruan kontrollin e trashësisë së murit të rrezes në diskutimin e procesit të thithjes 3D. Konfirmoni funksionet aktuale të kontrollit të sistemit të propozuar; vetëm një numërim i madh i pikave të programimit nuk tregon se çdo vendndodhje kritike do të përmbushë kufirin e tij.
Për një dështim lokal, hartojeni matjen me pozicionin e saj në pjesën dhe investigoni variablat përkatëse të procesit dhe instrumenteve. Mbani ndryshimet të gjurmueshme në mënyrë që efektet e tyre të mund të kontrollohen. Egzistuesjaudhëzues programimi parisonshpjegon më hollësisht temën e kontrollit.
Kryeni të dhënat përmes përfundimit dhe montimit
Përcaktoni se si do të maten portat, skajet e shkurtuara dhe veçoritë e montimit në lidhje me të dhënat e specifikuara. Bini dakord për gjendjen e mbështetjes dhe matjes së pjesës. Rishikoni këto ndërfaqe me furnizuesit e kallëpeve dhe pajisjeve duke përdorurdizajni i kallëpit dhe kontrollet e ndërfaqes së makinës, në vend që ta trajtojmë përfundimin si një çështje më vete pas miratimit të kallëpit.
Përcaktoni qelizën e plotë të formimit të goditjes së automobilave
Vizatoni rrugën nga përgatitja e rrëshirës deri në pikën e numërimit të pjesëve të pranuara. Përfshini heqjen, prerjen, hapjen, bashkimin, montimin dhe inspektimin vetëm aty ku pjesa ka nevojë për to. Për çdo operacion, emërtoni furnizuesin, dëshminë e pranimit dhe përgjegjësinë për integrimin.
Kontrolloni ndërfaqet e stacionit: si transferohet një pjesë, si ndodhet, çfarë ndodh kur një stacion në rrjedhën e poshtme ndalon dhe si ndahen pjesët e refuzuara. Një kuotim duhet të dallojë pajisjet e furnizuara nga ndërtuesi i makinerive nga pajisjet e furnizuara nga të tjerët. Tëudhëzues i konfigurimit të linjës së automatizuarmbulon këto kufij furnizimi.
Zgjidhni inspektimet nga funksioni dhe specifikimi i pjesës. Një test rrjedhjeje, aty ku kërkohet, nuk zëvendëson provat e dimensioneve, kalimit, montimit ose qëndrueshmërisë. Shmangni një listë të përgjithshme testesh për çdo aplikacion automobilistik.
Vërtetoni veçmas pjesën dhe procesin e prodhimit
Planifikoni një provë përfaqësuese rreth rishikimit të vizatimit, materialit të miratuar dhe recetës së synuar. Regjistroni kallëpin, konfigurimin, sasinë e materialit dhe planin e matjes. Mbani sasitë e pranuara, refuzoni arsyet, ndalesat dhe ndërhyrjet manuale së bashku me rekordin e ciklit.
Testi i makinës së furnizuesit dhe miratimi i pjesës së prodhimit të klientit shërbejnë për qëllime të ndryshme.Pasqyra publike PPAP e AIAGlidh miratimin e pjesës së prodhimit me përmbushjen e vazhdueshme të të dhënave dhe specifikimeve të projektimit gjatë një prodhimi aktual me ritme prodhimi. Kjo fushë është më e gjerë se sa demonstrimi i një lëvizjeje makine ose prodhimi i një kampioni të pranueshëm.
| Aktiviteti | Pyetja që adreson | Dëshmi për të përcaktuar | Nuk vendos në vetvete |
|---|---|---|---|
| FAT makinerie ose qelize | A e përmbushin pajisja e furnizuar qëllimin e pranuar të rënë dakord? | Kontrollet kontraktuale, konfigurimi, kushtet e provës dhe regjistrimi i artikujve të hapur | Të gjitha funksionet e pjesës së përfunduar ose miratimi i prodhimit të klientit |
| Vërtetimi funksional i pjesës | A i plotëson pjesa e përfunduar kërkesat e specifikuara të përdorimit? | Të dhënat e aplikueshme dimensionale, montimi, funksionale dhe qëndrueshmërie | Performanca e qëndrueshme e prodhimit jashtë kushteve të vlerësuara |
| Miratimi i pjesës së prodhimit të klientit | A i plotëson procesi i synuar i prodhimit kërkesat e aplikueshme të miratimit të klientit? | Parashtresat dhe provat e prodhimit të përcaktuara nga klienti, duke përfshirë PPAP aty ku kërkohet | Miratimi për një material, vizatim ose proces të ndryshuar pa rishikimin e kërkuar |
Vendosni sasitë e mostrës, kohëzgjatjen e provës, metodat e matjes dhe çdo kriter statistikor në planin e pranimit të projektit. Mos huazoni një objektiv universal Cpk ose kohëzgjatje ekzekutimi nga një artikull i përgjithshëm i makinës. Për pjesën e pajisjeve, përdorniUdhëzues planifikimi FATpër të vendosur kontrollet e dakorduara.
Mbyllni çdo kërkesë siç kaloi, që kërkon punë korrigjuese dhe riprovë, ose nuk është verifikuar ende. Caktoni një pronar dhe dëshmi mbylljeje për dy kategoritë e fundit. Mbajtja e këtyre statuseve të ndara parandalon që një provë jo e plotë të bëhet një lëshim i dukshëm prodhimi.
Krahasoni produktin dhe koston në kufirin e pjesës së pranuar
Numëroni pjesët e përfunduara të automobilave që kalojnë kontrollet e dakorduara. Tregoni nëse objektivi përfshin ndërrime, ndërprerje dhe operacione në rrjedhën e poshtme, dhe përdorni të njëjtën bazë kohore për çdo stacion. Shihniudhëzues për llogaritjen e normës së prodhimitpër dallimin ndërmjet cikleve nominale dhe prodhimit të pranuar.
Vlerësimi i një qelize kanali HVAC përtej ciklit të saj të formimit
Për një projekt hipotetik kanali HVAC të automobilave, do të filloja me një kërkesë prej 95 pjesësh të pranuara për orë të planifikuar. Supozoni një kallëp me një zgavër të vetme, një cikël formimi prej 32 sekondash, disponueshmëri 90% në fazën e formimit dhe një rendiment përfundimtar të pranuar prej 96% përgjatë procesit të plotë.
Shkalla nominale e formimit do të ishte 3,600 ÷ 32, ose 112.5 pjesë në orë. Zbatimi i disponueshmërisë së supozuar të ekzekutimit do të linte një kapacitet të fazës së formimit prej 101.25 pjesësh për orë të planifikuar.
Kjo shifër nuk do të përcaktonte prodhimin e përfunduar. Unë gjithashtu do të krahasoja kapacitetin e prerjes, trajtimit dhe inspektimit. Tabela më poshtë tregon dy skenarë planifikimi, duke supozuar se nuk ka humbje shtesë transferimi ose ndërveprime ndërmjet ndalimeve të stacioneve. Të dy shifrat e kapacitetit të rrjedhës së poshtme përdorin orë të planifikuara dhe tashmë lejojnë ndërprerjet e supozuara të stacionit; Rendimenti 96% aplikohet një herë në fund.
| Masa e planifikimit | Skenari fillestar në rrjedhën e poshtme | Skenari i rishikuar në rrjedhën e poshtme |
|---|---|---|
| Kapaciteti i fazës së formimit | 101.25 pjesë/orë | 101.25 pjesë/orë |
| Kapaciteti përpunues në rrjedhën e poshtme | 90 pjesë/orë | 105 pjesë/orë |
| Rendimenti i supozuar përfundimtar i pranuar | 96% | 96% |
| Prodhimi i parashikuar i pranuar | 86.4 pjesë/orë | 97.2 pjesë/orë |
| Prodhimi i kërkuar i pranuar | 95 pjesë/orë | 95 pjesë/orë |
Në skenarin fillestar, kapaciteti në rrjedhën e poshtme do të kufizonte qelizën në 90 pjesë në orë përpara lejimit përfundimtar të rendimentit. Prandaj, prodhimi i parashikuar i pranuar do të ishte 90 × 0,96 = 86,4 pjesë në orë, nën kërkesën.
Më pas do të vlerësoja një marrëveshje në rrjedhën e poshtme të aftë për të përpunuar 105 pjesë në orë. Me fazën e formimit që kufizon furnizimin, prodhimi i parashikuar i pranuar do të bëhej 101,25 × 0,96 = 97,2 pjesë në orë.
Llogaritja e rishikuar do të tejkalonte objektivin me vetëm 2.2 pjesë në orë. Unë do ta trajtoja atë si hapësirë të kufizuar planifikimi, jo si provë të një norme prodhimi të miratuar. Një provë përfaqësuese e qelizave do të duhet ende të përcaktojë ciklin aktual, ndërprerjet, performancën në rrjedhën e poshtme dhe rendimentin e pranuar.
Ky krahasim do ta drejtonte rishikimin inxhinierik drejt rregullimit të përfundimit dhe inspektimit përpara se të kërkonte një makinë më të madhe të derdhjes me fryrje.
Krahasoni të njëjtën fushë prodhimi
Ndani makinën, mykun, përgatitjen e materialit, pajisjet e përfundimit, inspektimin, integrimin dhe kostot e provës në secilin propozim. Një çmim vetëm për makinën nuk mund të krahasohet drejtpërdrejt me një çmim të qelizave të plota. Vlerësoni kapacitetin shtesë kundrejt produktit të pranuar dhe kërkesës së projektit; mos supozoni se një makinë më e madhe do të heqë një pengesë në rrjedhën e poshtme.
Përgatitni një RFQ të pjesëve të automobilave për Kinggle
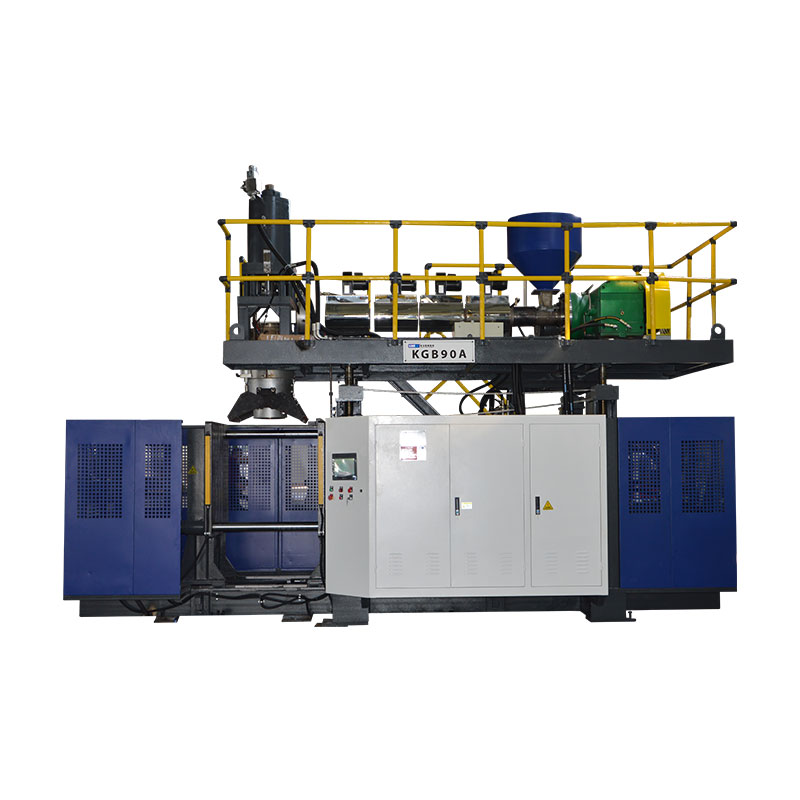
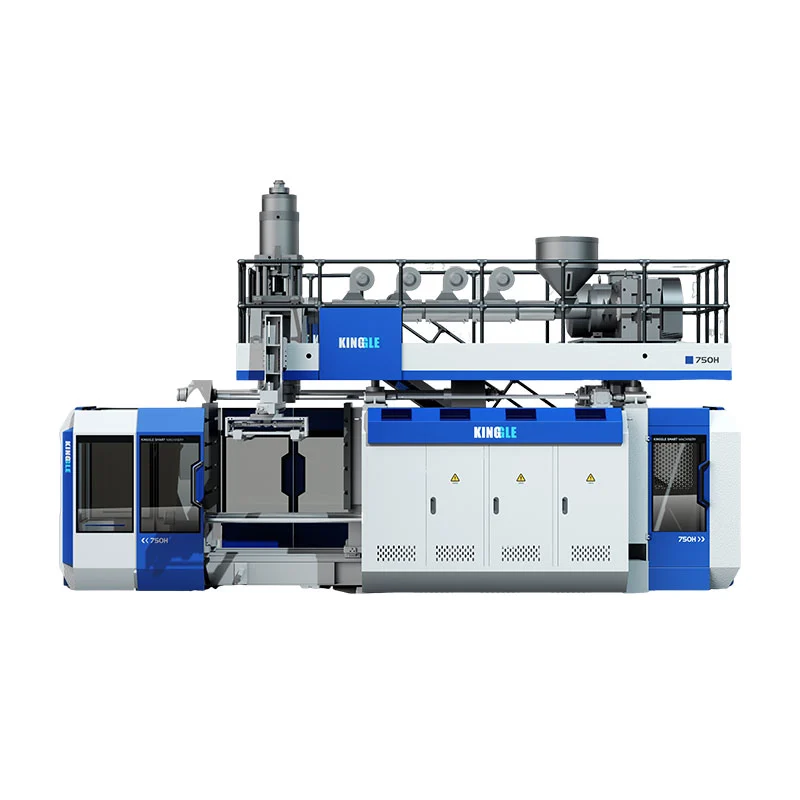
Platformat e publikuara të akumulatorëve të Kinggle ofrojnë referenca të specifikimeve për një diskutim fillestar. Ato nuk janë zgjedhje automatike për shembullin hipotetik të kanalit ose për çdo pjesë automobilistike. Materiali i propozuar, kallëpi dhe qëllimi i plotë i prodhimit ende kanë nevojë për një rishikim teknik.
| Fusha e referencës | KGB80A | KGB100B |
|---|---|---|
| Kapaciteti maksimal i kontejnerit të reklamuar | 30 L | 120 L |
| Forca shtrënguese | 215 kN | 440 kN |
| Madhësia e pllakës së mykut, W × H | 750 × 860 mm | 1200 × 1200 mm |
| Madhësia maksimale e kallëpit, W × H | 520 × 860 mm | 920 × 1200 mm |
| Trashësia e mykut | 360 deri në 420 mm | 510 deri në 600 mm |
| Lidhja e aplikacionit të listuar | Tubacionet e pjesëve të automjeteve | Pjesë auto dhe depozita makinash |
Tabela riprodhon fushat e zgjedhura nga faqet e lidhura të produkteve Kingngle. Madhësia e pllakës dhe madhësia maksimale e mykut janë fusha të ndryshme. Asnjëra nuk konfirmon një zarf të plotë lëvizjeje, rezultat specifik për klasën, proces të specializuar të thithjes ose miratim të sistemit të karburantit. Kërkoni vizatimin dhe konfigurimin e ndërfaqes për ndërtimin e propozuar.

Dërgoni një paketë rishikimi, jo vetëm një vëllim të kërkuar të makinës
- Vizatime të pjesëve 3D dhe 2D me rishikime, gjeometri të përfunduar, të dhëna dhe kërkesa kritike për mure ose ndërfaqe.
- Klasa e specifikuar e rrëshirës, receta e miratuar e prodhimit dhe udhëzimet përkatëse të përpunimit.
- Pesha e pjesës, rregullimi i planifikuar i kallëpit, informacioni ekzistues i veglave dhe sekuenca e propozuar e përfundimit.
- Prodhimi i kërkuar i pranuar me bazën e tij kohore, kërkesën vjetore, përzierjen e produktit dhe kërkesat e inspektimit.
- Kushtet e vendit dhe një listë e qartë se kush e furnizon kallëpin, pajisjet ndihmëse, përfundimin, inspektimin dhe integrimin.
Këto të dhëna lejojnë që adresa e rishikimit teknik të përshtatet, kërkesat e pazgjidhura dhe kushtet e provës përpara se të finalizohet konfigurimi i makinës.
Pyetjet e bëra shpesh
A mund të bëhet çdo kanal ajri automobilistik në një makinë konvencionale të formimit me fryrje?
Jo. Rishikoni gjeometrinë, rrëshirën e specifikuar, ndërfaqet dhe aksesin e veglave. Disa forma garantojnë vlerësimin e vendosjes së specializuar të parzmores, derdhjes me fryrje thithëse ose seksioneve të bashkuara. Një makinë konvencionale me një robot që nxjerr jashtë nuk i krijon në vetvete ato aftësi formuese.
A mjafton vëllimi i akumulatorit për të zgjedhur një makinë për një pjesë automobilistike?
Jo. Kërkesa për përdorim të shkrepjes, dërgesa specifike për materialin, instalimi i kallëpit, hapësira e hapjes, lëvizjet e nevojshme, heqja e pjesëve dhe puna në rrjedhën e poshtme gjithashtu kanë nevojë për rishikim. Një vëllim kontejner i reklamuar është një referencë kontrolli, jo një metodë e plotë përzgjedhjeje për një pjesë teknike të parregullt.
A mundet një makinë HDPE të përpunojë një klasë të caktuar inxhinierike-plastike?
Kjo kërkon një rishikim specifik për klasën e përgatitjes së materialit, plastifikimit, veglave të kokës, kontrolleve dhe procesit të propozuar. Një shkallë e publikuar e nxjerrjes HDPE nuk provon rezultatin me një rrëshirë tjetër. Konfirmoni konfigurimin dhe kryeni një provë përfaqësuese me materialin e synuar.
Pse një pjesë mund të përmbushë objektivin e saj të peshës, por dështon në një kontroll të trashësisë së murit?
Pesha përshkruan të gjithë pjesën, ndërsa një kontroll i trashësisë mat një vendndodhje. Materiali mund të shpërndahet ndryshe midis rajoneve pa një ndryshim përkatës në peshën totale. Hartoni vendndodhjen e dështuar dhe hetoni materialin përkatës, mjetet dhe kushtet e procesit përpara se të vendosni se si ta korrigjoni atë.
A e plotëson miratimin e pjesës së prodhimit të klientit kalimi i një makinerie FAT?
Nr. FAT mbulon fushën e pranimit të pajisjeve të dakorduara. Vlefshmëria e pjesës së përfunduar dhe miratimi i prodhimit të klientit kërkojnë dëshmitë e tyre të zbatueshme. Aty ku kërkohet PPAP, konfirmoni kërkesat e klientit për paraqitjen dhe prodhimin në vend që ta trajtoni shpërndarjen e pajisjeve si miratim.
A është blerja e një makine të derdhur me fryrje automobilistike e njëjtë me sigurimin e pjesëve të formuara me goditje me porosi?
Jo. Prokurimi i pajisjeve ka të bëjë me makineritë, ndërfaqet e veglave, integrimin dhe hapësirën e pranimit për një proces prodhimi. Sigurimi i pjesëve të gatshme ka të bëjë me përgjegjësinë e prodhuesit për prodhimin dhe furnizimin e atyre pjesëve. Sqaroni se cili fushë po kërkohet përpara se të krahasoni furnitorët.
Për një rishikim të pajisjeve të pjesëve të automobilave, dërgoni kërkesat e vizatimit dhe materialitFaqja e kontaktit të Kingleose emailsales@kinggle.com. Telefoni:+86-574-87103665. Informacioni i kompanisë është i disponueshëm nëFaqja e Kingngle Rreth.
Miratoni rrugën e prodhimit përpara se të angazhoheni në makinë
Filloni me pjesën dhe materialin, rregulloni rrugën e formimit dhe kthejeni vizatimin në pajisje eksplicite dhe kërkesa të vërtetimit. Pastaj krahasoni propozimet e plota në kufirin e pjesës së pranuar. Një problem i detyrueshëm i përshtatjes kërkon zgjidhje; një cikël më i shpejtë ose një çmim më i ulët blerjeje nuk mund ta mbyllë atë.