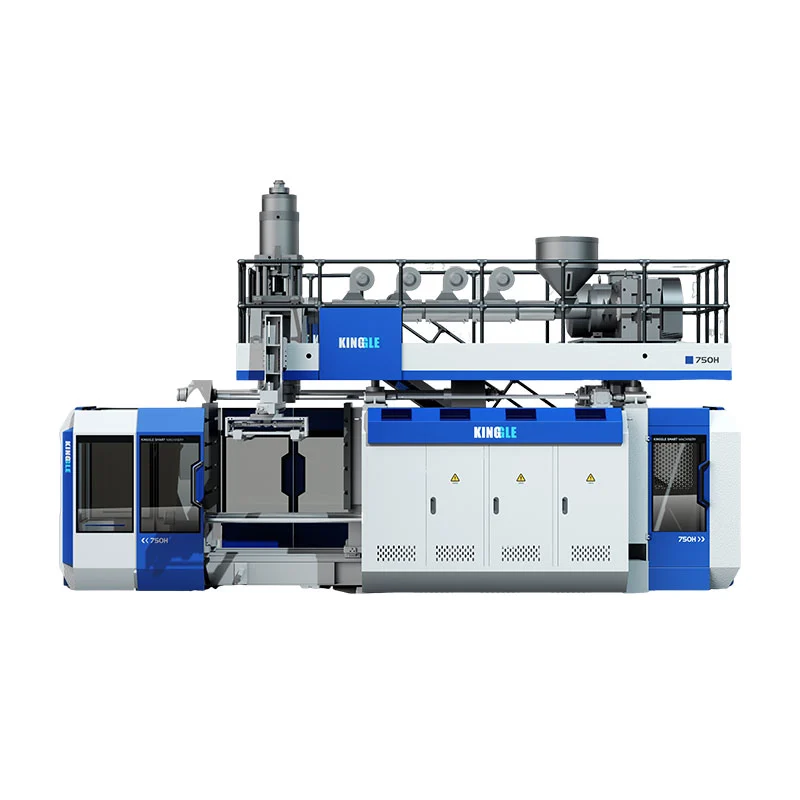
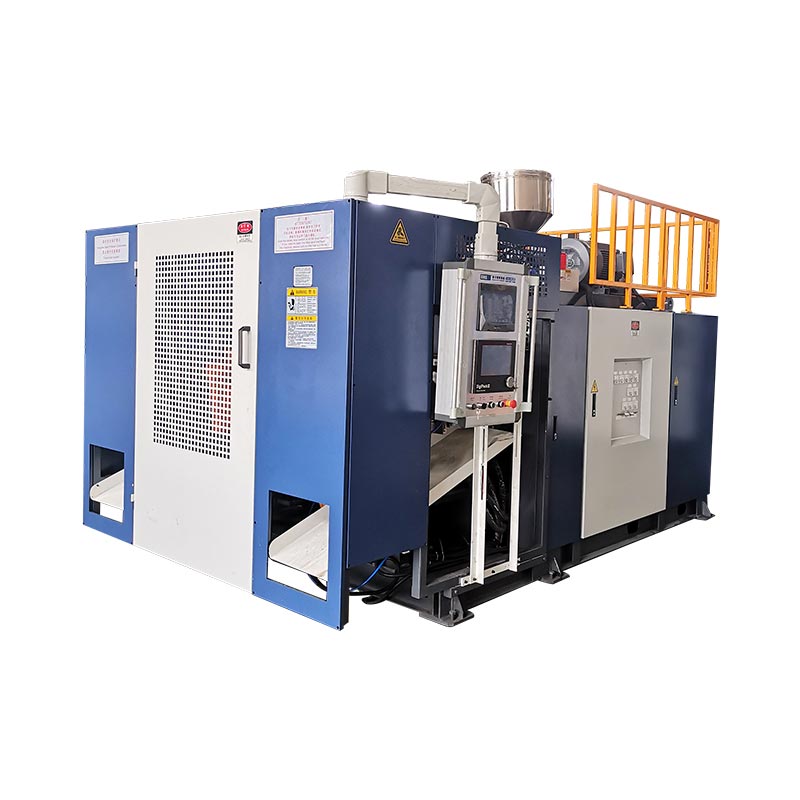
Zgjidhni Kinggle KGB90A kur produkti i miratuar mund të përdorë paraqitjen e publikuar me një ekstruder dhe nuk kërkon dy rrjedhat e shkrirjes së KGB90AP, pasi të përcaktohen testet e materialit, prodhimit dhe produktit.Zgjidhni KGB90AP kur specifikimi i produktit kërkon vërtet nxjerrje me dy shtresa ose me dy ngjyra, sepse faqja e produktit aktual të tij liston dy vida 70 mm dhe dy rrjedhat e materialit duhet të inspektohen veçmas. Përpara secilës zgjedhje, konfirmoni zarfin e kallëpit, masën bruto të murit, rrëshirën, strukturën e murit, prodhimin e pranuar dhe shërbimet e fabrikës kundrejt pjesës së përfunduar në vend që të mbështeteni vetëm në etiketën e kapacitetit 60L.

Pesë vendime për të marrë përpara se të kërkoni një kuotim
- Një rrjedhë e shkrirë ose dy
- Masa maksimale bruto e parisonit
- Madhësia dhe ndërfaqet e përfunduara të kallëpit
- Prodhimi i pranuar me produktin real
- Fushëveprimi i makinerisë dhe i linjës së plotë
KGB90A
Botuar me një vidë 90 mm dhe një motor ekstruder 45 kW. Filloni këtu për një koncept produkti me një rrjedhë, subjekt i konfirmimit të projektit.
KGB90AP
Botuar me dy vida 70 mm dhe dy motorë ekstruder 22 kW. Qëllimi i tij i deklaruar është prodhimi me dy shtresa ose me dy ngjyra.
| Artikull i publikuar | KGB90A | KGB90AP | Kuptimi i përzgjedhjes |
|---|---|---|---|
| Kapaciteti maksimal i kontejnerit | 60 L | 60 L | Kapaciteti nominal nuk provon që një pjesë specifike përshtatet. |
| Rregullimi i ekstruderit | Një vidë 90 mm | Dy vida 70 mm | Ky është ndryshimi kryesor i modelit për strukturën e murit dhe ngjyrës. |
| Fuqia e motorit të ekstruderit | 45 kW | 2 x 22 kW | Vlerësimet e motorit të instaluar nuk janë rezultate të energjisë së produktit. |
| Publikuar kapacitetin e shkrirjes HDPE | 130 deri në 160 kg/h | 130 deri në 160 kg/h | Konfirmo kapacitetin me rrëshirën aktuale dhe kërkesën bruto të parisë. |
| Kapaciteti i akumulatorit | 6,6 L | 6,6 L | Kontrolloni volumin dhe masën e shkrepjes kundrejt parisë së plotë. |
| Pesha e akumulatorit PE të publikuar | 4.95 kg | 4.95 kg | Vetëm pesha e pjesës përjashton blicin, bishtat dhe lejimin e procesit. |
| Forca shtrënguese | 280 kN | 280 kN | Zona e projektuar dhe kërkesa e procesit ende kërkojnë rishikim. |
| Madhësia maksimale e kallëpit, W x H | 700 x 980 mm | 700 x 980 mm | Asambleja e përfunduar e kallëpit duhet të përshtatet me të dy dimensionet. |
| Gama e trashësisë së mykut | 460 deri në 550 mm | 460 deri në 550 mm | Përfshini futjet, pllakat e pasme dhe detajet e montimit. |
| Madhësia e makinës, L x P x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Ky është zarfi i makinës, jo qeliza e plotë e prodhimit. |
| Pesha e makinës | 14 t | 15 t | Përdorni rregullimin përfundimtar të përgjithshëm për themelin dhe trajtimin. |
Burimi: Kingngle aktualeFaqja e produktit KGB90AdheFaqja e produktit KGB90AP, kontrolluar më 9 shtator 2026. Shifrat janë referenca të publikuara, jo garanci për çdo konfigurim.
Vendimi i parë është struktura e murit, jo etiketa 60L
Të dy modelet kanë të njëjtin kapacitet nominal 60L. Ky emërtim i përbashkët nuk i bën ato të këmbyeshme. Tabela e produkteve KGB90A liston një vidë 90 mm. Tabela KGB90AP rendit dy vida 70 mm. Kinggle thotë se sistemi me nxjerrje të dyfishtë është i destinuar për prodhimin me dy shtresa ose me dy ngjyra.
Filloni me vizatimin e produktit. Shënoni çdo shtresë të kërkuar të murit, rajonin e ngjyrave dhe rrjedhën e materialit. Tregoni pse ekziston secila prej tyre. Një ekstruder i dytë justifikohet nga një kërkesë produkti. Nuk duhet shtuar vetëm sepse një makinë më komplekse tingëllon më e aftë.
Për një produkt me një transmetim, KGB90A është arkitektura më e thjeshtë e publikuar. Propozimi përfundimtar ka ende nevojë për rishikim material dhe instrumental. Faqja liston PE, PP dhe ABS si familje materiale, por kjo listë nuk dëshmon se çdo notë do të përpunohet me të njëjtin rezultat. Sjellja e shkrirjes, gjeometria e produktit dhe testet e pranimit mbeten të dhëna të projektit.
Për një produkt të specifikuar me dy shtresa ose me dy ngjyra, KGB90AP ofron dy rrjedhat e publikuara të nxjerrjes. Kuotimi duhet të shkojë më tej. Duhet të identifikojë se cila rrëshirë ose ngjyrë ushqen çdo rrjedhë. Ai gjithashtu duhet të tregojë marrëdhënien e shtresës së synuar, metodën e fillimit dhe planin e inspektimit. Dy ekstruderë krijojnë aftësi. Ata nuk e përcaktojnë vetë specifikimin e murit të përfunduar.
Shmangni ngatërrimin e shtresave me daljet e kapakut ose kavitetet e mykut. Një shtresë kalon nëpër murin e produktit. Një prizë elektrike formon një parison. Një zgavër formon një pjesë. Kingle'skreu, zgavra dhe udhëzues shtresai ndan këto numërime. Vendosni secilin numër në linjën e vet RFQ.
Çfarë thonë dy tabelat e publikuara për platformën e përbashkët
Tabelat e modelit aktual tregojnë një zarf formimi të zakonshëm. Të dyja listojnë forcën shtrënguese 280 kN dhe një pllakë kallëpi 960 x 980 mm. Të dyja tregojnë një madhësi maksimale të kallëpit prej 700 x 980 mm. Gama e publikuar e trashësisë së kallëpit është 460 deri në 550 mm. Kapaciteti i listuar i akumulatorit është 6,6 L, me një peshë akumulatori PE prej 4,95 kg.
Këto ngjashmëri e bëjnë rregullimin e ekstruderit më të dukshëm. KGB90A përdor një vidë 90 mm me një motor ekstruder 45 kW të listuar. KGB90AP përdor dy vida 70 mm me dy motorë 22 kW. Të dyja faqet publikojnë një gamë të kapacitetit shkrirës të HDPE prej 130 deri në 160 kg/h.
Mos shtoni dy shifrat e kapacitetit të KGB90AP nëse tabela nuk paraqet në mënyrë eksplicite rezultate të veçanta. Nuk ka. Gama e publikuar tashmë përshkruan modelin. Një plan urbanistik me dy ekstruder mund të ndajë shkrirjen bruto midis rrjedhave, por raporti i miratuar i shtresës vendos kërkesën reale të çdo rryme. Fabrika ka nevojë për atë raport përpara se të përcaktojë madhësinë e trajtimit të rrëshirës dhe të kryejë një provë.
Dimensionet e makinës publikohen gjithashtu si të barabarta në 5.45 x 3.5 x 4.2 m. Pesha e listuar ndryshon nga 14 t për KGB90A në 15 t për KGB90AP. Ky ndryshim prej një ton është i dobishëm për planifikimin e hershëm. Nuk mjafton për planin përfundimtar të themelimit, ngritjes ose transportit.
Të dy tabelat mbajnë gjithashtu të njëjtën etiketë të ciklit të thatë. Trajtojeni atë vetëm si referencë për lëvizjen e makinës. Ai nuk identifikon një enë testimi, rrëshirë, peshë të pjesës, kohën e ftohjes ose rregullin e refuzimit. Një artikull produkti duhet ta bëjë të qartë këtë kufi në vend që ta kthejë një linjë katalogu në një premtim prodhimi.
Aty ku KGB90A është pikënisja më e drejtpërdrejtë
KGB90A është modeli me një ekstruder në këtë krahasim. Faqja e saj e publikuar liston një vidë 90 mm, një raport 24 L/D dhe një motor ekstruder 45 kW. Kinggle rendit gjithashtu një kontrollues të trashësisë MOOG 100, krahun robotik dhe sistemin e fryrjes së poshtme si pjesë e përshkrimit standard të modelit.
Ky plan urbanistik është një pikënisje praktike kur produkti i miratuar përdor një rrymë shkrirjeje. Aplikacionet e mundshme të listuara nga Kinggle përfshijnë fuçi paketimi kimik, kova grumbullimi, rezervuarë uji në natyrë, rezervuarë makinash, lodra, pjesë automjetesh, kuti veglash dhe barriera trafiku. Lista tregon gjerësinë e produktit. Nuk vërteton se çdo artikull në ato grupe i përshtatet një myku ose një recete.
Dërgoni pjesën aktuale përpara se të supozoni përshtatshmërinë. Një rezervuar i ngushtë 60L dhe një kuti veglash me gjerësi 60L mund të kenë zona të projektuara shumë të ndryshme. Format e tyre gjithashtu mund të ndryshojnë në gjerësi, lartësi dhe trashësi. Dorezat, tërheqjet e thella, futjet dhe linjat ndarëse ndikojnë në ngarkesën e kërkuar të murit dhe kapëses. Vëllimi maksimal i produktit është vetëm një vlerë kontrolli.
Rregullimi me një ekstruder e bën gjithashtu më të lehtë përcaktimin e rrugës së materialit. Ekziston një rrjedhë kryesore e rrëshirës për t'u tharë, ushqyer, ngjyrosur dhe pastruar. Kjo nuk heq punën e procesit. Ndryshimet e rrëshirës, ndryshimet e ngjyrave dhe rregullat e ribërjes ende ndikojnë në fillimin dhe ndryshimin. TëUdhëzues HDPE dhe PPshpjegon pse vetëm emrat e materialeve nuk e përcaktojnë recetën.
Zgjidhni KGB90A vetëm pasi kërkesa e produktit e mbështet atë. Nëse blerësi më vonë shton një shtresë të dytë ose një rrymë të veçantë ngjyrash të dukshme, ky ndryshim mund të ndikojë në paketimin e plotë të nxjerrjes dhe kokës. Është më e lirë të rregulloni strukturën e murit përpara se dizajni i makinës të ngrihet.
Çfarë shton KGB90AP dhe çfarë ka ende nevojë nga blerësi
Kinggle përshkruan KGB90AP si modelin me nxjerrje të dyfishtë për punë me dy shtresa ose me dy ngjyra. Tabela e tij aktuale liston dy vida 70 mm dhe dy motorë ekstruder 22 kW. Kapaciteti maksimal i botuar i kontejnerit, të dhënat e shtrëngimit, zarfi i mykut dhe shifrat e akumulatorit përputhen me tabelën KGB90A.
Rryma shtesë e nxjerrjes është ndryshimi përcaktues. Ai lejon që projekti të ushqejë dy rrjedha të specifikuara të shkrirjes në sistemin e kokës. Këto rryma mund të përfaqësojnë dy ngjyra ose një strukturë të projektuar shtresash. Blerësi duhet të sigurojë çiftin material dhe marrëdhënien e kërkuar ndërmjet tyre. Përputhshmëria nuk duhet të supozohet nga fjalët "shtresa e dyfishtë".
Kontrolli i shtresave gjithashtu ka nevojë për një metodë inspektimi. Vendosni nëse fabrika do të kontrollojë trashësinë totale të murit, shpërndarjen individuale të shtresës, kufirin e ngjyrës, pamjen ose një test të performancës specifike të produktit. Tregoni se ku do të prehet ose matet pjesa. Një rezultat kalimi ka nevojë për një plan vizatimi ose kontrolli, jo një opinion vizual në makinë.
Faqja e publikuar KGB90AP përmend gjithashtu kutitë e veglave, paketimet kimike dhe lodrat si aplikacione. Secili mund të vendosë kërkesa të ndryshme për formën e murit dhe vendosjen e ngjyrës. Një kuti mjetesh mund të ketë veçori të thella dhe zonë të gjerë të projektuar. Paketimi kimik mund të kërkojë një material të përcaktuar dhe specifikim të performancës. Pjesët e lodrave mund të sjellin kërkesa për pamjen dhe kufijtë e ngjyrave. Propozimi i makinës duhet të ndjekë pjesën aktuale.
Priti nga KingleManuali MOOG DigiPack IIIshpjegon se profilet e murit akumulator-makinë janë të lidhura me pozicionin e akumulatorit gjatë shtytjes. Kjo mbështet vendosjen e profilit përgjatë parisonit. Nuk kontrollon automatikisht raportin e shtresave të blerësit. Dizajni i nxjerrjes dhe i kokës duhet të adresojë këtë kërkesë të veçantë.
Një produkt 60L ende duhet të përshtatet me kallëpin dhe akumulatorin
Vëllimi nominal është një test i dobët përfundimtar i përshtatjes. Dy produkte të zbrazëta mund të mbajnë të njëjtin vëllim ndërsa kërkojnë kallëpe shumë të ndryshme. Filloni me gjerësinë, lartësinë dhe thellësinë maksimale të pjesës. Shtoni vijën e ndarjes, mbylljen, xhepat e blicit, ndërfaqen me goditje në qafë ose në fund, futjet, lidhjet ftohëse dhe pllakat e montimit.
Krahasoni montimin e përfunduar të kallëpit me dritaren e publikuar të makinës. Të dyja faqet 60L rendisin një madhësi maksimale të kallëpit prej 700 x 980 mm dhe një gamë trashësie prej 460 deri në 550 mm. Pllaka është renditur në 960 x 980 mm. Këto shifra lejojnë shqyrtimin e hershëm. Vizatimet e miratuara të makinës dhe kallëpit duhet të konfirmojnë ndërfaqen përfundimtare.
Më pas kontrolloni parison. Masa bruto e parisonit përfshin produktin e përfunduar, blicin, bishtin dhe çdo material të procesit të kapur gjatë formimit. Të dyja faqet e produktit listojnë një peshë akumulatori PE prej 4,95 kg. Mos e krahasoni atë numër vetëm me peshën e pjesës së përfunduar. Përdorni goditjen e plotë bruto dhe konfirmoni rrëshirën aktuale.
Parzoni duhet gjithashtu të arrijë gjatësinë dhe formën e kërkuar përpara se graviteti ose ftohja ta shtrembërojnë atë. Programimi i murit shpërndan materialin përgjatë asaj gjatësi. Qoshet e thella, dorezat dhe seksionet e gjera mund ta zgjasin parzmoren ndryshe. Kingle'sudhëzues programimi parisontregon se si duhet të kontrollohet profili kundrejt vendndodhjeve të matura të murit.
Më në fund, rishikoni kërkesën për kapëse dhe hapjen e kallëpit. Zona e projektuar, presioni i fryrjes dhe gjeometria e pjesës ndikojnë në ngarkesën e formimit. Futjet dhe heqja e pjesëve ndikojnë në hapësirën e hapjes. Tëudhëzues për projektimin e mykut me goditje me nxjerrjeofron një listë kontrolli më të plotë të ndërfaqes.
Mos e shisni figurën e ciklit të thatë si prodhim të produktit të përfunduar
Të dy faqet aktuale të produktit listojnë "500 PC/HR" si dalje të ciklit të thatë. Etiketa ka rëndësi. Një cikël i thatë nuk provon që asnjëri model mund të prodhojë 500 produkte të pranuara 60L në orë. Ai nuk përfshin një pjesë të identifikuar, peshën bruto të parzmores, materialin, trashësinë e murit, kërkesën për ftohje ose procesin e rrjedhës së poshtme.
Prodhimi aktual fillon me ciklin e plotë të prodhimit. Akumulimi dhe nxjerrja nga parison duhet të përputhen me mbylljen e mykut. Fryrja, ftohja, shkarkimi, hapja dhe heqja e pjesëve duhet të përfundojë. Prerja dhe trajtimi në rrjedhën e poshtme duhet gjithashtu të mbajnë ritmin. Një pjesë e refuzuar nuk i përket prodhimit të pranuar.
Gama e publikuar e kapacitetit të shkrirjes HDPE është një kufi tjetër. Të dyja faqet listojnë 130 deri në 160 kg/h. Krahasoni atë gamë me kërkesën bruto të materialit, jo vetëm me peshën e pjesës së përfunduar. Kërkesa bruto për orë përfshin çdo komponent parison dhe normën e planifikuar të ngjarjes. Gjendja aktuale e rrëshirës dhe procesit mund të ndryshojë rezultatin.
Përdorni Kingle'sudhëzues për ciklinpër të identifikuar ngjarjen kufizuese. Pastaj numëroni pjesët e pranuara përgjatë një drejtimi të qëndrueshëm. Regjistroni peshën e pjesës, shpërndarjen e murit, dimensionet dhe testet e nevojshme funksionale. Një lëvizje e shpejtë e makinës ka pak vlerë kur produkti ka nevojë për më shumë ftohje ose linja refuzon pjesë.
Energjia duhet të përdorë të njëjtin emërues të prodhimit të pranuar. Dy tabelat publike etiketojnë një gamë prej 35 deri në 45 kW si konsum mesatar të energjisë. Kilovatët përshkruajnë fuqinë mesatare, jo energjinë për pjesë. Tëudhëzues për matjen e energjisëshpjegon se si të matet kWh për produkt të pranuar. Mbajeni atë rezultat të lidhur me provën aktuale.
Qeliza e prodhimit është më e madhe se zarfi i publikuar i makinës
Dy faqet 60L publikojnë të njëjtat dimensione të makinës: 5,45 m e gjatë, 3,5 m e gjerë dhe 4,2 m e lartë. Ky është një kontroll i parë i dobishëm. Ai nuk tregon korridoret e shërbimit, sistemet e materialeve, pozicionet e operatorit, trajtimin e mykut, shkarkimin e pjesëve ose pajisjet në rrjedhën e poshtme.
Ndërtoni qelizën rreth rrjedhës së produktit. Shënoni se ku hyn rrëshira dhe ku largohen pjesët e përfunduara. Lejo hapësirë për robotin, prerjen, inspektimin dhe materialin e refuzuar. Tregoni rrugën e ndryshimit të mykut. Mbani akses te ngrohësit, hidraulikët, koka e kaldajës dhe kabineti i kontrollit. Marrëveshja e përgjithshme përfundimtare duhet të identifikojë këto ndërfaqe.

Shërbimet i përkasin gjithashtu konfigurimit të zgjedhur. Kërkoni ngarkesën përfundimtare të lidhur, tensionin e furnizimit, kërkesën për ajër të hyrjes së makinës dhe kërkesën për ujë ftohës. Përfshini çdo ndihmës lokal. Mos e dizajnoni bimën nga tabela e një modeli të ngjashëm. Opsionet dhe dizajni lokal elektrik mund të ndryshojnë paketën përfundimtare.
Kingle'sudhëzues për kërkesat e shërbimevendan ngarkesën e lidhur nga kërkesa e funksionimit. Ai gjithashtu mbulon rrjedhën e ajrit të kompresuar, ftohjen dhe paraqitjen. Përdoreni atë me fletën e shërbimeve të projektit dhe vizatimin përfundimtar të makinës. Plani i vendndodhjes duhet të miratohet përpara se makina të dërgohet.
Kontrolloni rrugën vertikale me aq kujdes sa dyshemeja. Lartësia e publikuar nuk përfshin çdo veprim ngritës ose pengesë në terren. Rishikoni dyert, strukturën e çatisë, aksesin e vinçit dhe shtegun e përdorur për trajtimin e mykut. Shfaqni platformat e mirëmbajtjes dhe hapni mbrojtëset në paraqitje. Një makinë mund të futet brenda ndërtesës dhe është ende e vështirë për t'u instaluar ose servisuar.
Plotësoni rishikimin me vijën e poshtme. Një pjesë e madhe ka nevojë për hapësirë për t'u stabilizuar, shkurtuar dhe lëvizur pa dëmtuar. Konfirmoni pikën e rënies së robotit, gjerësinë e transportuesit dhe pozicionin e inspektimit. Nëse procesi e kthen blicin në një mulli, shënoni edhe atë rrugë. Këto detaje shpesh vendosin se ku mund të ulet makina.
Ndërtoni RFQ rreth tetë pjesë të provave të produktit
Një kërkesë model pa një paketë pjesësh lë të hapura vendimet më të mëdha. Kingle'sprocesi i shitjeskërkon foto ose vizatime të produktit, peshë, madhësi, material, trashësi, prodhim dhe nevoja për rezistencë ndaj kimikateve. Për vendimin e KGB90A dhe KGB90AP, organizojeni atë informacion në këtë mënyrë.
- Dërgoni vizatimin e pjesës së kontrolluar.Përfshini dimensionet e përgjithshme, detajet e qafës ose ndërfaqes, kufijtë e vijës së ndarjes dhe rishikimin më të fundit.
- Tregoni masën bruto dhe të përfunduar.Ndani peshën e produktit të përfunduar nga blici, bishtat dhe materialet e tjera të procesit.
- Përcaktoni çdo rrjedhë materiale.Jepni shkallën e rrëshirës, furnizuesin, ngjyrën, rregullin e rigrurjes dhe çdo marrëdhënie të kërkuar midis rrymave.
- Përshkruani strukturën e murit.Shënoni një rrjedhë, me dy shtresa ose me dy ngjyra. Shtoni metodën e inspektimit dhe kufijtë e pranimit.
- Jepni paketën e mykut.Paraqisni gjerësinë përfundimtare, lartësinë, trashësinë, peshën, paraqitjen e ftohjes, pikat e montimit, futjet dhe ndërfaqen e fryrjes.
- Cakto daljen e pranuar.Përcaktoni pjesët e shitshme në orë, ndërrimet e planifikuara, refuzoni trajtimin dhe procesin e rrjedhës së poshtme që duhet të mbajë ritmin.
- Listoni kushtet e fabrikës.Përfshini tensionin, frekuencën, ajrin e kompresuar, ujin ftohës, lartësinë e tavanit, aksesin e ngritjes dhe sipërfaqen e disponueshme të dyshemesë.
- Dakord për gjykimin.Emërtoni rrëshirën, kallëpin, kohëzgjatjen e provës, kontrollet e cilësisë, numrin e prodhimit, kufirin e energjisë dhe dokumentet e kërkuara përpara pranimit.
Kërkoni një përgjigje që ndan të dhënat standarde të modelit nga të dhënat specifike të projektit. Tabela standarde ndihmon në krahasimin e platformës. Marrëveshja teknike duhet të përshkruajë konfigurimin e porositur. Mbani numrat e rishikimit në vizatimin e produktit, vizatimin e kallëpit, fletën e shërbimeve dhe planin e pranimit.
Përdorniudhëzues testimi i pranimit të fabrikëspër të përcaktuar vrapimin. Nëse energjia e lidhur me produktin është pjesë e vendimit, EUROMAP 46.2 ofron një metodë matjeje për një makinë të caktuar, kallëp dhe produkt të specifikuar. Metoda gjithashtu kërkon që produkti të plotësojë kërkesat e klientit.
Kingle'sfaqja e shkarkimitofron tabelat e parametrave dhe dokumentet e kontrolluesit për rishikim. Konfirmoni që çdo dokument përputhet me modelin përfundimtar dhe paketën e kontrollit. Një manual për një makinë të ngjashme është një sfond i dobishëm, por ai nuk anashkalon skedarin teknik të porositur.
Kërkojuni të dyja palëve të nënshkruajnë të njëjtin grup të dhënash përpara se të fillojë prodhimi. Një strukturë e ndryshuar e murit mund të ndryshojë zgjedhjen e ekstruderit. Një parison më i rëndë mund të ndryshojë rishikimin e goditjes. Një kallëp më i madh mund të ndryshojë përshtatjen e makinës. Kontrolli i rishikimit parandalon që një kuotim i hershëm të bëhet rastësisht baza përfundimtare e pranimit.
KPK duhet gjithashtu të tregojë se cilët artikuj mbeten të hapur. Shembujt tipikë përfshijnë shkallën përfundimtare të rrëshirës, lidhjet e ftohjes së mykut ose automatizimin në rrjedhën e poshtme. Jepini çdo pike të hapur një pronar dhe një datë të caktuar. Fabrika më pas mund të ndajë hyrjet e konfirmuara të dizajnit të makinës nga informacioni që ende ka nevojë për miratimin e blerësit.
Zgjidhni modelin që përputhet me produktin e miratuar
KGB90A dhe KGB90AP ndajnë shumë kufij formimi të publikuar. Prandaj, zgjedhja e modelit fillon me arkitekturën e nxjerrjes. Përdorni KGB90A si pikënisje për një koncept të miratuar me një rrjedhë. Përdorni KGB90AP kur nevojiten dy rryma nxjerrjeje për shtresën ose strukturën e ngjyrave të specifikuara.
Mos përdorni kompleksitetin e modelit si zëvendësim për përkufizimin e produktit. Një makinë me nxjerrje të dyfishtë ka nevojë për dy shtigje për trajtimin e materialit, një metodë të përcaktuar fillimi dhe një plan inspektimi të shtresave ose ngjyrave. Nëse produkti nuk ka nevojë për këto funksione, ata shtojnë punë pa krijuar një përfitim të produktit të pranuar.
Mos zgjidhni KGB90A vetëm sepse pesha e listuar e makinës është më e ulët. Përshtatja e mykut, kërkesa bruto e parisonit dhe prodhimi i pranuar kanë më shumë rëndësi. Një produkt me një rrjedhë mund të kërkojë ende programim të kujdesshëm të murit, ftohje dhe trajtim të pjesëve. Prova e produktit duhet të provojë rezultatin e plotë.
Nëse blerësi pret produkte të ardhshme, renditini ato tani. Kontrolloni mykun më të madh dhe parsinë më të rëndë bruto. Shënoni çdo kërkesë të ardhshme me dy shtresa ose me dy ngjyra. Pastaj vendosni nëse arkitektura shtesë i përket blerjes së parë apo linjës së mëvonshme. Mbani idetë e pakonfirmuara të së ardhmes të ndara nga testi aktual i pranimit.
Para dërgesës, kaloni pjesën e rënë dakord me materialin e rënë dakord. Regjistroni recetën, rezultatet e cilësisë, rezultatet e pranuara dhe kushtet e përdorimit. Përdornilistë kontrolli për filliminpër vënien në punë dheudhëzues ndërrimikur familja e produkteve përfshin disa kallëpe ose ngjyra.
Pyetjet e bëra shpesh
Cili është ndryshimi kryesor midis KGB90A dhe KGB90AP?
Tabela aktuale KGB90A liston një vidë 90 mm dhe një motor ekstruder 45 kW. Tabela KGB90AP liston dy vida 70 mm dhe dy motorë 22 kW. Kinggle përshkruan KGB90AP si opsionin me nxjerrje të dyfishtë për produktet me dy shtresa ose me dy ngjyra. Shumë dimensione formuese të publikuara janë përndryshe të njëjta.
A do të thotë që një vlerësim i kapacitetit 60L do të përshtatet çdo produkt 60L?
Jo. Vëllimi është vetëm një vlerë e hershme e shqyrtimit. Forma e përfunduar duhet të përshtatet me pllakën, dimensionet maksimale të kallëpit, gamën e trashësisë dhe rregullimin e hapjes. Parimi bruto duhet të përputhet me kërkesën e akumuluesit. Zona e projektuar, kërkesa për kapëse, futjet, ftohja dhe heqja e pjesëve gjithashtu kanë nevojë për rishikim.
A mund të përdoren 500 pjesët e publikuara në orë si rezultat prodhimi?
Jo. Të dyja faqet e etiketojnë atë figurë si dalje të ciklit të thatë. Nuk identifikon një produkt të derdhur, rrëshirë, peshë, kohën e ftohjes, rregullin e refuzimit ose konfigurimin në rrjedhën e poshtme. Prodhimi i prodhimit duhet të matet si pjesë të pranuara gjatë një prove të rënë dakord me produktin dhe materialin real.
Kur duhet të zgjedhë një blerës modelin me nxjerrje të dyfishtë KGB90AP?
Zgjidhni KGB90AP kur produkti i miratuar kërkon dy rryma shkrirjeje për një strukturë të caktuar me dy shtresa ose me dy ngjyra. Përcaktoni të dy materialet, marrëdhënien e synuar midis rrjedhave dhe metodën e inspektimit. Mos e shtoni ekstruderin e dytë vetëm si një përmirësim të përgjithshëm.
Çfarë informacioni produkti ka nevojë Kingle për një propozim makinerie 60L?
Dërgoni vizatimin ose fotot e produktit, dimensionet, masën e përfunduar dhe bruto, shkallën e rrëshirës, strukturën e murit, kërkesat për trashësinë, objektivin e prodhimit dhe testet funksionale. Shto detajet e kallëpit dhe shërbimet e fabrikës kur të jenë të disponueshme. Ky informacion i lejon makinës, kokës, mykut dhe planit të provës të përdorin të njëjtën bazë produkti.
Si duhet të krahasohet konsumi i energjisë midis dy modeleve?
Matni çdo model ndërsa bëni të njëjtin produkt të pranuar në kushte ekuivalente. Regjistroni makinën kWh, daljen e pranuar, masën e ekstruduar dhe pajisje ndihmëse të përfshira nga e njëjta dritare me kohë. Mos krahasoni vlerësimet e motorit të lidhur ose një cikël tharjeje sikur të ishin rezultate të energjisë së produktit.
Dërgoni produktin përpara se të zgjidhni modelin
Ndani vizatimin, rrëshirën, masën bruto të parisonit, strukturën e murit, informacionin e mykut, produktin e pranuar dhe shërbimet e fabrikës. Kinggle më pas mund të konfirmojë nëse KGB90A, KGB90AP ose një platformë tjetër i përshtatet projektit.
Kërkoni një propozim të bazuar në produktBurimet e kontrolluara për këtë udhëzues
- Makinë për derdhje me fryrje Kinggle KGB90A 60L, përshkrimi aktual i produktit dhe tabela e publikuar, kontrolluar më 9 shtator 2026.
- Makinë për derdhje me fryrje me akumulator Kinggle KGB90AP 60L, përshkrimi me nxjerrje të dyfishtë dhe tabela e publikuar, kontrolluar më 9 shtator 2026.
- Manuali i udhëzimeve Moog DigiPack III, metoda e kontrollit të profilit të pozicionit të akumulatorit, e aksesuar përmes Kinggle.
- EUROMAP 46.2, Version 1.0, Janar 2014, matja e energjisë në lidhje me produktin për një produkt dhe myk të specifikuar.
- Procesi i shitjes Kingle, informacioni i produktit i kërkuar për propozimet e makinerive, kontrolluar më 9 shtator 2026.