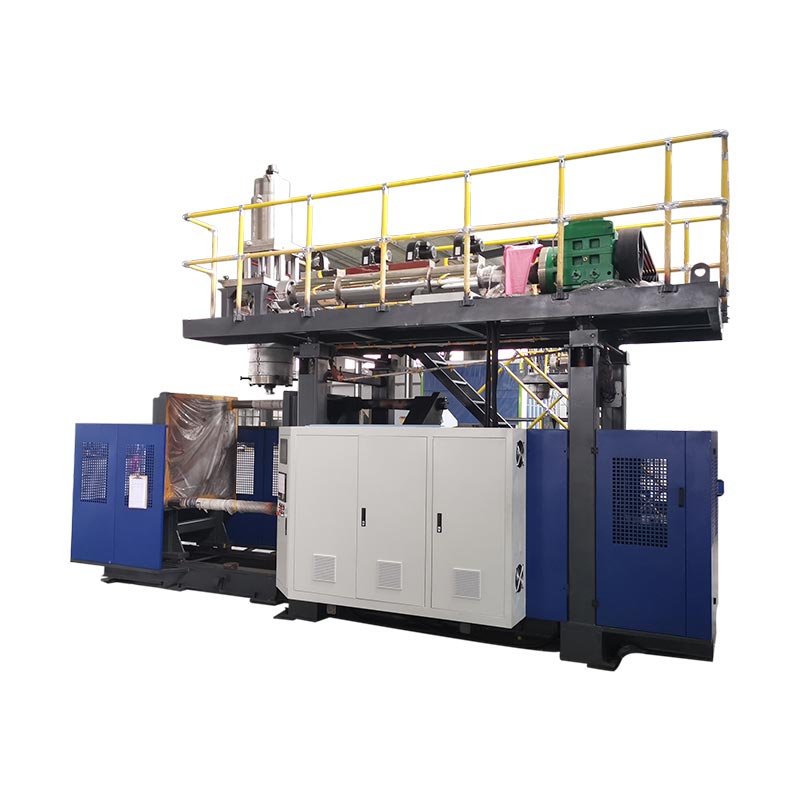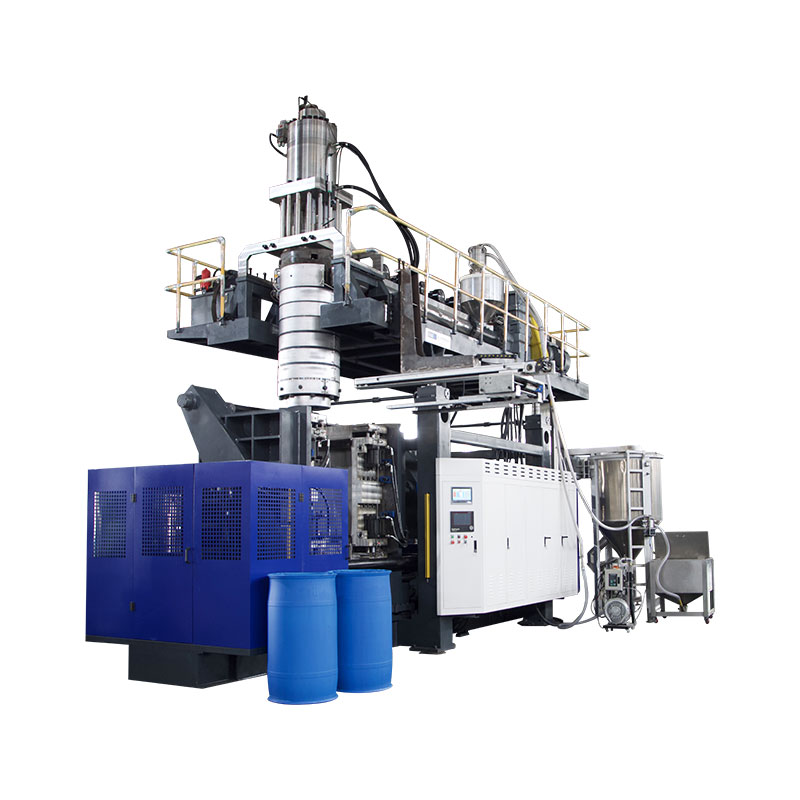
Koha e ciklit të derdhjes me fryrje duhet të reduktohet vetëm pasi ekipi të masë se ku po konsumohet cikli aktual dhe të konfirmojë se pjesa e pranuar ende i plotëson specifikimet e saj.Ftohja shpesh zë bllokun më të madh, por ritmi mund të përcaktojë gjithashtu shpërndarjen e parisonit, lëvizjen e kapëses, fryrjen, shkarkimin, nxjerrjen dhe pritjen në rrjedhën e poshtme. Ndërtoni një bazë të qëndrueshme, emërtoni një kufizim të evidentuar, ndryshoni vetëm variablin që e kontrollon atë dhe më pas krahasoni produktin e pranuar, shpërndarjen e murit, dimensionet, formën pas nxjerrjes, testet e nevojshme funksionale dhe defektet përpara se të mbani ciklin më të shkurtër, me produktin, rrëshirën, mykun, gjendjen e përdorimit dhe rishikimin përfundimtar të recetës të regjistruar në mënyrë që një ndryshim tjetër të mund të përsërisë rezultatin.

Terminologjia e përdorur nga ekipet e prodhimit:Optimizimi i kohës së ciklit të derdhjes me fryrje, koha e ciklit të derdhjes me ekstrudion, koha e ciklit të makinerisë së fryrjes së shisheve, prodhimi i makinës së derdhjes me fryrje, reduktimi i ciklit, optimizimi i kohës së ftohjes dhe efikasiteti i prodhimit të derdhjes me fryrje. Këto terma tregojnë për të njëjtin qëllim biznesi, por puna teknike fillon me një proces të matur dhe jo me një përqindje të synuar.
Gjashtë vende ku cikli mund të kufizohet
| Blloku i ciklit | Matni në makinë | Dëshmia para shkurtimit | Dështim që mund të shfaqet më vonë |
|---|---|---|---|
| Parison ose i qëlluar | Sinjali i përsëritshëm fillimi/mbarimi, gjatësia e parisonit, pozicioni i goditjes ose akumulatori | Shpërndarje e qëndrueshme dhe marrëdhënie korrekte me mbylljen e mykut | Rrirje, rrymë e shkurtër, rrip i trashë pëlhure, peshë ose zhvendosje e profilit |
| Mbylle dhe blloko | Komanda, reagimi i pozicionit dhe gjendja e përfundimit | Lëvizje e qartë, mbyllje e plotë dhe gjendje e miratuar e makinës | Blic, dëmtim me majë, mbyllje jo të plotë ose përplasje |
| Goditje dhe shter | Koha, gjendja e ajrit në hyrje të makinës dhe sjellja e presionit gjatë ngjarjes | Inflacion i plotë, detaj, ajrim dhe çlirim i sigurt | Pjesë jo e plotë, fryrje, ngjitje ose hapje e hershme |
| Ftohja | Gjendja e furnizimit dhe kthimit sipas qarkut, modelit të temperaturës së kallëpit dhe gjendjes së pjesës në nxjerrje | Dimensionet e qëndrueshme, muri, qafa, baza dhe forma pas nxjerrjes | Deformim, qafë ovale, tkurrje, fund lëkundëse ose prerje e nxehtë |
| Nxjerrja dhe në drejtim të rrymës | Sekuenca e robotit, transportuesit, prerësit dhe testuesit | Pjesa pastron çdo ndërfaqe me ritmin e prodhimit | Përplasjet, bllokimet, dëmtimet e prerjes ose grumbullimi i testuesit |
01 / BazëFilloni me ciklin që linja po funksionon
Një projekt në kohë cikli ka nevojë për një pikë matjeje të përsëritshme. Në një linjë të vazhdueshme nxjerrjeje, ajo pikë mund të jetë sinjali i lidhur me prerjen e parisonit ose fillimin e sekuencës së përsëritur të makinës tjetër. Në një makinë akumulatori, prodhimi mund të kuptohet më mirë përmes përgatitjes së goditjes, pozicionit të akumulatorit, shtytjes dhe sekuencës së formimit. Zgjidhni një sinjal që shfaqet një herë në çdo ngjarje formuese të plotë dhe dokumentojeni atë. Mos krahasoni një objektiv HMI nga një makinë me një vëzhgim me kohë nga një tjetër.
Priti nga KingleManuali Moog DigiPack IIIpërshkruan qartë dallimin. Për nxjerrje të vazhdueshme, kontrolluesi mund të lidhë profilin parison me kohën e ciklit dhe mund të masë intervalin midis sinjaleve të njëpasnjëshme të fillimit. Për një makinë akumulator, profili i parison lidhet me pozicionin e akumulatorit ndërsa materiali shtyhet jashtë. Ky ndryshim ka rëndësi sepse i njëjti modifikim i kohës mund të zhvendosë profilin e murit në një makinë ndërsa ka një efekt të ndryshëm në tjetrin.
Regjistroni të paktën mjaftueshëm ngjarje të njëpasnjëshme për të parë ndryshimin normal. Impianti duhet të zgjedhë periudhën e mostrës, por duhet të mbulojë modelin e vërtetë të funksionimit: të dy stacionet në një linjë me dy stacione, të gjitha daljet ose kavitetet përkatëse, heqja rutinë e pjesëve dhe pajisjet në rrjedhën e poshtme që rregullojnë lëshimin. Shënoni veçmas alarmet, ndalesat e shkurtra dhe ndërhyrjet manuale. Një mesatare që përfshin joproduktive të paklasifikuara fsheh ciklin, ndërsa një ngjarje e vetme më e mirë fsheh përsëritshmërinë.
Mbajeni pjesën e pranuar pranë regjistrimit të kohës. Regjistroni rishikimin e produktit dhe kallëpit, shkallën dhe sasinë e rrëshirës, rregullin e ngjyrës ose rigrurjes, rishikimin e recetës, gjendjen aktuale të temperaturës, gjendjen e ajrit dhe ujit ftohës në hyrje të makinës, peshën e pjesës, vendndodhjet kritike të mureve, dimensionet dhe testet e nevojshme funksionale. Ky rekord është baza. Nëse prova më e shkurtër dështon, ekipi mund të kthehet në një proces të njohur në vend që ta rindërtojë atë nga kujtesa.
02 / DiagnozaGjurmoni ngjarjen që kufizon ciklin e ardhshëm
Shumica e HMI-ve i bëjnë cilësimet e kohës të lehta për t'u modifikuar. Kjo lehtësi mund ta çojë një ekip që të zvogëlojë numrin më të madh të dukshëm përpara se të zbulojë se çfarë kontrollon. Ndani ciklin në blloqe fizike dhe shikoni kufijtë e tyre: përgatitja e parzmores ose e shtënave, transferimi i kallëpit, mbyllja dhe kyçja, lëvizja e kunjave të goditjes, fryrja, ftohja, shkarkimi, hapja, marrja dhe trajtimi në rrjedhën e poshtme. Disa blloqe ndodhin në seri. Të tjerat mbivendosen. The total cycle is set by the path that must finish before the next forming event can begin.
Një afat kohor i thjeshtë është më i dobishëm se një listë cilësimesh. Regjistroni sinjalin e fillimit dhe të përfundimit për çdo bllok dhe krahasoni komandën me reagimin aktual. Nëse ftohja përfundon, por makina pret për një sinjal të pastër nga roboti, zvogëlimi i kohës së ftohjes mund të krijojë një pjesë më të nxehtë pa ndryshuar ciklin. Nëse parison tjetër nuk është gati kur myku kthehet, hapja më e shpejtë nuk mund të rrisë prodhimin. Nëse një makinë prerëse nuk mund të pastrojë pjesët me ritmin e ri, kufizimi ka lëvizur në drejtim të rrymës.
Kingle'sUdhëzues për cilësimet e HMI dhe alarmetndan vlerat e vendosura nga vlerat aktuale për këtë arsye. Një komandë tregon atë që kontrolluesi ka kërkuar. Gjendja e sensorit, reagimi i pozicionit dhe vëzhgimi fizik tregojnë nëse veprimi ka ndodhur. Historia e alarmit të makinës mund të zbulojë gjithashtu bllokimin e parë ose lejuesin që ndërpreu sekuencën. Një rivendosje mund të heqë të dhëna më të mira.
Klasifikoni çdo vonesë përpara se të redaktoni recetën. Productive time is needed to form and stabilize the part. Koha e kushtëzuar mbron një lëvizje ose pret për një gjendje të verifikuar. Pritja e evitueshme vjen nga një robot i vonuar, një shërbim i paqëndrueshëm, qark i bllokuar i ftohjes, parzioni i paqëndrueshëm, konfirmimi manual ose bllokimi i rrjedhës së poshtme. Humbja e mirëmbajtjes vjen nga konsumimi, rrjedhja, lubrifikimi i dobët, sensorët e dëmtuar ose problemet e shtrirjes. Each class has a different owner and a different correction.
03 / Heqja e nxehtësisëVerifikoni performancën e ftohjes përpara se të shkurtoni kohën e ftohjes
LyondellBasell'sUdhëzues për derdhjen me fryrje poliolefinethotë se ftohja merr pjesën më të madhe të ciklit të formimit në shumë aplikime të derdhjes me fryrje të poliolefinës. Udhëzuesi lidh cikle më të shkurtra me kushtet e transferimit të nxehtësisë si temperatura e shkrirjes, temperatura e mykut, rrjedha e ujit dhe turbulenca, ndërkohë që ende kërkon cilësinë e dëshiruar të pjesës. Ky është një drejtim i dobishëm për diagnozën, jo një grup vlerash universale Kingngle.
Filloni në burimin e ftohjes dhe ndiqni qarkun aktual. Regjistroni gjendjen e furnizimit dhe kthimit të ftohësit në prodhim të qëndrueshëm, jo vetëm ekranin e ftohësit. Kontrolloni nëse kallëpi merr rrjedhën e specifikuar dhe nëse qarqet paralele janë të balancuara. Kërkoni një qark të ngrohtë, zorrë të kufizuar, kanal të kontaminuar, lidhje të pasaktë, xhep ajri, vulë që rrjedh ose ngarkesë nxehtësie të përbashkët me një makinë tjetër. TëUdhëzuesi i përdorimit të makinës së derdhur me fryrjeshpjegon pse duhet dalluar furnizimi i impiantit dhe gjendja e hyrjes së makinës.
Harto mykun dhe pjesën e nxjerrë. A single surface reading cannot represent a mold with neck inserts, pinch areas, thick handles, deep bases and separate circuits. Përdorni metodën e miratuar të matjes nga impianti dhe krahasoni vendndodhjet e përsëritshme. Vëzhgoni kur shfaqet deformimi: brenda kallëpit, gjatë marrjes, gjatë prerjes, në transportuesin e ftohjes ose pasi pjesa të arrijë gjendjen e dhomës. Një pjesë e nxehtë që duket e pranueshme për një minutë më vonë mund të tregojë një qafë ovale, një fund lëkundëse, tkurrje ose zhvendosje dimensionale.
Formosa Plastics'Udhëzues i procesit të derdhjes me fryrje me nxjerrje polietilenirendit një cikël të shkurtër, temperaturë të lartë myku dhe kanale të bllokuara të ftohësit midis shkaqeve të mundshme kur një pjesë është shumë e nxehtë. Ai gjithashtu lidh ftohjen e pamjaftueshme të mykut me shtrembërimin dhe këshillon kontrollimin e rrjedhës së ujit, temperaturës së mykut dhe gjendjes së kanalit. Këto marrëdhënie mbështesin një hetim ftohjeje, por klasa e rrëshirës, myku dhe specifikimi i produktit vendosin dritaren e pranueshme të funksionimit.
Mos ulni temperaturën e ftohësit sipas zakonit. Condensation depends on the relationship between surface temperature, ambient temperature and humidity. Water on or around the mold can affect the part and create equipment or workplace problems. Record the room condition when condensation is near the operating boundary, and follow the chiller, mold and plant procedures. Improving flow distribution or cleaning a restricted circuit may recover heat transfer without moving the temperature target.
04 / Projektimi i pjesëveShpërndarja në mur ndryshon sasinë e nxehtësisë që duhet të heqë kallëpi
Kërkesa për ftohje ndjek plastikën në pjesë. Një zonë e trashë përmban më shumë material të nxehtë se një zonë e hollë dhe mund të mbetet e butë pasi muret afër janë gati për nxjerrje. Zgjatja e të gjithë fazës së ftohjes mund të mbrojë atë një vend, por gjithashtu mban çdo zonë tjetër në kallëp më gjatë. Përpara se të pranoni një cikël të gjatë si të pashmangshëm, krahasoni hartën e matur të murit me kërkesat e projektimit dhe shtrirjen e pritshme nga parison në zgavër.
Manuali Moog DigiPack III i organizuar nga Kinggle shpjegon se programimi parison kontrollon hendekun e diapazonit përgjatë gjatësisë së produktit. Ai gjithashtu lidh seksionet e panevojshme të mureve të rënda me ftohje më të gjatë dhe shpjegon se profili duhet të verifikohet kundrejt trashësisë së matur të murit në kontejnerët e provës. Përdoreni këtë marrëdhënie me kujdes. Heqja e materialit nuk është një shkurtore në kohë cikli, përveç nëse pjesa e rishikuar ende plotëson kërkesat e peshës, murit minimal, ndikimit, ngarkesës së sipërme, rënies, presionit, rezistencës kimike dhe dimensioneve që zbatohen për produktin.
Së pari gjeni zonën e nxehtë ose të shtrembëruar në pjesën e përfunduar. Më pas lidhni atë pozicion me programin parison, shtrirjen e mykut, fiksimin dhe qarkun e ftohjes. Një bazë e rëndë mund të vijë nga profili, kapja e bishtit ose gjeometria. Një dorezë e nxehtë mund të përfshijë rrjetëzim, shtrirje lokale, ajrim ose ftohje. Një qafë e ngrohtë mund të përfshijë kontakt me kunja, ftohje të futur, material të tepërt ose lëshim të vonuar. Tëudhëzues programimi parisonofron një metodë të bazuar në matje për lëvizjen e materialit të profilit në vend të redaktimit të pikave sipas pamjes.
Dizajni i kallëpit përcakton gjithashtu rrugën e disponueshme të transferimit të nxehtësisë. Vendosja e kanalit, rruga e rrjedhës, futjet, ndërtimi i qafës, ajrimi, kontakti i sipërfaqes dhe dizajni i vijës së ndarjes mund të kufizojnë sa shpejt stabilizohet pjesa. Përdorni Kingle'sudhëzues për projektimin e kallëpit të derdhur me goditje me nxjerrjekur mbetet i njëjti rajon i nxehtë pasi verifikohen shërbimet komunale dhe shpërndarja e aprovuar në mur. Një kufizim i vazhdueshëm lokal mund të ketë nevojë për një korrigjim të kallëpit, jo një ndryshim tjetër të kohëmatësit.

Mbani peshën e miratuar të pjesës si rezultat, jo si kontrollin e vetëm. Dy pjesë me të njëjtën peshë totale mund të kenë shpërndarje muri dhe sjellje të ndryshme ftohëse. Seksiononi ose matni vendndodhjet që rregullojnë performancën dhe kontrolloni formën pas nxjerrjes në kohën e përcaktuar nga plani i kontrollit të produktit. Kjo është se si puna me trashësi muri bëhet provë e dobishme e procesit sesa një pretendim i përgjithshëm për kursimet materiale.
05 / Logjika e makinësMakinat e vazhdueshme dhe ato akumuluese nuk ndajnë një model kohor
Në një makinë formimi me goditje të vazhdueshme me nxjerrje, ekstruderi jep një parison vazhdimisht ndërsa një ose më shumë stacione të mykut lëvizin nëpër sekuencat e tyre. Prandaj, koha e ciklit, gjatësia e parzionit, koha e prerjes dhe programi i trashësisë së murit mund të lidhen. Nëse cikli ndryshon, kontrolluesi duhet të vendosë ende profilin e synuar përgjatë parsonit fizik dhe brenda kallëpit. Një sekuencë më e shkurtër stacioni që zhvendos profilin nuk është një ndryshim neutral i shpejtësisë.
Manuali i kontrolluesit Moog përshkruan kontrollin e profilit të bazuar në kohë për makinat e vazhdueshme dhe kontrollin e bazuar në pozicion për makinat akumuluese. In a continuous setup, it can determine cycle time from the interval between start signals such as successive parison cuts. Në konfigurimin e akumulatorit, profili i murit ndjek pozicionin e akumulatorit gjatë shtytjes. Ky dallim i publikuar është arsyeja pse një impiant duhet të identifikojë modalitetin e makinës dhe të kontrolluesit përpara se të huazojë një metodë të kohës së ciklit nga një linjë tjetër.
Një makinë akumuluese gjithashtu duhet të përgatisë shkrepjen e kërkuar ndërkohë që sekuenca e formimit vazhdon. Pyesni nëse plastifikimi ose grumbullimi përfundon përpara se kallëpi të jetë gati për shkrepjen tjetër. Nëse akumulatori është ende i mbushur, shkurtimi i sekondave nga hapja e kallëpit mund të mos reduktojë ciklin e plotë. Nëse akumulimi përfundon herët, rruga e formimit dhe ftohjes mund të jetë kufizimi. Regjistroni përgatitjen aktuale të goditjes, jastëkun ose pozicionin fundor, gjendjen e shkrirjes dhe peshën e pjesës në vend që të nxirrni gatishmërinë nga një vlerë objektive.
Paraqitja e stacionit ndryshon gjithashtu afatin kohor. Një makinë e vazhdueshme me dy stacione mund të përdorë një stacion, ndërsa tjetri ftoh ose lëshon një pjesë, por ekstruderi, koka e makines, lëvizja e transferimit, sistemi i ftohjes dhe pajisjet në rrjedhën e poshtme duhet të mbështesin mbivendosjen. Kingle'skrahasimi me një stacion kundrejt krahasimit me dy stacioneshpjegon këtë vendim të kapacitetit. Paraqitjet me shumë koka dhe me shumë zgavra ndikojnë në pjesët për ngjarje dhe ekuilibrin midis prizave ose zgavrave; tëudhëzues me shumë kokë kundrejt shumë zgavëri ndan ato terma.
Përdorni emëruesin e saktë kur krahasoni makinat. Një ngjarje formuese nuk është gjithmonë një pjesë. Numëroni pjesët e pranuara nga të gjitha kokat, zgavrat dhe stacionet përkatëse, më pas përfshini kufizimet që i bëjnë ato pjesë të shitshme. Një makinë me një lëvizje të shpejtë tharjeje mund të prodhojë akoma më pak pjesë të pranuara në orë nëse nxjerrja, ftohja, prerja ose stabiliteti i cilësisë nuk mund të mbajnë ritmin.
06 / SekuencaRikuperoni kohën e pritjes pa rreziqe të mbivendosura
Pasi të kuptohen ftohja dhe dorëzimi i parison, shqyrtoni boshllëqet midis veprimeve. Një vonesë mund të jetë më shumë historike sesa e nevojshme, por mund të sigurojë gjithashtu pastrim, stabilizim presioni, shkarkim, konfirmim sinjali ose dorëzim të sigurt. Identifikoni se çfarë gjendje mbron çdo vonesë. Pastaj kontrolloni nëse kontrolluesi ka tashmë reagime të besueshme për atë gjendje. Zëvendësimi i një pritjeje fikse me një sinjal të verifikuar përfundimi mund të përmirësojë përsëritshmërinë, por vetëm kur dizajni i makinës dhe logjika e kontrollit të miratuar e mbështesin atë.
Kingle është priturmanuali i funksionimit të makinës së derdhur me goditje automatikendan kategoritë e kohës si mbyllja e kallëpit, koha e fryrjes, veprimet e lidhura me shkarkimin e gazit, mikrohapja e mykut, lëvizja e kunjave të goditjes dhe vonesat e robotit. Manuali i lidh vazhdimisht vlerat me produktin ose gjendjen aktuale të prodhimit. Ndërfaqja e tij zbatohet për familjen e dokumentuar të makinerive dhe mund të ndryshojë sipas modelit, opsionit ose versionit të softuerit, kështu që nuk duhet të shndërrohet në një listë të përgjithshme sekondash të rekomanduara.
Shikoni sekuencën fizike në kushte të reduktuara dhe të kontrolluara të lejuara nga procedura e makinës. Konfirmoni që zorrët, kabllot, kunjat fryrëse, bërthamat, pajisjet e marrjes dhe pjesa të mbeten të pastra përgjatë shtegut të plotë. Lexoni së bashku komandën dhe komentet. Nëse një lëvizje arrin pozicionin herët, por sekuenca ende pret, gjeni lejuesin e saktë. Nëse komentet vijnë me vonesë ose me ndërprerje, rregulloni sensorin, mekanizmin ose shkakun e shërbimeve përpara se të reduktoni kohëmatësin që e maskonte atë.
Puna në rrjedhën e poshtme i përket të njëjtit afat kohor. Një robot mund të pastrojë kallëpin shpejt, por të vendosë pjesë në një transportues që tashmë është plot. Një makinë prerëse mund të kërkojë një temperaturë të qëndrueshme të pjesës. Një testues i rrjedhjeve mund të bëhet pengesa pasi prodhimi i makinës rritet. Regjistroni gjatësinë e radhës dhe shkaqet e ndalimit gjatë ekzekutimit të parë të qëndrueshëm, jo vetëm gjatë disa cikleve në makinë. Cikli më i shpejtë i sigurt i makinës nuk është i dobishëm nëse i largon defektet ose bllokimet një stacion larg.
07 / EksperimentoKryeni një provë të kontrolluar të ciklit që mund të përsëritet një ndërrim tjetër
Një provë e dobishme fillon me një pyetje të tillë si "A po kufizon qarku i mykut B nxjerrjen e sigurt?" ose "A mbetet vonesa e pastrimit të robotit pasi të verifikohet sensori?" Nuk fillon me "Bëni ciklin më të shpejtë". Tregoni kufizimin e dyshuar, ndryshimin, përgjigjen e pritur dhe kontrollet e pjesëve që mund të refuzojnë gjykimin. Caktoni një person për të kontrolluar modifikimet e recetave dhe një person për të regjistruar rezultatet në mënyrë që disa rregullime të mos ndodhin midis mostrave.
-
Ngrini bazën e miratuar.Ruani ose printoni cilësimet e lëshuara, identifikoni paketën e produktit dhe ruani mostrat e pranuara. Regjistroni ndryshimin aktual të ciklit dhe daljen e pranuar në kushte të qëndrueshme.
-
Emërtoni një kufizim.Përdorni afatin kohor të sekuencës, hartën e ftohjes, leximet e shërbimeve, historinë e alarmit dhe vëzhgimet në rrjedhën e poshtme. Shkruani provat që tregojnë për këtë kufizim.
-
Përcaktoni ndryshimin e lejuar.Përdorni dokumentacionin e makinës, mykut dhe rrëshirës. Vendosni një kufi rregullimi të kontrolluar dhe një pikë kthimi. Mos ndryshoni një variabël tjetër gjatë dritares së vëzhgimit.
-
Vendosni nxitësit e refuzimit.Përfshini shenjat përkatëse, si p.sh. parzmore e paqëndrueshme, lëvizje jo të plota, pjesë të nxehta ose ngjitëse, shtrembërim, lëvizje dimensionale, dëmtim të peshës ose murit, blic, fryrje, alarme, bllokime ose sjellje të pasigurta.
-
Kaloni përmes stabilizimit.Shënoni pjesët sipas kohës, stacionit, kokës ose zgavrës. Mos e gjykoni gjendjen e re nga pjesa e parë nëse ndryshores së ndryshuar i duhet kohë për të arritur një gjendje të re të qëndrueshme.
-
Matni dritaren e pranuar të prodhimit.Aplikoni kontrollet e kontrolluara vizuale, peshe, muri, dimensionale dhe funksionale. Përfshini prerjen në rrjedhën e poshtme, testimin dhe paketimin kur ato përcaktojnë një pjesë të shitshme.
-
Mbani, refuzoni ose hetoni.Ruajeni ndryshimin vetëm kur dritarja e përcaktuar kalon dhe prodhimi i pranuar përmirësohet. Rivendosni bazën nëse cilësia ose kontrolli përkeqësohet. Hapni një vegël veglash, shërbimi ose veprim mirëmbajtjeje kur prova ekspozon një shkak fizik.
Plani i mostrës duhet të përputhet me linjën. Në një makinë me dy stacione, përfshini të dyja anët. Në një konfigurim me shumë koka, ruani identitetin e kokës. Në një kallëp me shumë zgavra, ruajeni identitetin e zgavrës kur është e mundur. Një mesatare mund të fshehë një qark të nxehtë ose një dalje të hollë. Tëudhëzues për defektet e derdhjes me fryrjetregon se si modelet fikse dhe të rastësishme çojnë në kontrolle të ndryshme.
Të dhënat e provës duhet të përfshijnë vlerën e vjetër, vlerën e re, kohën e ndryshimit, personin përgjegjës, shpërndarjen aktuale të ciklit, sasinë e materialit, gjendjen e shërbimeve, ID-të e mostrës, rezultatet e matura, refuzimet dhe vendimin përfundimtar. Fotografitë janë të dobishme për vendndodhjen e formës dhe defektit, por ato nuk zëvendësojnë matjet. Nëse procesi kthehet në bazë, regjistrojeni edhe atë. Një provë e dështuar ende mund të parandalojë një ndryshim tjetër që të përsërisë të njëjtën ide.
08 / KapacitetiLlogaritni daljen nga pjesët e pranuara, jo lëvizjen e ciklit të thatë
Prodhimi i ciklit të thatë përshkruan lëvizjen e makinës pa ngarkesën e plotë të materialit, ftohjes dhe pranimit të pjesës. Është i dobishëm për të kontrolluar aftësinë e lëvizjes, por nuk është një premtim i prodhimit të shitjes. Një përllogaritje prodhimi duhet të përdorë pjesën reale, rrëshirën, mykun, numrin e kokës ose zgavrës, sistemin e ftohjes, pajisjet në rrjedhën e poshtme dhe metodën e pranimit. Kjo është arsyeja pse Kingle'sprocesi i informacionit të projektitkërkon madhësinë e produktit, peshën, materialin, trashësinë dhe kërkesat e prodhimit përpara se të rekomandojë një makinë.
Matni prodhimin e pranuar drejtpërdrejt mbi një dritare të prodhimit përfaqësues. Numëroni vetëm pjesët që kalojnë kriteret e përcaktuara të lëshimit dhe regjistroni veçmas ndalesat e planifikuara, ndalesat e paplanifikuara, humbjet e konfigurimit dhe refuzimet. Mos i fshehni brenda një faktori të vetëm të pashpjegueshëm efikasiteti. Nëse linja prodhon disa pjesë për ngjarje, rakordoni numërimin sipas stacionit, kokës ose zgavrës në mënyrë që një dalje e çaktivizuar të mos zhduket brenda totalit.
| Metrikë | Llogaritja ose vëzhgimi | Përdorni | Gabim i zakonshëm i raportimit |
|---|---|---|---|
| Cikli sekondash | Koha ndërmjet të njëjtës ngjarje nëpër cikle të qëndrueshme të përsëritura | Tregon ritmin dhe variacionin e ngjarjeve të makinës | Raportimi i ngjarjes më të shkurtër të vetme |
| Pjesë për ngjarje | Pjesët fizike të pranuara të lëshuara nga një ngjarje e plotë formuese | Lidh kokat, zgavrat dhe stacionet me volumin | Duke supozuar se çdo prizë po prodhon |
| Prodhimi teorik për orë | (3600 / sekonda ciklit) × pjesë për ngjarje | Planifikimi i krahasimit në kushte të pandërprera | Duke e quajtur rezultatin prodhim të garantuar |
| Prodhimi i pranuar për orë | Pjesët e pranuara / orët e vëzhguara të prodhimit | Tregon rezultatin e përdorshëm nga paketa e produktit të testuar | Numërimi i pastrimit, konfigurimit ose pjesëve të refuzuara |
| Ndrysho rezultatin | Prodhimi i pranuar pas minus prodhimit të pranuar më parë, në kushte të përshtatshme | Teston nëse modifikimi ka përmirësuar qëllimin e vërtetë | Krahasimi i produkteve, ndërrimeve ose shërbimeve të ndryshme |
Raportoni cilësinë krahas shpejtësisë. Përfshini rezultatet e peshës dhe murit, dimensionet kritike, rezultatin e testit funksional, numrin e mbetjeve ose mbajtjes, gjendjen e përdorimit dhe rishikimin e recetës. Një reduktim prej dy sekondash nuk ka asnjë kuptim të pavarur pa ciklin origjinal, numrin e pjesëve, rendimentin e pranuar dhe kushtet e provës. Prandaj, ky artikull nuk publikon një objektiv të përmirësimit në përqindje. Rezultati duhet të vijë nga të dhënat e linjës së blerësit.
Për një makinë ose kallëp të ri, përcaktoni metodën e daljes përpara provës. Kingle'sudhëzues testimi i pranimit të fabrikësshpjegon se si të lidhni drejtimin e matur me produktin, materialin, mykun dhe kushtet e përdorimit të saktë. Përdornilistë kontrolli për filliminpër të krijuar një gjendje të qëndrueshme përpara kohës, dheudhëzues ndërrimipër të mbajtur humbjen e konfigurimit të ndarë nga prodhimi i qëndrueshëm.
09 / LimitetNdaloni provën kur procesi humbet kontrollin
Ndaloni dhe rivendosni gjendjen e miratuar nëse një roje, kyçje, ndalesë emergjente ose kontroll i energjisë së rrezikshme nuk funksionon siç synohet. Ndaloni për lëvizje të papritura të makinës, rrezik përplasjeje, sjellje të pazakontë hidraulike ose pneumatike, komponentë të dëmtuar të presionit, mbinxehje elektrike, rrjedhje ose mosmarrëveshje midis reagimeve të shfaqura dhe pozicionit fizik. Puna në kohë cikli nuk autorizon kurrë funksionimin rreth një defekti.
Një pjesë e provave mund të ndalojë gjithashtu gjykimin. Vëzhgoni për një mur që nuk arrin më në pozicionin e duhur, mbyllje jo të plotë të mykut, blici në rritje, peshë të paqëndrueshme, mure të hollë kritikë, fryrje, detaje jo të plota, ngjitje, dëmtime të zbukurimit, shtrembërime, qafë ovale, funde lëkundëse, tkurrje ose dështim të testit funksional. Udhëzuesi i procesit të Formosa lidh disa nga këto simptoma me nxehtësinë e tepërt, ftohjen e pamjaftueshme, një cikël të shkurtër ose gjendje të kanalit të ftohjes. Përdorni simptomën për të rihapur diagnozën e saktë në vend që të shtoni kohë të gjerë ftohjeje pa gjetur shkakun.
Përshkallëzohet kur kufizimi kërkon një ndryshim të kanalit të kallëpit, modifikim të kallëpit ose goditjes, ndryshim të programit të kontrollit, ndryshim të bllokimit, punë të sistemit të presionit ose funksionim jashtë dritares së kualifikuar të rrëshirës dhe makinës. Përdorniudhëzues për mirëmbajtjen parandaluesepër gjetjet e pajisjeve të përsëritura. Një mekanizëm i konsumuar mund ta ngadalësojë ciklin, por një komandë më e shpejtë nuk do ta riparojë atë.
Përfundoni projektin me një bazë të lëshuar. Përditësoni recetën vetëm përmes procesit të miratimit të uzinës, bashkëngjitni mostrën dhe regjistrimin e matjeve dhe tregoni se cilin produkt, kallëp, rrëshirë dhe konfigurim makinerie mbulon rezultati. Mbani provat e refuzuara në regjistrin e ndryshimeve. Kur ndërrimi tjetër mund të riprodhojë ciklin e pranuar dhe të shpjegojë kufijtë e tij, përmirësimi është gati për prodhim normal.
10 / PërgjigjetPyetjet e bëra shpesh në lidhje me kohën e ciklit të derdhjes me fryrje
Çfarë e përcakton kohën e ciklit të formimit me fryrje me nxjerrje?
Koha e ciklit përcaktohet nga shtegu më i ngadalshëm i kërkuar përmes përgatitjes së parisonit ose goditjes, lëvizjes së mykut, fryrjes, ftohjes, shkarkimit, hapjes, marrjes dhe trajtimit në rrjedhën e poshtme. Gjeometria e produktit, shpërndarja e mureve, sjellja e rrëshirës, ftohja e mykut, arkitektura e makinës dhe kriteret e pjesëve të pranuara ndikojnë të gjitha në atë rrugë. Matni sekuencën aktuale dhe sinjalet e reagimit përpara se të vendosni se cili kohëmatës është përgjegjës.
A është ftohja gjithmonë pjesa më e gjatë e një cikli të formimit me fryrje?
Ftohja zë pjesën më të madhe të ciklit të formimit në shumë aplikime poliolefine, sipas udhëzuesit të formimit me goditje të LyondellBasell, por nuk është automatikisht kufizimi aktiv në çdo linjë. Dorëzimi i Parison, mbushja e akumulatorit, transferimi i mykut, pastrimi i robotit, prerja ose testimi mund të rregullojnë fillimin e ardhshëm. Një afat kohor tregon nëse reduktimi i ftohjes do të ndryshonte ciklin e plotë ose do ta nxirrte vetëm pjesën më të nxehtë.
Si mund të reduktohet koha e ftohjes pa shkaktuar shtrembërim?
Së pari verifikoni kushtet e furnizimit dhe kthimit të ftohësit, balancën e qarkut, pastërtinë e kanalit, modelin e temperaturës së mykut dhe vendndodhjen e nxehtë në pjesë. Krahasoni shpërndarjen në mur me vizatimin dhe procesin e miratuar. Ndryshoni një gjendje të dokumentuar, lejoni që procesi të stabilizohet dhe kontrolloni dimensionet dhe formën pas intervalit të kërkuar pas nxjerrjes. Nëse mbetet i njëjti rajon i nxehtë lokal, shpërndarja e mykut ose e murit mund të ketë nevojë për rishikim inxhinierik.
A e rrit gjithmonë rezultatin e derdhjes me fryrje një cikël më i shkurtër?
Jo. Prodhimi rritet vetëm kur cikli i ndryshuar është kufizimi i linjës dhe pranohen pjesët shtesë. Një ngjarje më e shpejtë e makinës mund të krijojë pjesë më të nxehta, më shumë refuzime, bllokime të robotëve, dëmtime të shkurtimit ose një numër të mbetur të testuesit. Krahasoni pjesët e pranuara për orë të vëzhguara sipas kushteve të produktit, materialit, mykut, përdorimit dhe cilësisë së njëjtë. Mbani lëvizjen e ciklit të thatë, rezultatin teorik dhe prodhimin e pranuar si shifra të veçanta.
Si ndikon programimi i parison në kohën e ciklit?
Programimi i Parison ndryshon ku materiali qëndron përgjatë produktit. Zonat e rënda të panevojshme mund të kërkojnë më shumë ftohje, ndërsa zonat tepër të holla mund të dështojnë në testet e produktit. Në makinat e vazhdueshme, profili i murit mund të sinkronizohet gjithashtu me kohën e ciklit, kështu që një ndryshim i kohës mund të zhvendosë vendosjen e profilit. Verifikoni vendndodhjet e mureve, peshën e pjesës dhe shtrirjen e profilit pas një ndryshimi cikli në vend që të supozoni se kurba e ruajtur mbetet e saktë.
Çfarë të dhënash duhet t'i dërgohen Kinggle për një problem në kohë cikli?
Dërgo modelin e makinës dhe versionin e kontrolluesit, vizatimin e produktit, ID-të e kallëpit dhe veglave, shkallën dhe grupin e rrëshirës, rishikimin e recetës, videon e ciklit të kapur nga një vend i sigurt, afatin kohor të ngjarjeve, historinë e alarmit, peshën e pjesës dhe hartën e murit, dimensionet kritike, fotot e defekteve, vëzhgimet e ajrit në hyrje të makinës dhe ujit ftohës, shkaqet e ndalimit në rrjedhën e poshtme dhe rezultati i pranuar gjatë një periudhe të caktuar. Kjo dëshmi ndihmon në ndarjen e ftohjes, veglave, kontrolleve, shërbimeve, materialeve dhe shkaqeve të balancës së linjës.

Diskutoni produktin dhe ciklin si një sistem i vetëm
Dërgoni vizatimin e pjesës aktuale, rrëshirën, kallëpin, konfigurimin e makinës, afatin kohor të ciklit aktual, vëzhgimet e shërbimeve dhe rezultatet e matura të cilësisë. Kinggle mund të rishikojë provat rreth makinës, veglave, kontrolleve dhe objektivit të prodhimit.
Dërgoni të dhënat tuaja të prodhimitBurimet e përdorura për këtë udhëzues
Manualët e strehuar në Kinggle mbështesin deklaratat në lidhje me kontrollet e dokumentuara dhe sekuencën e makinës. Udhëzuesit e prodhuesit të polimerit mbështesin marrëdhëniet e ftohjes dhe defektit. Burimet e OSHA janë përfshirë për kufirin e sigurisë së Shteteve të Bashkuara. Asnjë nga këto burime nuk siguron një objektiv cikli universal për çdo produkt ose makinë.
- Manuali i funksionimit të makinës automatike të derdhur me fryrje të organizuar nga Kinggle, aksesuar më 8 shtator 2026.
- Manuali i kontrolluesit të trashësisë së murit Moog DigiPack III Parison, MRJ06301, organizuar nga Kinggle, aksesuar më 8 shtator 2026.
- LyondellBasell, Një udhëzues për derdhjen me fryrje poliolefine, aksesuar më 8 shtator 2026.
- Formosa Plastics, Udhëzues i procesit të derdhjes me fryrje me nxjerrje polietileni, aksesuar më 8 shtator 2026.
- OSHA 29 CFR 1910.147, The Control of Hazardous Energy, aksesuar më 8 shtator 2026.
- OSHA 29 CFR 1910.212, Kërkesa të përgjithshme për të gjitha makinat, aksesuar më 8 shtator 2026.