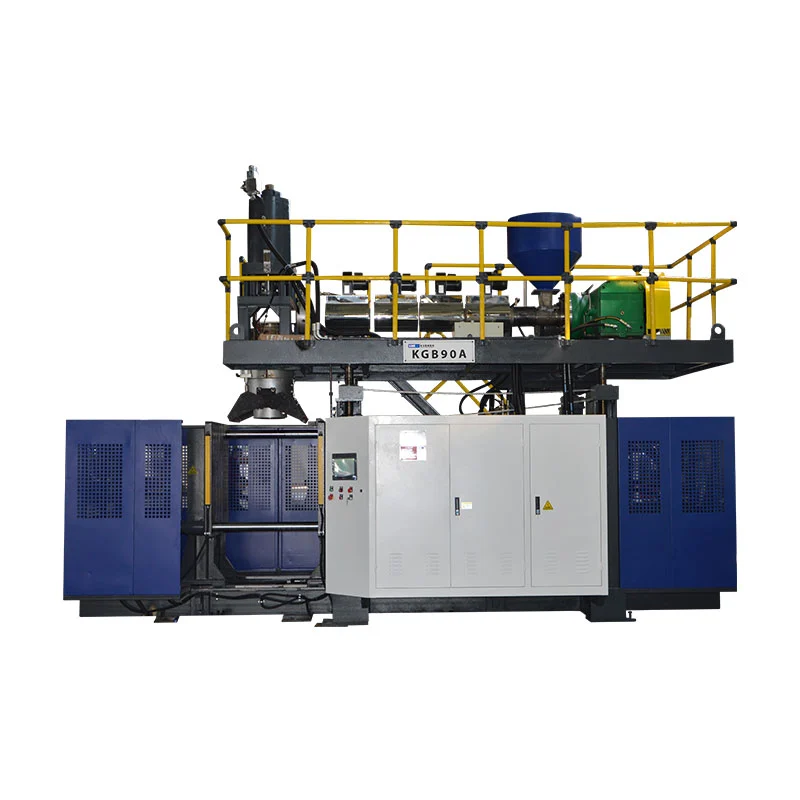
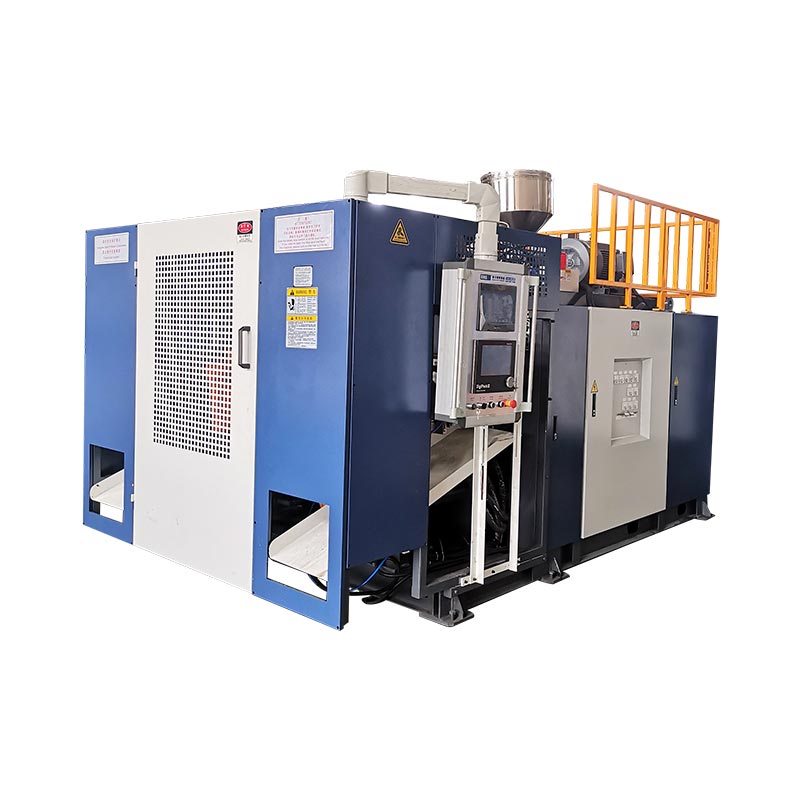
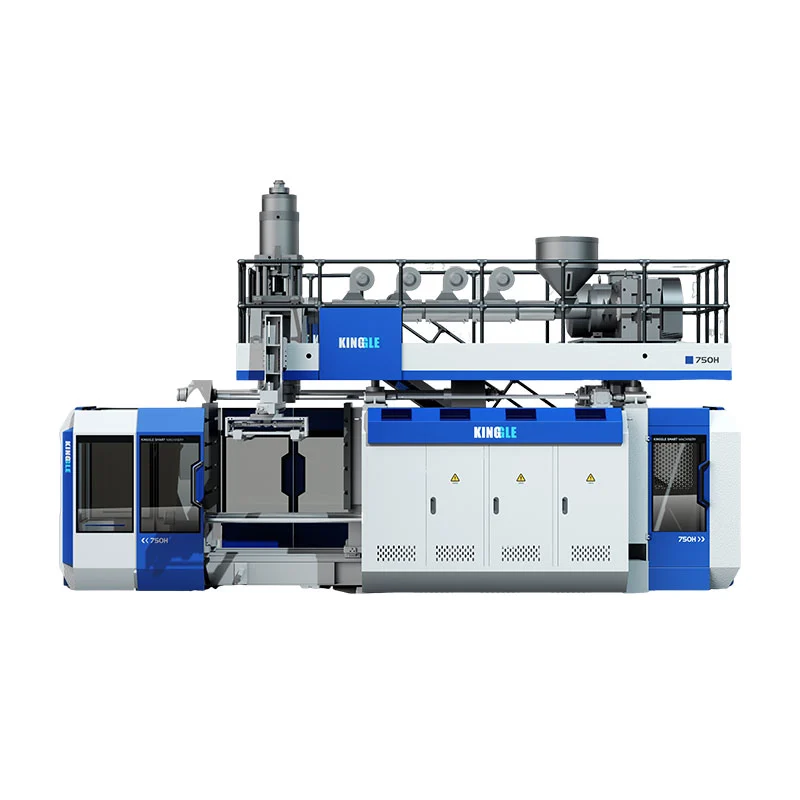
Llogaritni shkallën e prodhimit të makinës së derdhjes me fryrje duke pjesëtuar 3600 me intervalin midis ngjarjeve të prodhimit në sekonda, më pas duke shumëzuar me pjesët e prodhuara në çdo ngjarje. Për të vlerësuar pjesët e mira për ndërrim, aplikoni rendimentin e matur të cilësisë dhe orët aktuale të funksionimit dhe kontrolloni që pajisjet e nxjerrjes dhe të rrjedhës së poshtme mund të mbështesin rezultatin. Vetëm një specifikim i ciklit të thatë nuk përcakton prodhimin e shisheve të përfunduara.
Bazoni një vendim për kapacitetin në pjesët e pranuara gjatë periudhës së planifikuar të prodhimit, jo ciklin më të shpejtë në një fletë specifikimi. Për formimin me goditje me nxjerrje, llogaritja e prodhimit duhet të marrë parasysh shishen, veglat e punës dhe kërkesën për material. Vlerësimet e shtrirjes së PET nuk janë zëvendësim për ato kontrolle.
Si e llogaritni produktin e derdhjes me fryrje në orë?
Filloni me një ngjarje numërimi që një vëzhgues mund ta identifikojë. Për këtë udhëzues, një ngjarje dalëse është lëshimi i pjesëve të derdhura nga një kallëp operativ. Regjistroni intervalin mesatar midis këtyre ngjarjeve në të gjithë makinën, së bashku me numrin e pjesëve të lëshuara çdo herë.
Nëse dy pjesë largohen nga makina çdo 16 sekonda, llogaritja është 3600 ÷ 16 × 2 = 450 pjesë për orë pune. Kjo është një llogaritje ilustruese, jo një vlerësim i makinës Kinggle. Ai numëron pjesët e formuara përpara se të zbresë refuzimet dhe supozon se intervali i deklaruar mund të mbahet.
Përdorni formulën e duhur të kohës së ciklit
Koha e ciklit të prodhimit të një stacioni nuk është gjithmonë intervali midis daljeve nga makina e plotë. Në mënyrë të ngjashme, sekondat për pjesë nuk janë të njëjta sasi si sekondat për ngjarje formimi me dy pjesë. Shkruani njësinë pranë çdo hyrjeje përpara se ta futni në një fletëllogaritëse.
Për një periudhë të matur, ekuacioni ekuivalent i kohës së ciklit kalon në sekonda, pjesëtuar me numrin e ngjarjeve në dalje. Nëse ngjarjet prodhojnë sasi të ndryshme, përdorni metodën e numërimit të drejtpërdrejtë: pjesët totale të formuara të ndara sipas orëve të punës.Fjalori OEE i Vornegjithashtu përcakton shpejtësinë aktuale të ekzekutimit duke përdorur numërimin total dhe kohën e ekzekutimit.
Për të llogaritur kohën e ciklit nga një regjistrim, matni midis pikave që përputhen. Dhjetë vula kohore të njëpasnjëshme përmbajnë nëntë intervale, jo dhjetë. Për cikle të pabarabarta, ndani kohën totale të kaluar me numërimin aktual të intervalit në vend që të mesatarizoni një përzgjedhje të cikleve të shpejta.
Një hyrje bazë në Excel është=3600/A2*B2, ku A2 përmban sekonda për ngjarje dhe B2 përmban pjesë për ngjarje. Nëse formula juaj e llogaritjes së kohës së ciklit tashmë kthen sekonda për pjesë individuale, përdorni=3600/A2. Shumëzimi i këtij rezultati me numrin e zgavrave do t'i numëronte ato zgavra dy herë.
Emërtoni rezultatin sipas të dhënave të tij. Një interval ideal jep një normë ideale. Një interval i matur përfaqësues jep një shpejtësi të vrojtuar. Asnjëra nuk përfshin automatikisht ndërrime ose ndalesa të plota të ndërrimit. Mbajeni dallimin të dukshëm kur transferoni rezultatin në një kuotim ose orar prodhimi.
Numëroni stacionet, kokat dhe zgavrat pa numërim të dyfishtë
Një stacion, një prizë dhe një zgavër myku përshkruajnë pjesë të ndryshme të aranzhimit të prodhimit. Kingle'sudhëzues me shumë kokë kundrejt shumë zgavëri ndan ato: daljet formojnë parsonë, zgavrat formojnë pjesë dhe stacionet janë pozicionet e kallëpit dhe kapësit. Numrat e tyre nuk janë shumëzues të këmbyeshëm.
Imagjinoni dy stacione, secili që prodhon dy pjesë për lëshim. Stacioni A lëshohet në 0 dhe 32 sekonda; stacioni B lëshohet në 16 dhe 48 sekonda. Çdo stacion përsëritet çdo 32 sekonda, por makina e plotë lëshon një palë çdo 16 sekonda. Koha e mëposhtme është shpikur vetëm për të shpjeguar llogaritjen.
| Baza e numërimit | Llogaritja | Prodhimi bruto |
|---|---|---|
| Makinë e kompletuar | 3600 ÷ 16 sekonda × 2 pjesë | 450 pjesë/h |
| Totalet e stacioneve të veçanta | 3600 ÷ 32 sekonda × 2 pjesë × 2 stacione | 450 pjesë/h |
| Numërimi i dyfishtë i gabuar | 3600 ÷ 16 sekonda × 2 pjesë × 2 stacione | 900 pjesë/h, gabim |
Llogaritja e fundit numëron dy herë stacionin e dytë. Kontributi i tij është përfshirë tashmë në intervalin 16 sekondash të të gjithë makinës. Në një regjistrim real të kohës, etiketoni çdo ngjarje me stacionin e saj në mënyrë që një person tjetër të mund të rindërtojë llogaritjen.
Mos supozoni se shtimi i një stacioni të dytë ruan të njëjtën kohë nën ngarkesë. Marrëveshja e propozuar ende ka nevojë për kapacitet të mjaftueshëm të shpërndarjes, ftohjes dhe trajtimit të materialit. Krahasoni orarin aktual të funksionimit, jo vetëm numrin e stacioneve. Kingle'sKrahasimi me një dhe me dy stacioneofron kontekstin përkatës të konfigurimit.
Numëroni edhe pozicionet aktive. Nëse një zgavër është qëllimisht jashtë shërbimit, prania e saj nominale në kallëp nuk krijon rezultat. Nëse prodhon një shishe me defekt, ajo shishe i përket numrit bruto dhe numrit të refuzimeve. Reduktimi i hyrjes së zgavrës dhe zbritja përsëri e së njëjtës shishe të refuzuar do të nënvlerësonte prodhimin.
Për një rregullim të përzier, llogarisni secilën rrjedhë veç e veç dhe shtoni rezultatet. Një mesatare e përbashkët është e dobishme vetëm kur numri i ngjarjeve dhe numri i pjesëve përfaqësojnë të njëjtën periudhë vëzhgimi. Kjo ka rëndësi kur një stacion ndalon ndërsa tjetri vazhdon, ose kur dy kallëpet prodhojnë pjesë të ndryshme.
Kthejeni prodhimin e orëve të punës në pjesë të mira për ndërrim
Një blerës që planifikon dërgesat ka nevojë për një numër të ndryshëm nga një operator që kontrollon shpejtësinë e makinës. Filloni me të gjithë ndërrimin, identifikoni kohën kur prodhimi nuk është planifikuar dhe më pas regjistroni ndalesat gjatë periudhës së mbetur të planifikuar të prodhimit. Tregoni atë kufi kohor përpara se të citoni një ndryshim total.
Shtrirja publike eISO 22400-2:2014përshkruan prodhimin e KPI-ve përmes formulave të tyre, elementëve përbërës, sjelljes kohore dhe njësive. Është një referencë e dobishme për matje të disiplinuar. Ky artikull përdor përkufizimet praktike më poshtë; ai nuk pretendon se një makinë ose provë është e çertifikuar sipas atij standardi.
NënKorniza Vorne OEE, ndryshimet brenda prodhimit të planifikuar janë humbje të disponueshmërisë. Ata nuk zhduken thjesht sepse ishin planifikuar. Koha pa asnjë qëllim për të prodhuar, si p.sh. një pushim i përjashtuar i vaktit, ka një rol tjetër. Përcaktoni trajtimin përpara provës në vend që ta ndryshoni atë për të përmirësuar përqindjen përfundimtare.
Rendimenti cilësor këtu nënkupton pjesët e pranuara të ndara me pjesët totale të formuara, me të dyja llogaritjet e marra në të njëjtën periudhë dhe kufirin e procesit. Nëse pranimi ndodh pas testimit të rrjedhjeve, puna e papërfunduar në pritje të atij testi nuk është konfirmuar ende rezultat i mirë. Dokumentoni çdo punë fillestare ose përfundimi në vazhdim.
Kur të përdoret një llogaritje OEE
Kur filloni nga një normë ideale, merrni parasysh disponueshmërinë, humbjen e shpejtësisë dhe cilësinë.Udhëzuesi i llogaritjes së Vornejep marrëdhëniet e mëposhtme. Shkalla ideale duhet të përshkruajë të njëjtin produkt dhe konfigurim aktiv si prodhimi i numëruar.
| Faktori | Llogaritja |
|---|---|
| Disponueshmëria | Koha e funksionimit ÷ koha e planifikuar e prodhimit |
| Performanca | Shkalla e vrapimit bruto e vëzhguar ÷ shkalla ideale e vrapimit bruto |
| Cilësia | Numri i mirë i kalimit të parë ÷ numërimi total |
| OEE | Disponueshmëria × performanca × cilësia |
Prandaj, prodhimi i mirë mund të llogaritet si normë ideale × orët e planifikuara të prodhimit × OEE. Përdorni thyesa, jo përqindje të plota, në atë shumëzim. Një OEE prej 78.4% hyn në formulë si 0.784.
Zgjidhni ose itinerarin me normë ideale ose itinerarin me normë të vëzhguar. Një normë vrapimi e vëzhguar tashmë pasqyron shpejtësinë e arritur gjatë asaj periudhe vrapimi. Shumëzimi i tij me një faktor tjetër të performancës për të njëjtën humbje shpejtësie do ta zbriste humbjen dy herë. Po kështu, një shifër e matur e pjesëve të mira për ndërrim përfshin tashmë ndalesat dhe refuzimet brenda atij ndërrimi; mos aplikoni një zbritje të dytë totale të efikasitetit për të përshkruar të njëjtën zhvendosje.
Kontrolloni nëse ekstruderi mund të mbështesë daljen e synuar
Një vlerësim i prodhimit krijon gjithashtu një kërkesë materiale. Përdorni masën bruto të përpunuar për secilën pjesë të derdhur, jo vetëm peshën e enës së përfunduar. Për këtë llogaritje, masa bruto përfshin materialin që bëhet enë dhe veshjet e lidhura me të, të shpërndara në mënyrë konsistente nëpër pjesët e prodhuara.
Supozoni se rregullimi hipotetik 450 pjesë/h përpunon 90 g për pjesë të derdhur. Kërkesa e tij e punës është 450 × 90 ÷ 1000 = 40,5 kg/h. Nëse shishja e përfunduar peshon 70 g, përdorimi vetëm i peshës së saj neto do të prodhonte një shifër më të ulët prej 31,5 kg/orë. Të dy numrat rrjedhin nga supozime ilustruese, jo nga një projekt i matur i shisheve.
Diferenca prej 9 kg/h është materiali i supozuar i lidhur me prerjen. Rikuperimi i tij përfundimtar nuk heq kërkesën origjinale të përpunimit. Mbani një llogaritje të veçantë për rrëshirën e blerë, materialin e rikuperuar dhe asgjësimin; llogaritja e ngarkesës së ekstruderit ka të bëjë me materialin që kalon nëpër proces.
Kingle'sudhëzues për paraqitjen e kokësgjithashtu lidh masën e ngjarjes me kapacitetin e disponueshëm të nxjerrjes. Shtimi i zgavrave mund të rrisë pjesë për ngjarje, por gjithashtu rrit masën e kërkuar për atë ngjarje. Një numër më i madh i zgavrës nominale nuk mund të zgjidhë në vetvete një kufi të furnizimit me material.
Krahasoni kërkesën aktuale me një referencë të xhiros që zbatohet për materialin dhe konfigurimin e propozuar. Mos e zvogëloni kërkesën duke e mesatarizuar atë gjatë një pushimi dreke ose mbylljeje. Makina duhet të mbështesë normën e materialit gjatë prodhimit, edhe nëse shkalla mesatare e zhvendosjes është më e ulët.
Ekziston një tavan paraprak i materialit kg/h i ndarë me kg bruto për pjesë. Është vetëm një llogaritje e shqyrtimit. Nuk përcakton kohën e ftohjes, shpërndarjen e pranueshme të murit, stabilitetin e dimensioneve ose prodhimin e pajisjeve të shkurtimit dhe inspektimit. Ata kërkojnë kontrollet e tyre.
Për rishikimin fillestar, vendosni kapacitetet e formimit, nxjerrjes dhe rrjedhës së poshtme në njësi të pajtueshme dhe krahasoni ato. Norma më e vogël e mbështetur identifikon një kufizim kandidat, jo një garanci automatike të prodhimit. Përfshini buferat dhe ndërprerjet e ndërmjetme kur planifikoni një linjë të plotë, më pas verifikoni marrëveshjen e propozuar me produktin e synuar.
Shembull i punuar: nga koha e ciklit në një plan prodhimi me ndërrim
Shembulli i mëposhtëm i punuar përdor hyrjet hipotetike për një rregullim formimi me goditje me nxjerrje. Nuk është një vlerësim i performancës KGB2L. Mbani të njëjtat supozime të kohës, numërimit të pjesëve dhe cilësisë gjatë gjithë llogaritjes, në mënyrë që shkalla e funksionimit, totali i zhvendosjes dhe kërkesa për materiale të mund të kontrollohen me njëra-tjetrën.
Supozoni se një ndërrim tetë-orësh përmban një pushim 30-minutësh kur prodhimi nuk është planifikuar. 30 minuta të tjera ndalesa ndodhin gjatë prodhimit të planifikuar. Koha e mbetur e funksionimit është shtatë orë. Gjatë asaj kohe funksionimi, dy pjesë largohen nga makina çdo 16 sekonda mesatarisht dhe 96% e kalojnë inspektimin pa ripunim.
| Hapi | Llogaritja | Rezultati |
|---|---|---|
| Prodhimi i planifikuar | 8 orë minus 0,5 orë pushim të përjashtuar | 7.5 orë |
| Koha e vrapimit | 7,5 orë minus 0,5 orë ndalesa të regjistruara | 7 h |
| Norma bruto e drejtimit | 3600 ÷ 16 × 2 | 450 pjesë/h |
| Totali i pjesëve të derdhura | 450 × 7 | 3150 pjesë |
| Pjesë të mira të kalimit të parë | 3150 × 0,96 | 3024 pjesë/ndërrim |
| Prodhim i mirë për orë të planifikuar | 3,024 ÷ 7.5 | 403.2 pjesë/h |
| Prodhim i mirë për orë orë | 3,024 ÷ 8 | 378 pjesë/h |
| Kërkesa aktuale për materiale | 450 × 90 g ÷ 1000 | 40.5 kg/orë |
Vini re se 450, 403.2 dhe 378 mund të përshkruajnë të njëjtin skenar. Ata u përgjigjen pyetjeve të ndryshme. E para ka të bëjë me prodhimin bruto gjatë funksionimit. Spread-i i dytë pranoi prodhimin gjatë kohës së planifikuar të prodhimit. E treta e përhap atë në të gjithë turnin. Një raport që heq emëruesin lë hapësirë për një krahasim mashtrues.
Kontrolloni rezultatin me OEE
Vetëm për këtë shembull, supozoni një interval ngjarje ideale prej 14 sekondash me dy pjesë për ngjarje. Kjo është një normë ideale prej rreth 514.286 pjesë/h. Disponueshmëria është 7 ÷ 7.5; performanca është 450 ÷ 514.286; cilësia është 0.96. Produkti i tyre është 0,784, ose 78,4% OEE.
Aplikimi iMetoda e llogaritjes Vorne OEE, 514,286 × 7,5 × 0,784 kthen afërsisht 3,024 pjesë të mira. Rrumbullakimi i vogël i shfaqur nuk e ndryshon rezultatin themelor. Intervali ideal prej 14 sekondash është një supozim shembull, jo një vlerë katalogu e ciklit të thatë.
Për një renditje ilustruese prej 12,000 pjesësh të pranuara, 12,000 ÷ 3,024 jep rreth 3,97 ndërrime të tilla. Katër ndërrime sigurojnë 12,096 pjesë të llogaritura sipas këtyre supozimeve, përpara humbjeve shtesë specifike për porosinë. Ky është një skenar planifikimi, jo një angazhim i dorëzimit ose një arsye për të anashkaluar vërtetimin e fillimit.
Nëse ndalesat e regjistruara rriten nga 30 në 60 minuta, koha e funksionimit bie në 6.5 orë. Me supozime të tjera të pandryshuara, prodhimi bëhet 450 × 6,5 × 0,96 = 2,808 pjesë të mira. Më pas, rendi i kalon katër ndërrime. Ky krahasim tregon pse një ndryshim i vogël në kohën e disponueshme të funksionimit mund të ndikojë në planifikimin pa ndonjë ndryshim në ciklin e formimit.
Provoni llogaritjen tuaj të shkallës së prodhimit
Parazgjedhjet riprodhojnë shembullin hipotetik. Futni një interval mesatar të vëzhguar gjatë kohës së funksionimit, jo një vlerësim të ciklit të thatë. Mos e shumëzoni përsëri me stacione nëse intervali tashmë mbulon të gjithë makinën. Të dhënat qëndrojnë në këtë faqe.
- Pjesë bruto për orë vrapimi
- 450
- Pjesë të vlerësuara të mira për ndërrim
- 3024
- Pjesë të mira për orë të planifikuar
- 403.2
- Kërkesa materiale gjatë funksionimit
- 40.5 kg/orë
Rezultatet janë vlerësime, jo rezultat i garantuar. Numërimi i pjesëve dhjetore shpreh një mesatare të pritur. Ky kalkulator nuk modelon ruajtjen e buferit, porosinë e nisjes, numërimin e kaviteteve të ndryshueshme ose një modalitet të veçantë OEE me normë ideale. Nëse skriptet janë të çaktivizuara, rezultatet e shfaqura mbeten shembulli i paracaktuar.
Çfarë ju tregojnë specifikimet KGB2L të Kinggle për kapacitetin
TëMakinë formimi me goditje me një stacion KGB2L 2Ljep një shembull konkret se si lexohet një fletë specifikimi. Vlerat e tij të publikuara përshkruajnë disa kufij të ndryshëm. Vëllimi i kontejnerit, prodhimi i ciklit të thatë, xhiroja e materialit dhe dimensionet e kallëpit i përgjigjen secila pyetjeve të ndryshme të përzgjedhjes.

| Parametri i publikuar | Vlera | Pyetje që ndihmon në përgjigjen |
|---|---|---|
| Kapaciteti maksimal i kontejnerit | 2 L | A është produkti i propozuar brenda kategorisë së vëllimit të deklaruar? |
| Prodhimi (cikli i thatë) | 600 PC/HR | Çfarë referencë të ciklit të thatë thotë katalogu? |
| Kapaciteti i shkrirjes HDPE | 30 kg/orë | Cila referencë e normës së materialit është e disponueshme për shqyrtimin paraprak? |
| Diametri i vidës | 50 mm | Cila platformë ekstrudimi po diskutohet? |
| Madhësia maksimale e kallëpit, W × H | 360 × 380 mm | Çfarë zarfi të botuar të kallëpit duhet të marrë parasysh rishikimi i veglave? |
| Distanca qendrore me dy koka | 130 mm | Cila referencë e ndarjes ka nevojë për krahasim me paraqitjen e propozuar? |
Fusha e ciklit të thatë nuk është një raport prove për një shishe specifike 2 L. Mos e rietiketoni 600 PC/HR si 600 kontejnerë të pranuar në orë. Ende duhet të përcaktohen rrëshira e produktit, pesha, rregullimi i zgavrës, kërkesat për ftohje dhe kriteret e pranimit.
Përdorni referencën HDPE 30 kg/h për një kontroll të veçantë të masës. Në shembullin e punuar, supozohet se 90 g masë bruto për pjesë, pjesëtimi 30 me 0,09 jep rreth 333,3 pjesë të derdhura/orë si një tavan mbulimi vetëm me material. 450 pjesë/orë e shembullit do të kërkonin 40,5 kg/orë, mbi atë referencë të publikuar.
Kjo llogaritje nuk premton 333.3 pjesë/h nga KGB2L. Ai tregon se masa e shembullit dhe shkalla e synuar nuk mund të justifikohen duke përdorur referencën e listuar 30 kg/h. Një rishikim projekti do të kishte nevojë për një konfigurim të ndryshëm të mbështetur, supozime të rishikuara të produktit ose një objektiv tjetër produkti.
As ndarja me dy koka nuk provon se çdo dy shishe do të përshtaten. Kontrolloni vizatimin aktual të kallëpit kundrejt zarfit të publikuar dhe rregullimit të plotë të veglave. Për produkte më të mëdha ose më të gjera, numri i kaviteteve të përdorshme duhet të ndjekë vizatimin dhe jo një shumëzues të preferuar të daljes.
Kur kërkoni një rekomandim, dërgoni së bashku vizatimin, klasën e materialit, vlerësimet e peshës neto dhe bruto, produktin e pranuar të kërkuar dhe modelin e ndërrimit të synuar. Kjo i lejon furnizuesit të kontrollojë supozimet e kapacitetit kundrejt harduerit të propozuar në vend që t'i përgjigjet një pyetjeje të izoluar rreth shisheve në orë.
Verifikoni daljen përpara se të angazhoheni për një makinë
Bëjeni produktin e pranuar bazën e marrëveshjes së kapacitetit. Shishet që largohen nga myku dhe shishet e pastruara për paketim janë të ndryshme. Përpara testimit, specifikoni pikën e inspektimit dhe kërkesat që një shishe duhet të plotësojë për të futur totalin e pranuar. Përndryshe, prova mund të përmbushë objektivin e saj të formimit duke e lënë të pazgjidhur kërkesën e dorëzimit.
Për KGB2L, mbajeni shifrën e publikuar të ciklit të thatë 600 PC/HR të ndarë nga angazhimi i prodhimit të shisheve. Konfirmoni materialin, peshën e shisheve, zgavrat aktive dhe kërkesat e pranimit përpara se të bini dakord për kapacitetin e prodhimit. Vetëm një shifër e ciklit të thatë është e pamjaftueshme për një orar të dorëzimit të shisheve.
Kur një provë humbet objektivin e tij, diagnostikoni mungesën përpara se të rritni shpejtësinë. Regjistroni veçmas intervalet e daljes, ndalesat dhe pjesët e refuzuara. Kontrolloni për kohën e pritjes në dorëzimin e parisonit, kohën e ftohjes brenda kallëpit dhe radhët përpara prerjes ose testimit të rrjedhjes. Këto vëzhgime dallojnë një kufizim formimi nga një kufizim në rrjedhën e poshtme.
Vlerësoni një rregullim në një kohë dhe ruani të dhënat para dhe pas. Gjykojeni ndryshimin sipas rezultatit të pranuar gjatë periudhave të krahasueshme të vëzhgimit, jo vetëm nga një cikël më i shkurtër i shfaqur. Regjistroni kushtet e materialit dhe mjeteve krahas rezultatit. Nëse numri rritet, por më shumë shishe dështojnë në inspektimin, rregullimi nuk e ka përmirësuar domosdoshmërisht kapacitetin e përdorshëm.
Mbani një shënim që një person tjetër mund të kontrollojë
- Identifikoni rishikimin e vizatimit, shkallën e rrëshirës, përzierjen e materialit, peshën e synuar dhe rregullimin e zgavrës.
- Bini dakord për kontrollet e pranimit dhe pozicionin ku do të numërohen pjesët e mira.
- Regjistroni oraret e fillimit dhe mbarimit, përjashtimet e planifikuara, ndalesat e prodhimit dhe arsyet e tyre.
- Regjistroni pjesët totale të derdhura, pjesët e pranuara në kalimin e parë dhe refuzimet pa numëruar dy herë pjesët e ripunuara.
- Krahasoni normën e vëzhguar, kërkesën bruto në masë dhe prodhimin në rrjedhën e poshtme gjatë periudhave që përputhen.
- Mbani parametrat e dakorduar, vëzhgimet dhe kufizimet e pazgjidhura me raportin e provës.
Përcaktoni se çfarë ndodh në fillim dhe në fund të dritares së matjes. Një vëzhgim i shkurtër i bërë pas ngrohjes i përgjigjet një pyetjeje të ndryshme nga një porosi e tërë që përfshin fillimin dhe ndryshimin e mykut. Të dyja mund të jenë të dobishme, por vetëm kur raporti identifikon atë që ishte përjashtuar.
PërdorniUdhëzuesi i provës së pranimit të makinës së derdhur me fryrjepër të zhvilluar rekordin më të gjerë të inspektimit. Një llogaritje e prodhimit mbështet pranimin; ai nuk zëvendëson inspektimin e produktit, kontrollet e pajisjeve ose marrëveshjen e blerjes.
| Fusha e regjistrimit | Çfarë për të hyrë |
|---|---|
| Produkti dhe konfigurimi | Rishikimi i vizatimit, materiali, pesha, zgavrat dhe stacionet aktive |
| Kufiri i matjes | Fillimi/mbarimi i orës, koha e planifikuar, koha e funksionimit dhe vendndodhja e numërimit |
| numëron | Pjesë totale të derdhura, të mira të kalimit të parë, të refuzuara dhe të papërfunduara |
| Kushtet | Cilësimet e regjistruara, kushtet e ftohjes dhe ajrit, personeli dhe pajisjet ndihmëse |
| Rezultati | Pjesë të mira për orë ose ndërrim të deklaruar, kufizime dhe ndjekje e dakorduar |
Diskutoni një vlerësim të kapacitetit specifik të produktit me Kingngle
Kërkoni një vlerësim të prodhimit të lidhur me vizatimin e produktit dhe konfigurimin e propozuar të makinës. Propozimi me shkrim duhet të tregojë se ku numërohen pjesët e pranuara, sa kohë zgjat matja dhe cilat kushte të prodhimit zbatohen. Pa këto detaje, shifra e shisheve në orë nuk është një bazë e shëndoshë për të krahasuar ofertat e pajisjeve.
Dërgoni vizatimin tuaj të shisheve ose detajet e mostrës, klasën e materialit, prodhimin e mirë të kërkuar dhe orarin e ndërrimitFaqja zyrtare e kontaktit të Kingle. Aty ku një vlerë është ende një vlerësim, etiketojeni atë në mënyrë që rishikimi tjetër ta zgjidhë atë.
Ningbo Kingngle Machinery Co., Ltd.
Email:sales@kinggle.com
Telefoni:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, Kinë. Detajet e kontaktit janë kontrolluar në faqen zyrtare të kontaktit.
Pyetjet e bëra shpesh
Sa shishe mund të prodhojë një makinë formimi me fryrje në orë?
Nuk ka asnjë shifër të vetme të prodhimit për çdo makinë dhe shishe. Ndani 3600 me intervalin e prodhimit të të gjithë makinës në sekonda, më pas shumëzoni me pjesët e formuara për ngjarje. Aplikoni rendimentin e cilësisë së kalimit të parë për rezultat të mirë gjatë kohës së funksionimit. Për planifikimin e ndërrimit, përfshini gjithashtu ndalesat e regjistruara dhe konfirmoni kapacitetin material dhe në rrjedhën e poshtme.
A dyfishon gjithmonë prodhimin një makinë me dy stacione?
Jo. Dy stacione nuk përcaktojnë shkallën e prodhimit pa kohën dhe konfigurimin e tyre aktual. Nëse intervali i matur në të gjithë makinën tashmë përfshin lëshime të alternuara nga të dy stacionet, mos e shumëzoni përsëri me dy. Krahasoni kohën e secilit stacion, zgavrat aktive dhe kërkesën për materiale përpara se të vlerësoni prodhimin e kombinuar.
A është prodhimi i ciklit të thatë i njëjtë me prodhimin e produktit të përfunduar?
Jo. Një fushë katalogu e etiketuar me ciklin e tharjes nuk përcakton prodhimin e pranuar të një kontejneri të specifikuar. Faqja KGB2L e Kingle liston 600 PC/HR nën atë etiketë. Një pretendim i prodhimit specifik për shishe ka nevojë për materialin, veglat, peshën, kushtet e funksionimit dhe kriteret e inspektimit, së bashku me një periudhë matjeje të përcaktuar.
Si ndikon pesha e kontejnerit në kapacitetin e prodhimit?
Pesha ndikon në materialin e nevojshëm në një shkallë të caktuar prodhimi. Për shqyrtimin e nxjerrjes, përdorni masën bruto të përpunuar për pjesë të derdhur, duke përfshirë veshjen e saj të caktuar, në vend të peshës së shishes së përfunduar. Ndani xhiron e disponueshme të materialit me atë masë bruto për një tavan paraprak. Vetëm kjo llogaritje nuk krijon një cikël formimi të arritshëm ose rezultat të pranuar.
Çfarë informacioni nevojitet për një vlerësim të saktë të prodhimit?
Siguroni vizatimin e produktit, shkallën e materialit, peshat neto dhe bruto, rregullimin e zgavrës dhe stacionit, objektivin e prodhimit të pranuar dhe orarin e ndërrimit. Përfshini kontrollet e pranimit dhe pajisjet në rrjedhën e poshtme. Nëse ekzistojnë të dhënat e provave, jepni numërimin total, numërimin e mirë, kohën dhe arsyet e ndalimit. Mbani vlerat e supozuara të ndara nga rezultatet e matura në mënyrë që furnizuesi të mund të identifikojë boshllëqet e mbetura të provave.
Përpara se të bëni një porosi, bini dakord me shkrim për produktin e pranuar, kushtet e provës dhe metodën e numërimit. Përdorni rekordin e prodhimit që rezulton si bazë për orarin e dorëzimit.