Një myk fryrës nuk është vetëm forma negative e një shishe. Ai duhet të kapë dhe vulos një parzmore të nxehtë, të lëshojë ajrin e bllokuar, të heqë nxehtësinë, të krijojë qafën dhe bazën, të derdhë blicin, të vendosë kapësen dhe të lëshojë pjesën - në ritmin e kërkuar të prodhimit.

Gjuha e kërkimit mund ta errësojë këtë fushë. Blerësit përdorinmyk fryrje, myk fryrje, myk shishe, kallëp për shishe plastike, Përgatitja EBMdhemyk fryrje ekstrudimipër mjetet përkatëse. Koka e kallëpit është e ndryshme: ajo formon parison para mbylljes së kallëpit. Një citat duhet të listojë veglat e veglave me kokë dhe kallëpin e fryrjes si artikuj të veçantë.
Ky udhëzues përqendrohet në formimin me ekstrudion dhe jo në veglat e paraformës me injektim ose me fryrje. Ai gjithashtu ndan të dhënat e publikuara të zarfeve të makinës nga garancitë e projektit. Asnjë dimension universal i kapjes, ventilimit ose ftohjes nuk është i përshtatshëm për çdo rrëshirë dhe pjesë.
Një kallëp fryrjeje prodhimi ka shtatë punë të lidhura
Zgavra i jep pjesës formën e saj të jashtme, por riprodhimi i formës është vetëm puna e parë. Mjeti duhet të kryejë së bashku funksionet e mëposhtme:
- Gjeni parison.Forma e hapur duhet të marrë tubin e nxehtë pa e zvarritur, palosur ose humbur një zonë majë.
- Mbyllni dhe saldoni atë.Rajonet e mbylljes mbyllin parzinën dhe menaxhojnë materialin e zhvendosur në qafë, bisht, dorezë ose zona të tjera të ndezjes.
- Lëreni ajrin e bllokuar të shpëtojë.Kanalet sigurojnë një rrugë për ajrin midis sipërfaqes së zgavrës në zgjerim dhe sipërfaqes së zgavrës.
- Transferoni nxehtësinë.Qarqet e ftohjes heqin nxehtësinë me ekuilibër të mjaftueshëm për të lëshuar një pjesë të qëndrueshme në një kohë të përsëritshme.
- Krijo ndërfaqe.Futjet e qafës, detajet e kalibrimit, veçoritë e goditjes ose goditjes së poshtme duhet të përputhen me mbylljen e kontejnerit dhe makinën.
- Lëshojeni dhe përfundoni pjesën.Drafti, futjet, lëvizja e hapjes dhe strategjia e ndezjes përcaktojnë nëse pjesa mund të largohet pastër nga kallëpi.
- Përshtateni dhe mbijetoni makinën.Asambleja e plotë duhet të përshtatet me pllakën, hapjen, trashësinë dhe rregullimin e montimit ndërsa kryen cikle të përsëritura shtrëngimi dhe termike.
Një ndryshim i bërë për një punë mund të ndikojë në një tjetër. Një xhep më i thellë blici mund të ndryshojë përqendrimin e nxehtësisë rreth saldimit. Një zgavër e lëmuar mund të riprodhojë pamjen ndryshe, duke ndryshuar gjithashtu mënyrën se si udhëton ajri i bllokuar. Një futje e madhe lëvizëse mund të zgjidhë një prerje, por konsumon hapësirën e ftohjes dhe hapjes. Rishikoni vendimet në nivel sistemi.
Anatomia e mykut të fryrjes: termat për të vendosur në vizatim
Pamja konceptuale e mëposhtme identifikon ndërfaqet që një blerës duhet të presë të diskutojë. Nuk është një printim veglash dhe nuk përmban dimensione prodhuese.
Sipërfaqja e zgavrës formon njërën anë të pjesës. Futjet mund të përcaktojnë zonën e qafës, dorezës ose veshjes.
Ndodhet në kufirin mbyllës ku është vulosur parison.
Zgavra e kundërt takohet në rrafshin ndarës. Mbyllja e përsëritshme e kontrollit të shtrirjes dhe montimit.
Rrugët e ventilimit e çojnë ajrin e bllokuar larg zonave të zgjedhura të zgavrës.
| Veçori | Funksioni | Dëshmi për të miratuar |
|---|---|---|
| Sipërfaqja e zgavrës | Përcakton gjeometrinë e jashtme, strukturën, shenjat dhe ftohjen e kontaktit lokal | Modeli i pjesës përfundimtare, baza e tkurrjes, hapja e sipërfaqes dhe dimensionet kritike |
| Linja e ndarjes | Kufiri ku takohen gjysmat e mykut | Vendndodhja e dukshme e tegelit, skica, aksesi i ndezjes dhe efekti në sipërfaqet funksionale |
| Tokë me majë / ngjeshje | Kompreson dhe vulos materialin parison ndërsa kontrollon linjën e saldimit dhe thyerjes | Detajet e veglave të veglave specifike për materialin dhe testi i miratuar i saldimit/hardimit |
| Xhep blici ose lehtësim | Merr material të zhvendosur përtej zonës së majë | Vlerësimi i parison bruto, gjeometria e blicit dhe rruga e ndezjes |
| Ventilimet | Lëshoni ajrin e bllokuar jashtë zonës së zgjerimit | Harta e vendndodhjes, shenjat e lejuara të dëshmitarëve dhe pastrimi |
| Qarqet e ftohjes | Hiqni nxehtësinë dhe kontrolloni shpërndarjen e temperaturës | Vizatimi i kanalit, identifikimi i qarkut, drejtimi i rrjedhës dhe ndërfaqja e shërbimeve |
| Ndërfaqja e qafës dhe goditjes | Formon ose kalibron fundin dhe fut ajrin që fryn | Vizatimi i mbylljes, koncepti i gjilpërës/fryrjes së poshtme dhe shtimi i rregullimit |
| Montimi dhe shtrirja | Lidheni kallëpin me pllakën dhe ruani mbylljen e përsëritshme | Vizatimi i ndërfaqes së makinës, masa, qendra e gravitetit, lidhësit dhe pikat e ngritjes |
Filloni me pjesën dhe testet e saj - jo një zgavër të përgjithshme
Prodhuesi i mykut ka nevojë për më shumë se litra nominale. Një kanaçe me kapak 5 litrash, një shishe e rrumbullakët 5 litra dhe një pjesë teknike me dy mure mund të kërkojnë linja të ndryshme ndarëse, diametra të parzmores, paraqitjet e blicit dhe sekuencat e heqjes.
Harta ku duhet të shtrihet parison
Parison nuk e mbush zgavrën si shkrirja e derdhur me injeksion që rrjedh nën presion të lartë. Zgjerohet dhe shtrihet drejt murit të zgavrës. Vizatimet e thella, zonat e gjera të sheshta, qoshet e mprehta, qafat e zhvendosura dhe rrënjët e dorezës mund të kërkojnë më shumë material lokal ose një strategji të ndryshme të vijës së ndarjes. Përdorni rreze dhe gjeometri që mund të formohen pa kërkuar që një zonë e hollë të shtrihet më larg sesa mund të mbështesë materiali dhe procesi.
Vendosni vende cilësore në vizatim
"Muri uniform" nuk është një rregull pranimi i matshëm. Shënoni vendet kritike dhe tregoni metodën e provës. Shpatulla, këndi, rrënja e dorezës, baza, saldimi me majë dhe paneli mund të kenë nevoja të ndryshme funksionale. Lidhni ato vende mekonfigurimi i parison-programimitkështu që gjeometria e mykut dhe shpërndarja e materialit nuk rregullohen në mënyrë të pavarur.
Planifikoni për tkurrje pa huazuar një përqindje të palidhur
Tkurrja varet nga klasa e rrëshirës, shpërndarja e murit, temperatura e zgavrës, koha e ftohjes dhe gjeometria e pjesës. Përdorni të dhënat e furnizuesit të materialit si referencë fillestare, më pas aplikoni metodën e prodhuesit të kallëpit dhe vërtetoni pjesën aktuale. Një përqindje e përgjithshme e kopjuar nga një shishe tjetër nuk është një bazë e pranueshme për madhësinë e zgavrës.
Linja e ndarjes, fiksimi dhe blici duhet të dizajnohen së bashku
Linja e ndarjes përcakton se ku mbyllen dy gjysmat e veglave dhe ku mund të shfaqet një shtresë e dukshme. Vendoseni aty ku mund të hapet kallëpi, mund të kapet parzmore, pjesa mund të lirohet dhe pajisja e prerjes mund të arrijë blicin. Shmangni vendosjen e një shtresë të pakontrolluar në një sipërfaqe mbyllëse, dekorime të rëndësishme ose ndërfaqe të tjera funksionale.
Ngjitja është një veçori e formimit të saldimit
Në bisht ose në bazë, zonat e kundërta të majës shtrydhin së bashku dy mure të nxehta parison. Detaji duhet të lëvizë mjaftueshëm material për të formuar saldimin, ndërkohë që krijon një vijë thyerjeje të kontrollueshme për heqjen e ndezjes. Toka, këndet, qëndrimi dhe xhepi i saktë varen nga rrëshira, trashësia e parzmores, veprimi i mbylljes dhe pjesa. Trajtojini ato si dimensione të inxhinieruara, jo si një bllok standard të kopjuar nëpër materiale.
Literatura e botuar e patentave mbi formimin me fryrje me nxjerrje trajton gjithashtu rajonin e fiksimit, xhepin e blicit, temperaturën e mykut, shpejtësinë e mbylljes dhe kohën e ndezjes si variabla ndërveprues dhe jo si një dimension të vetëm të skajit. Kjo mbështet një rregull konservator blerjeje: mirato detalin e majë me rrëshirën dhe metodën e provës, jo vetëm nga pamja.
Dizenjoni rrugën e flashit përpara se të porosisni automatizimin
Identifikoni blicin e sipërm, blicin e pasëm, blicin e dorezës dhe çdo mbetje të kalibrimit. Vendosni nëse heqja ndodh në kallëp, në një stacion shpimi, me një makinë prerëse ose përmes një pajisjeje dytësore. Masa e ndezjes i përket kërkesës bruto të shkrirjes, kapacitetit të mullirit dhe planifikimit të rigrindjes. Vizatimi i veglave duhet të tregojë gjithashtu se si skrap i hequr pastron mykun dhe rrugën e nxjerrjes.
Ftohja dhe ajrimi vendosin nëse kaviteti mund të funksionojë me shpejtësinë e prodhimit
Ftohja kontrollon kur pjesa është mjaft e qëndrueshme për të lënë kallëpin; ajrimi kontrollon nëse parzioni në zgjerim mund të arrijë sipërfaqen e zgavrës. Të dyja janë probleme të shpërndara. Një zonë e ngadaltë, e nxehtë ose e bllokuar nga ajri mund të vendosë ciklin dhe pamjen për të gjithë pjesën.
Ndani qarqet e ftohjes sipas ngarkesës së nxehtësisë dhe nevojës së kontrollit
Qoshet e rënda, zonat e shtrënguara, futjet e qafës dhe veçoritë e thella mund të mos çlirojnë nxehtësi në të njëjtën shpejtësi si një mur i hollë i drejtë. Disa qarqe të identifikueshme bëjnë të mundur diagnostikimin dhe balancimin e atyre rajoneve. Dokumentoni hyrjen, daljen dhe drejtimin e çdo qarku. Mos lidhni një myk me ujin e mbjelljes bazuar vetëm në diametrin e zorrës; verifikoni rrjedhën e kërkuar, presionin, temperaturën, cilësinë e ujit dhe rënien e presionit për mjetin përfundimtar.
Një studim i botuar me elemente të fundme i ftohjes së derdhur me ekstrudion ekzaminoi materialin e mykut, transferimin e brendshëm të nxehtësisë, trashësinë e pjesës dhe temperaturën fillestare të parisonit si variabla që ndikojnë në fushën e temperaturës dhe kohën e hapjes së mykut. Ky hulumtim nuk ofron një premtim ciklik për një projekt Kinggle, por përforcon pse një kuotim i kallëpit duhet të përcaktojë si dizajnin termik ashtu edhe supozimet e procesit.
Gjeni ndenjat ku ajri mund të bllokohet
Ndërsa parison zgjerohet, ajri mbetet midis sipërfaqes së saj të jashtme dhe zgavrës. Pa një rrugë jashtë, ai ajër mund të vonojë kontaktin dhe të kontribuojë në teksturë jo të plotë, linja zvarritëse ose detaje të formuara keq. TëUdhëzues i dizajnit të formimit të derdhjes me ekstrudim Custom-Pakpërshkruan ajrimin me vijë ndarëse dhe ndenjat e zgavrës pranë futjeve ose veçorive të thella. Madhësia e saktë e ventilimit dhe lejimi i shenjave të dëshmitarëve varen ende nga pjesa dhe materiali.
Pastrimi është pjesë e dizajnit të ventilimit
Mjetet e ventilimit mund të humbasin efektivitetin kur grumbullohen mbetje, pluhur ose material i degraduar. Skedari i vizatimit dhe mirëmbajtjes së mykut duhet të tregojë se ku ndodhen ndenjat e ventilimit, si lidhen me atmosferën dhe si inspektohen pa dëmtuar zgavrën. Ndiqni sipërfaqen ose mbushni ndryshimet sipas pozicionit përpara se të rritni presionin e fryrjes për të kompensuar një shteg të bllokuar.
Puna me shkëlqim të lartë është një projekt i veçantë termik
Veglat më të ftohta mund të favorizojnë heqjen e nxehtësisë, ndërsa përsëritja e sipërfaqes mund të kërkojë një strategji të ndryshme të temperaturës së zgavrës. Një studim i rishikuar nga kolegët e vitit 2023 demonstroi formimin me ekstrudim me temperaturë të ndryshueshme në një kasë spoiler automobilistik ABS duke përdorur ngrohje të kontrolluar dhe ftohje uji. Kjo është dëshmi për një qasje të specializuar, jo provë se çdo shishe duhet të përdorë vegla të ndryshme termike. Tregoni kërkesat për pamjen e hershme në mënyrë që kallëpi dhe cikli të mund të dizajnohen së bashku.
Mbarimi i qafës, metoda e fryrjes dhe ndezja janë një ndërfaqe
Sistemi i mbylljes vendos dimensionet funksionale në krye të një shishe. Jepni vizatimin e kapakut ose mbylljes, sipërfaqen e vulosjes, hollësitë e fillit ose të këputjes, veçorinë e prishjes dhe gjendjen e lejuar të zbukurimit. Vendosni nëse përfundimi është i formuar, kalibruar, korrigjuar ose prerë në një operacion të mëvonshëm. Mos citoni "qafën standarde" pa një rishikim të kontrolluar të vizatimit.
Përputhni mjetin me rregullimin e fryrjes
Fryrja e sipërme, fryrja e poshtme dhe rregullimet e gjilpërave e vendosin ajrin dhe pajisjen ndryshe. Kunja e goditjes mund të marrë pjesë gjithashtu në kalibrimin e qafës ose në trajtimin e blicit. Konfirmoni hapësirat e goditjes, qendrimit, ftohjes, mbylljes dhe përplasjes me makinën e zgjedhur Kinggle, në vend që ta lini prodhuesin e kallëpit t'i nxjerrë ato vetëm nga shishja.
Kontrolloni matësit në rrjedhën e poshtme me të njëjtën të dhënë
Qafa mund të duket e pastër, por ende dështon në aplikimin ose mbylljen e kapakut. Bini dakord se cilat tregues dhe matës përdoren në provën e mykut, testimin e rrjedhjeve dhe kualifikimin e linjës së mbushjes. Ruani identitetin e matësit dhe statusin e kalibrimit në regjistrin e pranimit. Nëse një makinë prerëse e automatizuar ndryshon qafën pas formimit, inspektoni gjendjen e përfunduar dhe jo vetëm kampionin e derdhur.
Krahasimi origjinal: Referencat e makinës Kinggle për shqyrtimin e përshtatjes së mykut
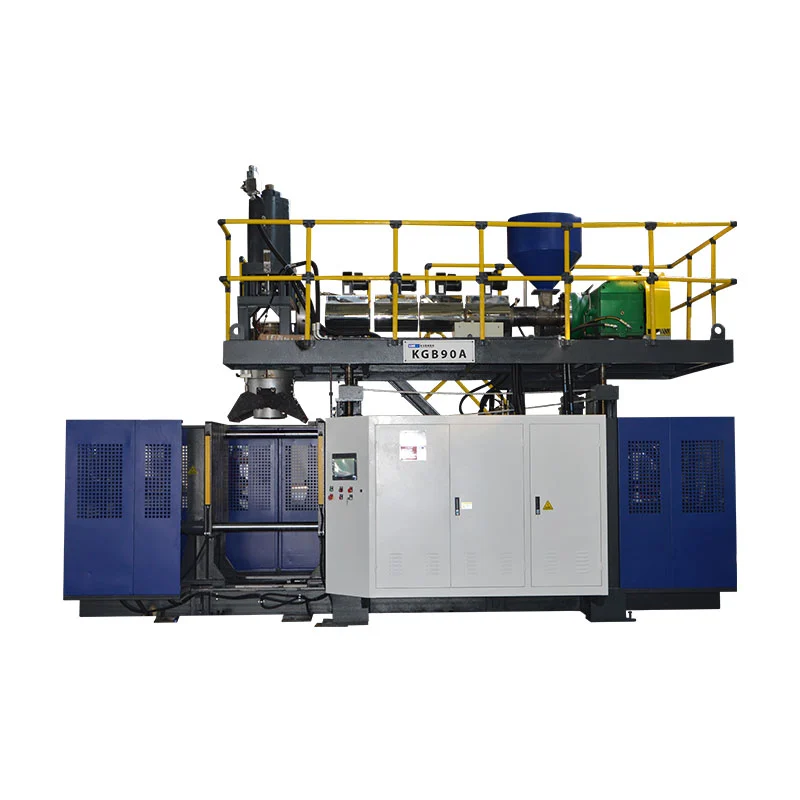
Tabela më poshtë nxjerr fushat që lidhen me mykun nga pesë faqet aktuale të produkteve Kingngle. Ai përfshin makineritë e vazhdueshme dhe akumuluese në mënyrë që blerësit të mund të shohin pse kapaciteti nominal i kontejnerit nuk mund të zëvendësojë një vizatim të ndërfaqes së veglave.
| Modeli i publikuar | Klasa e makinerisë | Referenca maksimale e kontejnerit | Madhësia e pllakës së mykut (W×H) | Madhësia maksimale e kallëpit të publikuar (W×H) | Gama e trashësisë së mykut | Forca shtrënguese |
|---|---|---|---|---|---|---|
| KGB2L | Stacion i vazhdueshëm, i vetëm | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Stacion i vazhdueshëm, i vetëm | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Stacion i vazhdueshëm, i vetëm | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Akumulator, kallëp fiks | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Akumulator, kallëp fiks | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tre gjetje që kanë rëndësi përpara lëshimit të mykut
Së pari, litrat nuk përcaktojnë orientimin e mykut.Referenca e vazhdueshme 15L publikon një rresht më të gjerë, por më të shkurtër të kallëpit maksimal se referenca e akumulatorit 30L. Arkitektura dhe forma e pjesëve kanë rëndësi krahas vëllimit.
Së dyti, trashësia e mykut ka gamën e vet.Një zgavër mund t'i përshtatet dimensioneve të listuara të fytyrës dhe ende të bjerë jashtë trashësisë së lejuar ose rregullimit të hapjes. Pllakat e pasme, futjet dhe lidhjet ftohëse i shtohen montimit.
Së treti, forca shtrënguese i përket produktit dhe procesit.Një vlerë e faqes së makinës është forca e disponueshme, jo provë që ndonjë myk brenda zarfit është i përshtatshëm. Zona e projektuar, kushtet e fryrjes, kërkesa për t'u larguar dhe ndërtimi i mykut kërkojnë rishikim inxhinierik.


Materiali i mykut, futjet dhe përfundimi i sipërfaqes duhet të ndjekin detyrën e prodhimit
Materiali përpunues ndikon në transferimin e nxehtësisë, përpunimin, riparimin, konsumimin dhe koston. Vetëm vëllimi i prodhimit nuk mjafton për ta zgjedhur atë. Merrni parasysh rrëshirën, specifikimin e sipërfaqes, funksionin e gërryerjes, kushtet gërryese ose gërryese, veçoritë lëvizëse, aftësinë e mirëmbajtjes dhe strategjinë e pranuar të riparimit.
Materiali bazë i kallëpit
Kërkoni aliazhin ose shkallën e saktë, trajtimin termik aty ku është e aplikueshme, metodën e prodhimit me kavitet dhe bazën e dizajnit termik. "Mulku i aluminit" ose "myku i çelikut" është shumë i gjerë për krahasim.
Inserte të zëvendësueshme
Futjet e qafës, fiksimit, konsumit, fijes ose ventilimit mund të lokalizojnë mirëmbajtjen dhe të lejojnë një material të ndryshëm në një veçori të kërkuar. Regjistroni identifikimin e inserteve dhe hapësirën rezervë.
Tekstura dhe gdhendja
Specifikoni skedarët e veprave të artit, orientimin, pranimin e thellësisë/paraqitjes, ndërveprimin e ventilimit dhe kontrollin e rishikimit. Konfirmoni se si procesi do të riprodhojë sipërfaqen e kërkuar.
Mbrojtja dhe ruajtja
Përcaktoni pastrimin, mbrojtjen e miratuar nga korrozioni, kullimin e ujit, bravat e transportit, pikat e ngritjes dhe kushtet e ruajtjes. Ruani rrugët ujore dhe kapni sipërfaqet gjatë kohës së ndërprerjes.
Rekomandimi material i prodhuesit të veglave duhet të tregojë supozimet dhe përjashtimet e tij. Kur krahasoni dy kuota, kontrolloni nëse të dyja përfshijnë të njëjtat materiale futëse, hapësirë ftohjeje, gdhendje, përfundim sipërfaqësor, zorrë, pajisje, pajisje ngritëse, punë provë dhe pjesë rezervë.
Prova në fabrikë: provoni mykun si një proces të përsëritshëm
Një shishe e parë e pranueshme dëshmon se sistemi mund të formojë pjesën një herë. Pranimi i prodhimit kërkon një ecuri të qëndrueshme me kushte të gjurmueshme. Rrjedha e mëposhtme e punës është një strukturë e rekomanduar e provave, jo një pretendim se çdo projekt Kinggle tashmë përdor të njëjtin protokoll.
- Konfirmo identitetin.Makina regjistrimi, kallëpi, futjet, veglat e veglave, shkalla/lloti i materialit, gjendja e ngjyrës ose grisjes dhe rishikimi i recetës.
- Stabilizoni kushtet.Regjistroni temperaturat aktuale, furnizimin/kthimin me ujë ftohës, kushtet e fryrjes dhe fazat e ciklit pasi procesi të arrijë gjendjen e rënë dakord.
- Inspektoni mjetin.Kontrolloni mbylljen e vijës ndarëse, shtrirjen, rrjedhjet e ujit dhe ajrit, gjendjen e ventilimit, sipërfaqet e fiksuara dhe lëvizjen e sigurt.
- Mostra sipas pozicionit.Mbani identitetin e zgavrës, daljes dhe stacionit përmes peshimit, matjes së murit, prerjes dhe testimit funksional.
- Matni gjendjen e përfunduar.Përfshini efektet e rimëkëmbjes, goditjes me grusht, ndezjes ose hapave të tjerë të përfshirë në përfundim.
- Regjistroni të gjitha humbjet.Refuzimet, ndalesat, alarmet, korrigjimet manuale dhe ndërprerjet në rrjedhën e poshtme gjatë dritares së rënë dakord.
- Ruani bazën.Miratoni rishikimin e vizatimit, recetën, fotografitë, matjet, matësit dhe hapni së bashku veprimet korrigjuese.
Diagnostifikoni modelet përpara se të ndryshoni recetën
| Modeli i vëzhguar | Zonat e veglave ose procesit për të inspektuar | Dëshmi për të mbledhur |
|---|---|---|
| Saldim i dobët ose i paqëndrueshëm i bishtit | Pozicioni i Parisonit, detajet e kapjes, mbyllja e mykut, temperatura lokale, lehtësimi i blicit dhe ndezja | Mostrat e saldimit të etiketuara sipas pozicionit, masa bruto, sekuenca e ngushtë dhe testi funksional |
| Cilësi e dobët ose detaje jo të plota | Ventilimet, vendndodhja e ajrit të bllokuar, gjendja e zgavrës, kontakti i parisonit dhe temperatura | Harta e defektit, inspektimi i ventilimit, kushtet aktuale të procesit dhe fotot e zgavrës |
| Deformim pas nxjerrjes | Shpërndarja në mur, bilanci i ftohjes, koha e nxjerrjes, trajtimi dhe pas-ftohja | Temperatura/rrjedhja sipas qarkut, kontrollet e përmasave me kohë dhe harta e murit |
| Blic në njërën anë | Shtrirja, paralelizmi i pllakës, sipërfaqja ndarëse, montimi i kallëpit dhe centrimi i parisonit | Poziciononi historikun, inspektimin e mbylljes dhe përsëritni pjesët para/pas korrigjimit |
| Cikli i ngadaltë ose i ndryshueshëm | Kufizimi i qarkut të ftohjes, rajonet e nxehta, trashësia e pjesës, ajrimi dhe vonesa në rrjedhën e poshtme | Kohët e fazës së ciklit, kushtet e furnizimit/kthimit dhe regjistri i ndalimit |
Përdorni Kingle'sRrjedha e punës e provave të HMIkur alarmet ose ndryshimet e sekuencës shoqërojnë një problem myku. Mbani pikat e miratuara të inspektimit nëplani i mirëmbajtjes parandaluesenë vend që të prisni që cilësia e pjesës të kalojë.
RFQ myk fryrje dhe listë kontrolli për rishikimin e dizajnit
- Skedari i pjesës 2D/3D i kontrolluar, rishikimi, kapaciteti, dimensionet maksimale dhe përmbajtja e synuar.
- Vizatimi i mbylljes dhe përfundimit të qafës, mostrat e kapakut, data e vulosjes dhe gjendja e përfunduar e zbukurimit.
- Klasa e saktë e rrëshirës, ngjyra/aditivët, plani i regrind/PCR dhe informacioni i furnizuesit të materialit.
- Pesha e përfunduar, ndarja bruto e vlerësuar dhe rruga e ndezjes.
- Muret kritike dhe vendndodhjet dimensionale me metodat e provës dhe kufijtë e pranimit.
- Testet funksionale të rrjedhjes, rënies, ngarkesës së lartë, çift rrotullues, mjedisor ose të tjera specifike të projektit.
- Modeli i makinës, numri i stacionit dhe zgavrës, plani i daljes së kokës dhe distanca e qendrës së parisonit.
- Ndërfaqja e pllakës/montimit, zarfi i kallëpit, trashësia, hapja, vendosja e kapëses dhe e kunjave të goditjes.
- Linja e ndarjes, fiksimi, xhepi i blicit, futja e qafës, ventilimi, qarqet ftohëse dhe përfundimi i sipërfaqes.
- Ndërfaqet e nxjerrjes, prerjes, testimit të rrjedhjeve, përcjelljes dhe trajtimit të skrapit.
- Materiali i veglave, notat e futjes, fortësia/trajtimi sipas rastit, rezervat dhe metoda e riparimit.
- Sasia e materialit të provës, kohëzgjatja e ekzekutimit, mostrat, matësit, regjistrimi i të dhënave dhe përgjegjësia e pranimit.
- Rregullimi i përgjithshëm, pikat e ngritjes, masa e mykut/qendra e gravitetit dhe procedura e miratuar e ndërrimit.
- Kufiri i fushëveprimit: kallëp, vegla pune, pajisje, zorrë, vizatime, trajnim, paketim dhe artikuj të furnizuar nga blerësi.
Për shërbimet në fabrikë, lidhni qarqet përfundimtare të kallëpit dhe rregullimin e fryrjes me Kinggle'sudhëzues për planifikimin e shërbimeve dhe paraqitjes. Për klasën e makinës dhe sekuencën e prodhimit, përdorniudhëzues i derdhjes me goditje të vazhdueshme me nxjerrjedhe konfirmoni nëse kërkohet një platformë akumuluese për pjesën përfundimtare.
Pyetjet e bëra shpesh
Cili është ndryshimi midis një kallëpi me fryrje dhe një koke të modelit me fryrje?
Koka e mbulesës formon parzinën e shkrirë përpara derdhjes. Formulari i fryrjes mbyllet rreth atij parison, e mbyll atë, merr ajrin që fryn, fton pjesën dhe përcakton formën e saj të jashtme. Ato janë sisteme veglash të veçanta, por të lidhura.
Çfarë informacioni nevojitet për të hartuar një kallëp me fryrje me nxjerrje?
Jepni pjesët e kontrolluara dhe vizatimet e mbylljes, shkallën e rrëshirës, peshat e përfunduara dhe bruto, muret dhe dimensionet kritike, testet funksionale, objektivin e daljes, ndërfaqen e makinës, planin e zgavrës, metodën e shkurtimit dhe shërbimet e fabrikës.
Pse është i rëndësishëm dizajni me majë në formimin me goditje me nxjerrje?
Pick-off kompreson dhe vulos materialin e nxehtë të parisonit dhe ndihmon në përcaktimin se ku ndahet blici. Gjeometria e saj ndërvepron me materialin, trashësinë e parsonit, mbylljen e kallëpit, temperaturën, lehtësimin e blicit dhe ndezjen, kështu që duhet të vërtetohet në projektin aktual.
Pse një myk me fryrje me nxjerrje ka nevojë për ndenja?
Ajri mund të bllokohet midis brisonit në zgjerim dhe zgavrës. Shpërthimet i japin atij një rrugë shpëtimi, në mënyrë që parison të mund të kontaktojë sipërfaqen e mykut dhe të riprodhojë formën dhe detajet e synuara.
Si ndikojnë kanalet e ftohjes në kohën e ciklit të formimit me fryrje?
Qarqet e ftohjes heqin nxehtësinë derisa pjesa të mund të lirohet pa deformime të papranueshme. Rajoni i nxehtë më i ngadaltë mund të kufizojë ciklin, kështu që shtrirja e qarkut, rrjedha, temperatura, materiali i mykut dhe shpërndarja e murit duhet të vlerësohen së bashku.
A mund të përshtatet një kallëp ekzistues me fryrje një makineri tjetër?
Mundësisht, por mos e supozoni. Kontrolloni gjerësinë e kallëpit, lartësinë, trashësinë, masën, montimin, hapjen, kapësen, pozicionin e kunjit të goditjes, shërbimet, shtegun e marrjes, shtrirjen e kokës dhe kontrollet ndaj makinës marrëse.
A duhet të zgjedh një kallëp fryrjeje alumini apo çeliku?
Zgjedhja varet nga performanca termike, detyra e prodhimit, rrëshira, kërkesa për sipërfaqe dhe konsum, strategjia e futjes, aftësia e riparimit, koha e prodhimit dhe kostoja. Kërkoni notën e saktë dhe supozimet e dizajnit në vend që të zgjidhni vetëm nga emri i metalit.