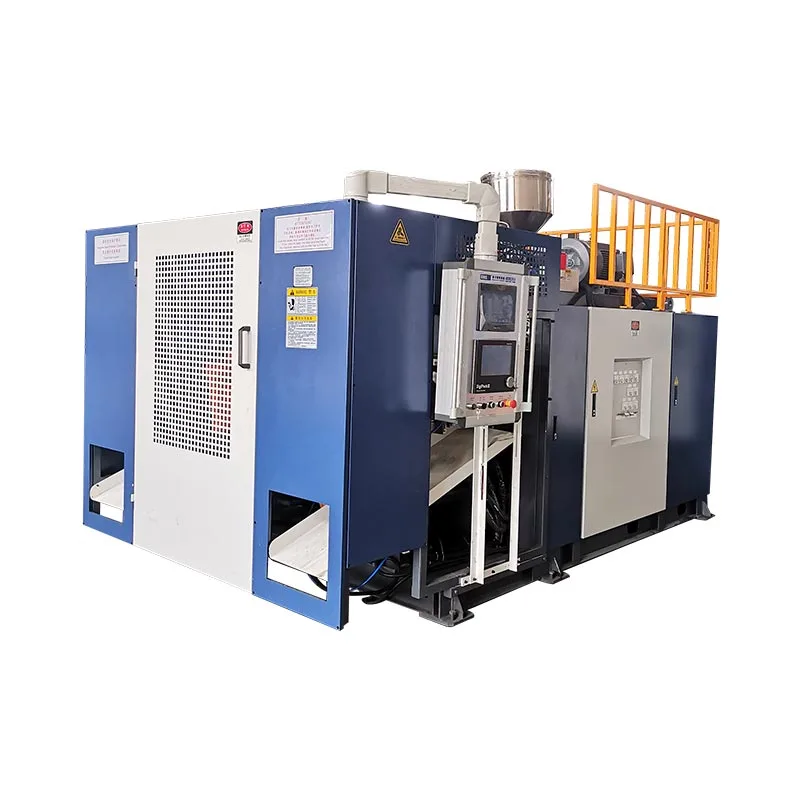
Zgjidhni një makinë automatike të derdhjes me fryrje sipas produktit që duhet të dorëzojë dhe operacioneve të përfshira pas formimit - jo me fjalën "automatike" në kuotim. Për formimin me goditje me nxjerrje, specifikoni rrëshirën, veglat, nxjerrjen, prerjen, inspektimin dhe transferimin si një sistem prodhimi. Ne rekomandojmë miratimin e konfigurimit kundrejt kontejnerëve të pranuar në pikën përfundimtare të shkarkimit, jo një shifër katalogu të ciklit të thatë.
Një makinë formimi mund të kryejë një cikël automatik ndërsa njerëzit ende heqin blicin, kontrollojnë shishet ose mbushin kuti kartoni. Ky mund të jetë rregullimi i duhur për një gamë të vogël produktesh që ndryshojnë. Është rregullim i gabuar nëse rasti i investimit supozon se ato punë janë zhdukur. Përcaktoni kufirin përpara se të krahasoni çmimet.
Pesë vendime që kanë rëndësi përpara një urdhri
- Përputhni procesin e formimit me pjesën përpara se të krahasoni nivelet e automatizimit.
- Përcaktoni çdo operacion transferimi dhe përfundimi, duke përfshirë punën që mbetet manuale.
- Balanconi shkallën e formimit me kapacitetin e prerjes, inspektimit dhe paketimit.
- Testoni rikuperimin dhe ndryshimin e gabimeve, jo vetëm prodhimin e pandërprerë.
- Krahasoni koston totale të linjës për kontejner të pranuar në të njëjtat kushte.

Çfarë mbulon "automatik" në derdhur me goditje?
"Automatic" përshkruan se si kontrollohen operacionet. Nuk identifikon se si është formuar pjesa plastike. Një makinë automatike e derdhjes me fryrje me nxjerrje dhe një makinë fryrje shishe PET mund të ekzekutojnë sekuenca të programuara, megjithatë ato kanë nevojë për përgatitje të ndryshme materiale, vegla pune dhe rregullime të mbarimit. Një blerës që kërkon një makinë formimi me fryrje plotësisht automatike duhet së pari të zgjidhë çështjen e procesit.
Në formimin me goditje me nxjerrje, makina formon një tub të shkrirë të quajtur parison. Myku e kap atë tub, dhe ajri formon pjesën e zbrazët. Formimi me goditje me shtrirje PET përdor një paraformë që shtrihet dhe fryhet. Këto forma të ndryshme fillestare shpjegojnë pse një udhëzues për ngarkimin e paraformës PET nuk është një udhëzues i plotë blerjeje për një linjë shishe detergjenti HDPE.
| Vendimi | Formimi me goditje me nxjerrje | Formimi me goditje me shtrirje PET |
|---|---|---|
| Forma e fillimit | Parison i shkrirë i ekstruduar | PET paraformë |
| Konteksti i zakonshëm i blerjes | Shishe HDPE, kontejnerë të trajtuar dhe pjesë industriale të zbrazëta | Shishe pijesh të pastra të bëra nga preforma |
| Pyetje për automatizimin | Lëshimi i pjesës, heqja e blicit, prerja, testimi dhe transferimi | Trajtimi i paraformës, sekuenca e ngrohjes/shtrirjes dhe transferimi i shisheve |
Referenca e procesit:Udhëzuesi i makinës së formimit të goditjes Kingle's. Gjeometria e produktit dhe klasa e rrëshirës përcaktojnë zgjedhjen përfundimtare të procesit.
Ndani makinën, qelizën dhe linjën
Një cikël automatik i nivelit të makinës mbulon sekuencën e dakorduar të formimit. Një qelizë e automatizuar shton trajtimin ose përfundimin e përcaktuar rreth asaj makine. Një linjë prodhimi lidh operacionet e njëpasnjëshme përmes një kufiri të pranuar të produktit. Paketimi mund të jetë brenda atij kufiri, ose mund të mbetet një operacion i veçantë i fabrikës.
Këto janë dallime të dobishme në blerje, jo një premtim që çdo furnizues përdor të njëjtën terminologji. Vendosni operacionet aktuale në specifikim. "Plotësisht automatike" pa një listë të pajisjeve lë shumë hapësirë për interpretime të ndryshme.
Ne favorizojmë një përshkrim specifik të tillë si "derdhja automatike, nxjerrja e orientuar, shkarkesa e ndezjes dhe testimi i rrjedhjeve" mbi një etiketë të gjerë. Ai i tregon blerësit se ku shfaqet produkti i përfunduar dhe çfarë ka ende nevojë për vëmendje. Rimbushja e materialit, marrja e mostrave, trajtimi i skrapit dhe ndryshimet e kartonit gjithashtu kanë nevojë për pronarë, edhe kur sekuenca normale e formimit funksionon pa trajtim të përsëritur manual.
Po kështu, kontrolli automatik nuk është i njëjtë me një makinë tërësisht elektrike. Lloji i makinës, rregullimi i stacionit, numri i kokës dhe shtrirja e automatizimit janë zgjedhje të veçanta. Rishikoni secilin kundër punës në vend që t'i trajtoni si një specifikim premium.
Filloni me pjesën dhe orarin e prodhimit
Vëllimi nominal i një shishe nuk është i mjaftueshëm për të specifikuar linjën e saj të prodhimit. Një shishe e ngushtë e rrumbullakët dhe një enë me trajtë të gjerë mund të mbajnë të njëjtin vëllim lëngu, por kanë nevojë për kallëpe të ndryshme, vegla për nxjerrje dhe mbështetëse. Linja duhet të trajtojë formën aktuale të jashtme, jo një "produkt 2 L" abstrakt.
Filloni me vizatimin e pjesës dhe gjendjen e përfunduar që pritet në shkarkim. Regjistroni përfundimin e qafës, hapjen e dorezës, dimensionet e trupit, peshën e synuar dhe kërkesat kritike të cilësisë. Konfirmoni shkallën e saktë të rrëshirës, paketimin e ngjyrave dhe gjendjen e dakorduar të ricikluar ose të grirë. Këto detaje e bëjnë një provë të propozuar të rëndësishme për punën e synuar.
Përkthejeni planin e shitjeve në një kërkesë prodhimi
Përcaktoni kontejnerët e pranuar për ndërrim së bashku me numrin e ndërrimeve, madhësinë e grupit dhe frekuencën e ndryshimit. Një tarifë e lartë për orë është më pak e dobishme nëse shumica e porosive kanë nevojë për periudha të shkurtra dhe ndryshime të gjera të mjeteve. Një qelizë më e ngadaltë, por më e lehtë për t'u ndryshuar, mund të përshtatet më mirë me atë përzierje prodhimi. Asnjë përfundim nuk mund të arrihet vetëm nga prodhimi maksimal i katalogut.
Rendisni familjen e produkteve, jo vetëm shishen e parë të lëshimit. Identifikoni pjesën më të gjerë, më të rëndë dhe pjesën më të vështirë për t'u kapur ose shkurtuar. Këto mund të jenë SKU të ndryshme. Më pas vendosni se cilat produkte duhet të funksionojnë në ndërtimin fillestar dhe cilat kërkojnë vegla pune në të ardhmen ose pajisje të veçanta.
- Ngrini artikullin e provës:rishikimi i vizatimit, rrëshira, pesha e përfunduar dhe testet e kërkuara.
- Vendosni kushtin e dorëzimit:të shkurtuara, të inspektuara, të orientuara, të numëruara ose të paketuara.
- Përcaktoni orarin:kontejnerë të mirë për ndërrim, orët e punës dhe ndryshimet e planifikuara të SKU.
- Kontrolloni familjen e veglave:kallëpët, katrani i kokës, pajisjet e kapjes, prerja e foleve dhe vulat e provës.
- Mirato zarfin e qelizës:shërbimet komunale, ruajtja, aksesi në shërbim dhe qarkullimi i produkteve.
Numri i stacioneve, pikat e daljes dhe kavitetet kanë nevojë për rishikim të veçantë. Dy stacione nuk do të thotë dy priza. Një makinë formimi me fryrje me shumë koka nuk e bën çdo formë shishe të pajtueshme me hapësirën e daljes. Një kokë me shumë shtresa përshkruan ndërtimin e murit, jo numrin e kontejnerëve të përfunduar për ngjarje.
Kingle'sudhëzues me shumë kokë kundrejt shumë zgavërshpjegon ato dallime të konfigurimit. Përdoreni atë rishikim përpara se të rregulloni paraqitjen e automatizimit. Pasi rregullimi i zgavrës të jetë rregulluar, pajisjet e marrjes dhe përfundimit duhet të ruajnë çdo pozicion përmes transferimit dhe kontrolleve të cilësisë.
Prandaj, kërkimi më i dobishëm përfshin vizatimin, specifikimin e materialit, orarin e prodhimit dhe përcaktimin e cilësisë. Për një linjë prodhimi të shisheve HDPE, një kërkesë për një "makinë automatike të prodhimit të shisheve plastike" pa këto inpute nuk mund të vendosë shtrirjen e duhur të linjës.
Kontrolloni sistemet e makinerive që përcaktojnë cilësinë e produktit
Automatizimi në rrjedhën e poshtme nuk mund të riparojë një mur të paqëndrueshëm, një kapje të papërshtatshme ose një pjesë që e lë kallëpin shumë të butë për t'u trajtuar. Procesi i formimit duhet të prodhojë një artikull të përsëritshëm përpara se sistemi i transferimit të mund të japë rezultate të përsëritshme. Përndryshe, roboti bëhet një mënyrë e saktë për të lëvizur pjesët jokonsistente.
Pjesët e rëndësishme të një makinerie të derdhjes me fryrje përfshijnë ekstruderin, kokën e kaldajës, njësinë shtrënguese, sistemin e fryrjes, qarqet e ftohjes dhe kontrollet. Rishikoni kontributin e tyre në pjesën e miratuar në vend që të zgjidhni vetëm emrat e komponentëve. Një markë e njohur PLC, për shembull, nuk krijon funksionet e ofruara të recetës ose komunikimin në rrjedhën e poshtme.
| Sistemi | Çfarë të rishikoni | Dëshmi për të kërkuar |
|---|---|---|
| Ekstrudimi dhe koka e ngordhjes | Përshtatshmëria e rrëshirës, kërkesa bruto e prodhimit dhe bilanci i daljes | Mostrat e prodhimit dhe kushtet materiale të identifikuara |
| Kontrolli i Parisonit | Shpërndarja e murit në vendet kritike të pjesës | Matjet specifike për pozicionin dhe receta e ruajtur |
| Myku dhe shtrëngimi | Përshtatja e veglave, kapja dhe hapja e lirimit | Vizatimet e miratuara dhe inspektimi i pjesëve të derdhura |
| Ftohja dhe trajtimi | Ngurtësi e pjesës në pikat e planifikuara të lëshimit dhe kapjes | Transferimi i provës me pjesën aktuale |
| Kontrollet | Sekuenca, alarmet, shtrirja e recetës dhe sinjalet në rrjedhën e poshtme | Demonstrimi i funksionit dhe lista e ndërfaqes |
Një referencë konkrete: Makina me një stacion 2 L të Kinggle
TëFaqja e produktit KGB2Lliston një kapacitet maksimal kontejneri prej 2 L, një vidë 50 mm, kapacitet shkrirjeje HDPE 30 kg/h dhe një madhësi maksimale të kallëpit 360 × 380 mm. Ai përshkruan gjithashtu konfigurimet me dy, tre dhe katër dalje për shishet më të vogla në rangun 100 ml–1 L. Këto vlera ndihmojnë në shqyrtimin e një pune të propozuar; ato nuk zëvendësojnë një rishikim të instrumenteve.
E njëjta faqe etiketon 600 PC/HR si "Output(dry Cicle)." Ky nuk është rezultati i pranuar i një shishe shampoje, myku dhe linje përfundimi të identifikuar. Një kërkesë prodhimi ka nevojë për materialin aktual, kohën e ftohjes, pozicionet aktive dhe gjendjen e inspektimit. Trajtoni hyrjen e ciklit të thatë si referencë e publikuar e lëvizjes.
Për një propozim me shumë dalje, kontrolloni masën e kombinuar bruto të parisonit si dhe përshtatjen e kavitetit. Pesha e përfunduar e shisheve përjashton blicin që furnizon gjithashtu ekstruderi. Më shumë priza mund të rrisin kërkesën për nxjerrje, ftohje dhe mbarim së bashku. Vetëm numri i kokës nuk mund të përcaktojë një normë prodhimi të përdorshme.
Ne do ta miratonim sistemin e formimit vetëm pasi matjet e pjesës kritike dhe sjellja e transferimit të jenë të qëndrueshme sipas kushteve të dakorduara. Shtimi i një transportuesi përpara zgjidhjes së këtyre çështjeve e zhvendos problemin më tej. Për shpërndarjen në mur, përdorniudhëzues programimi parisonkrahas vizatimit të produktit.
Specifikoni linjën nga ushqimi në kontejnerët e pranuar
Specifikimi më i fortë për automatizimin e derdhjes me fryrje ndjek produktin gjatë çdo operacioni. Ai thotë se çfarë merr secili modul, çfarë jep dhe kush e zotëron lidhjen me modulin tjetër. Kjo është më e dobishme se një listë e gjatë e robotëve, transportuesve dhe sensorëve pa një kufi të dakorduar të procesit.
Kingle's botuaraftësitë e automatizimitpërfshijnë prerjen e poshtme, inspektimin dhe paketimin. Për një projekt shishe, përkthejeni atë aftësi në një fushë të përcaktuar. Shfryrja automatike, zvogëlimi i qafës, testimi i rrjedhjeve dhe paketimi janë funksione të ndryshme; askush nuk duhet të merret në heshtje nga prania e tjetrit.
| Operacioni | Pyetje për të zgjidhur | Kontrolli i pranimit |
|---|---|---|
| Të ushqyerit | Kush e furnizon transportin, përzierjen dhe kontrollin e nivelit të materialit? | Materiali i miratuar arrin në plesht pa një ndërprerje të paplanifikuar furnizimi. |
| Nxjerrja | Ku është kapur pjesa dhe çfarë orientimi largohet nga njësia? | Asnjë transferim i humbur ose shënim i papranueshëm në artikullin e testimit. |
| Shfryrje dhe prerje | Cilat veçori të blicit dhe të përfundimit hiqen? | Skajet e kërkuara, hapjet e qafës dhe dorezës plotësojnë përkufizimin e pjesës. |
| Inspektimi dhe refuzimi | Cilat teste janë në linjë dhe si ndahen pjesët e dështuara? | Mostrat e sfidave të dakorduara identifikohen dhe drejtohen saktë. |
| Transportimi dhe paketimi | Çfarë gjendje dhe rregullimi i shisheve duhet të arrijë në stacionin tjetër? | Transferimi, akumulimi dhe puna e numërimit përfundimtar me normën e rënë dakord. |
Jepini çdo kufiri një pronar integrimi me emër. Nëse furnizuesi i makinës siguron pajisjen për nxjerrjen dhe një furnizues tjetër siguron testuesin e rrjedhjeve, dikush duhet të miratojë përsëri orientimin e shisheve, lartësinë e transferimit, ndarjen dhe kontrollin e shtrëngimit të duarve. Blerja e moduleve me pamje të përputhshme nuk është e njëjtë me blerjen e një qelize të integruar.
Pajtohu se si paraqiten kushtet "gati", "pjesë e pranishme", "cikli i plotë" dhe kushtet e defektit aty ku nevojiten këto sinjale. Identifikoni se cili kontrollues fillon një ndalesë dhe cila njësi raporton defektin e inicimit. Arkitektura e saktë është specifike për projektin, por përgjegjësia nuk mund të mbetet e paqartë.
Kontrolloni rrjedhën e skrapit veçmas nga rruga e produktit të pranuar. Blici i hequr ka nevojë për mbledhje dhe një disponim të dakorduar. Ripërdorimi varet nga kërkesat e materialit dhe produktit; një lidhje automatike e bluarjes nuk autorizon asnjë përqindje rigrurjeje. Mbani të kontrolluar recetën e materialit.
Për testimin e rrjedhjes së shisheve, përcaktoni metodën e provës, pajisjen, gjendjen e vulosjes dhe mostrat e sfidës së dakorduar. Një stacion testimi duhet të bëjë më shumë sesa të shfaqë një rezultat të gjelbër. Duhet të ndajë me besueshmëri dështimet dhe të regjistrojë numërimet pa i lënë pjesët e refuzuara të kthehen pa u vënë re në transportuesin e produktit të mirë.
Vizatimi i fushëveprimit duhet gjithashtu të tregojë mirëmbajtjen dhe aksesin për ndryshimin e mykut. Përdorni Kingle'sudhëzues për shërbime dhe paraqitje të fabrikëspër të koordinuar energjinë, ajrin, ujin dhe hapësirën me të gjithë pajisjet ndihmëse të përfshira.
Dorëzimi mund të kufizojë prodhimin përpara se ta bëjë makina e derdhur
Një linjë prodhimi e derdhjes me goditje jep vetëm atë që mund të mbështesin operacionet e saj të lidhura. Moduli më i shpejtë nuk mund të kompensojë pafundësisht një makinë prerëse, testues ose stacion paketimi më të ngadalshëm. Buferët i japin linjës kohë për t'u rikuperuar nga një ndërprerje e shkurtër; ato nuk heqin mospërputhjen e vazhdueshme të kapacitetit.
Së pari vendosni çdo normë pajisjesh në të njëjtën bazë. A nënkupton numri ngjarjet e formimit, pjesët bruto, pjesët e testuara ose kontejnerët e pranuar? A mbulon vetëm vrapimin e vazhdueshëm, apo përfshin rimbushjen dhe ndalesat e zakonshme? Krahasoni tarifat vetëm pasi ato përkufizime të përputhen.
Një shembull i punuar me një bazë prodhimi të supozuar në mënyrë eksplicite
Konsideroni një linjë të propozuar që lëshon 480 kontejnerë në orë pas formimit dhe prerjes. Supozoni se testuesi i tij i rrjedhjeve me një pozicion kërkon 8 sekonda për sekuencën e plotë të ngarkesës, testimit, vendimit dhe shkarkimit. Kapaciteti i tij ideal është 3600 ÷ 8 = 450 kontejnerë në orë. Këto janë supozime planifikimi, jo një rezultat i matur i makinës Kinggle.
Shpejtësia e hyrjes: 480/h · Kapaciteti ideal i testuesit: 450/h · Akumulimi: 30/h
Edhe pa ndalesa të testuesit, pjesët hyrëse tejkalojnë kapacitetin e tij me 30 kontejnerë në orë. Një tampon me 15 pozicione të përdorshme do të mbushte 15 ÷ 30 = 0,5 orë, ose 30 minuta. Fillimi i linjës me një transportues bosh mund të bëjë që një demonstrim i shkurtër të duket i kënaqshëm. Çekuilibri ende ekziston.
Tani merrni parasysh një ndalesë të plotë të testuesit. Me shpejtësinë e supozuar të hyrjes prej 480/h, pjesët arrijnë me 8 për minutë. Të njëjtat 15 pozicione të lira sigurojnë vetëm 15 ÷ 8 = 1,875 minuta, rreth 113 sekonda, përpara se ai tampon të jetë plot. Shkalla e akumulimit gjatë një ngadalësimi dhe gjatë një ndalimi të plotë janë të ndryshme.
Këto llogaritje janë të dobishme vetëm nëse pozicionet janë vërtet të përdorshme. Një shishe që kërcehet, prek një mbrojtës ose nuk mund të ruajë orientimin e kërkuar nuk krijon një pozicion të vlefshëm tampon. Kontrollet gjithashtu kanë nevojë për një përgjigje të dakorduar përpara se të arrihet kufiri i sigurt i akumulimit.
Kontrolloni gjeometrinë si dhe shpejtësinë
Veglat e nxjerrjes dhe transportuesit duhet të trajtojnë pjesën në gjendjen e saj aktuale të lëshimit. Identifikoni një vendndodhje të përsëritshme të kapjes. Kontrolloni nëse qafa, trupi ose blici e ofrojnë atë vendndodhje dhe nëse shkurtimi e heq atë përpara transferimit tjetër. Një veçori e disponueshme në marrjen e parë mund të mos ekzistojë në të dytën.
Ne do ta zgjidhim atë zinxhir të dhënash përpara se të rrisim shpejtësinë e makinës. Një linjë që transferohet me një ritëm të arsyeshëm dhe rikuperohet në mënyrë të parashikueshme është një aset më i mirë prodhimi se ai që ka nevojë për ripozicionim të përsëritur manual. Zgjidhja e preferuar mund të jetë vegla e rishikuar, një sekuencë tjetër transferimi ose kapacitet shtesë në rrjedhën e poshtme - jo një cikël më i shpejtë i formimit.
Më në fund, numëroni kontejnerët e pranuar pas pikës së dakorduar të inspektimit. Mbani numrat bruto në rrjedhën e sipërme për diagnozën, por mos i përdorni ato si shifër e prodhimit të transportit. Kingle'sudhëzues pranimi i fabrikësshpjegon pse identiteti i produktit, kufijtë e numërimit dhe koha e vëzhgimit i përkasin të njëjtit regjistrim.
Provoni që linja mund të rikuperojë dhe të ndryshojë produktet
Një funksionim i qetë automatik vërteton vetëm një gjendje funksionimi. Prodhimi përfshin gjithashtu rimbushjen, transferimet e dështuara, pjesët e refuzuara, transportuesit e bllokuar dhe ndryshimet e produktit. Këto ngjarje meritojnë një vend në planin e pranimit, sepse përgjigja përcakton nëse qeliza kthehet në prodhimin e kontrolluar.
Nga ana e fabrikës, ne do të vendosnim rikuperimin e gabimeve përpara një demonstrimi të lëmuar. Nëse një shishe i mungon marrja, pyetja tjetër nuk është se sa shpejt dikush mund ta vendosë atë. Pyetjet janë se çfarë zbuloi gabimin, cila lëvizje ndaloi dhe si qeliza konfirmon një gjendje të njohur përpara se të rifillojë. Korrigjimi i përsëritur i dorës është një simptomë për t'u hetuar, jo funksionimi normal automatik.
Kur një shishe me mure të hollë majë pas lëshimit, ne do të kontrollonim gjendjen e kapjes dhe mbështetjes përpara se të ndryshonim disa cilësime të procesit. Rishikoni ngurtësinë e pjesës në transferim, pikat e kontaktit të pajisjes dhe sekuencën e lëvizjes. Pastaj provoni një korrigjim të kontrolluar dhe inspektoni sërish pjesën. Më shumë presion shtrëngues mund të krijojë një defekt të ndryshëm në vend që të rregullojë të parin.
E njëjta disiplinë zbatohet kur rriten refuzimet e rrjedhjeve. Ruani mostrat e prekura dhe identifikoni pozicionin dhe kohën. Kontrolloni vulën e provës dhe gjendjen e pajisjes së bashku me qafën e derdhur dhe fiksimin. Një lidhje provë me rrjedhje dhe një enë që rrjedh kërkon korrigjime të ndryshme. Ndryshimi i recetës së formimit pa i ndarë ato shkaqe mund të humbasë kohë dhe të fshehë gabimin.
Përcaktoni rikuperimin përpara se të ndodhë defekti
- Regjistroni defektin e fillimit, modulin e prekur dhe pozicionin e produktit.
- Sillni qelinë në gjendjen e përcaktuar nga projekti i miratuar i kontrollit dhe sigurisë.
- Kërkojini personelit të autorizuar të zgjidhë defektin sipas procedurës së përshkruar të izolimit dhe aksesit.
- Barazoni pjesët në pozicionet e transferimit, inspektimit dhe refuzimit përpara se të rindizni.
- Rifilloni përmes sekuencës së rikuperimit të rënë dakord, më pas verifikoni kontrollet e kërkuara të produktit.
Këto janë hapa planifikimi, jo leje për të hyrë në pajisje të mbrojtura ose për të anashkaluar një bllokim. Qeliza e integruar ka nevojë për një vlerësim rreziku që mbulon ndërveprimet e moduleve dhe ndërhyrjet e parashikueshme.ISO 12100:2010përcakton parimet e përgjithshme për vlerësimin e rrezikut të makinerive dhe reduktimin e rrezikut; projekti duhet gjithashtu të identifikojë kërkesat e aplikueshme specifike të makinës dhe të destinacionit.
Një recetë e ruajtur nuk është domosdoshmërisht një ndryshim i plotë
Një recetë mund të kujtojë temperaturat dhe lëvizjet e formimit ndërkohë që mbledhësi, foleja e zbukurimit dhe testuesi mbeten të rregulluara manualisht. Pyesni se cilat pozicione janë ruajtur, cilat janë të motorizuara dhe cilat kërkojnë një ndryshim fizik të veglave. Techne'sdokumentacioni i automatizimit të procesitofron një shembull industrie të cilësimeve të lidhura me formatin për pozicionet e zgjedhësve, ndezjes dhe testuesit të rrjedhjeve. Kjo ilustron qëllimin për të specifikuar; nuk i vendos ato funksione në çdo makinë.
Përcaktoni kohën e kalimit nga pjesa përfundimtare e pranuar e një formati në pjesën e parë të pranuar të tjetërit, sipas metodës së rënë dakord. Regjistroni veçmas punën e veglave, rregullimet, tranzicionin e materialit dhe lëshimin cilësor. Kjo ekspozon atë që në fakt kursen një rikujtim më i shpejtë i recetës dhe çfarë mbetet një detyrë mekanike ose procesore.
Krahasoni koston për kontejnerin e pranuar, jo për etiketat e automatizimit
Një krahasim gjysmë-automatik kundrejt makinerive të derdhur me fryrje plotësisht automatike duhet të fillojë me të njëjtin orar produkti dhe prodhimi. Përndryshe, çmimi më i lirë mund të përjashtojë thjesht trajtimin, testimin ose paketimin që përfshin kuotimi tjetër. Krahasoni kufijtë e barabartë të dorëzimit përpara se të krahasoni totalet e pajisjeve.
Automatizimi është më i mbrojturi kur heq një kufizim të përcaktuar përsëritës. Kjo mund të jetë heqja manuale e blicit, transferimi i paqëndrueshëm, një dorëzim i vështirë inspektimi ose një operacion paketimi që nuk mund të mbajë ritmin. Blerja e më shumë automatizimit pa identifikuar kufizimin mund të shtojë punën e mirëmbajtjes dhe ndërrimit pa përmirësuar rezultatin e pranuar.
Mbajeni kufirin e kostos aq të gjerë sa kufiri i prodhimit
Kostoja për kontejner të pranuar = kosto totale brenda kufirit të rënë dakord të prodhimit ÷ kontejnerët e pranuar të dorëzuar brenda atij kufiri
Numëruesi duhet të përfshijë kostot përkatëse për krahasimin: materialin, punën, shërbimet komunale, veglat e punës, mirëmbajtjen dhe kapitalin ose trajtimin e përgjithshëm të zgjedhur. Përdorni të njëjtën metodë kontabiliteti për të dy opsionet. Një robot në rrjedhën e poshtme nuk është falas sepse kostoja e tij qëndron jashtë kuotimit të makinës së derdhur.
Rendisni detyrat e përsëritura të njeriut. Dikush mund të plotësojë akoma materialin, të lëvizë skrapin, të mostrojë pjesë, të zëvendësojë kutitë, të mirëmbajë veglat dhe t'u përgjigjet alarmeve. Llogaritni ngarkesën e punës gjatë një ndërrimi normal, jo vetëm kur funksionon sekuenca automatike. Vendosni nëse një operator mund të shërbejë në mënyrë të sigurtë më shumë se një qelizë pa kontrolle ose rikuperim të vonuar.
Përdorni energjinë elektrike në kWh për periudhën e vëzhgimit dhe kontejnerët e pranuar nga e njëjta periudhë. Fuqia në kW është një sasi e ndryshme. Përfshini pajisjet ndihmëse të dakorduara kur krahasoni një linjë të plotë, veçanërisht nëse një kompresor, ftohës ose mulli ndryshon ndërmjet propozimeve. Tëudhëzues për kërkesat e shërbimeveshpjegon pse fuqia e lidhur dhe kërkesa e funksionimit duhet gjithashtu të mbeten të ndara.
Për ndryshime të shpeshta të formatit, shqyrtoni pajisjet dhe veglat rezervë të kërkuara për çdo SKU. Një çmim më i ulët fillestar i celularit mund të kompensohet nga ndryshime të vështira ose pjesë shtesë të formatit. Anasjelltas, një sistem i sofistikuar transferimi mund të jetë i panevojshëm për një produkt me volum të ulët me një rrugë praktike përfundimi manual.
Ne rekomandojmë renditjen e propozimeve sipas kufizimeve të prodhimit që heqin, produktit të pranuar që mund të verifikojnë dhe punës së përsëritur që lënë pas. Një qelizë më e automatizuar fiton vendin e saj kur këto përfitime përshtaten me orarin real të fabrikës. "Pa pilot" nuk është një argument i mjaftueshëm financiar.
Kërkoni rastet e ndjeshmërisë në vend të një pretendimi universal për kthim. Krahasoni kërkesën e pritur, shfrytëzimin më të ulët dhe ndryshimet më të shpeshta duke përdorur kostot e vetë blerësit. Kjo e bën vendimin e investimit të dobishëm edhe kur vëllimet e shitjeve ose përzierja e produkteve ndryshojnë.
Mirato konfigurimin përpara se të bësh porosinë
Kthejeni konceptin e zgjedhur në një listë të pajisjeve të dakorduara, paraqitjen e qelizave dhe protokollin e pranimit përpara porosisë së blerjes. Dykuptimësia më e shtrenjtë shpesh është një sensor që nuk mungon. Është një kufi që çdo palë mendonte se i përkiste dikujt tjetër.
Për një projekt shishe kompakte,Platformë 2 L me një stacionofron një pikënisje konkrete. Zarfi i tij i botuar i mykut dhe opsionet me shumë dalje me shishe më të vogla lejojnë një rishikim fillestar të përshtatjes. Vizatimi aktual, rrëshira, rregullimi i kokës dhe shtrirja në rrjedhën e poshtme përcaktojnë ndërtimin e propozuar. Mos e zgjidhni atë konfigurim vetëm nga vëllimi.
Bëni përgjigjen e provës për pyetjet e blerjes
Prova duhet të përdorë përkufizimin e dakorduar të produktit dhe të përfshijë operacionet që mbështesin produktin e kuotuar. Nëse testimi i rrjedhjeve ose shkurtimi është pjesë e kufirit të shpërndarjes, demonstrojeni atë me qelizën në vend që të paraqisni një cikël të pavarur të palidhur. Ruani identitetin e mostrës ku pozicione të shumta mund të fshehin një dalje ose zgavër të dobët.
Regjistri i pranimit duhet të lidhë çdo pretendim me një metodë, kufi dhe rezultat të vëzhguar. Një fjalë e tillë si "kaloi" pa kushtin themelor nuk mund të drejtojë vënien në punë në fabrikën e blerësit. TëUdhëzues Kingle FATofron një kornizë më të plotë për atë dëshmi.
- Ndërtoni identitetin:versioni i makinës, veglave të punës, kontrollit dhe moduleve të përfshira.
- Kushtet e provës:produkti, rrëshira, pozicionet aktive dhe kushtet e përdorimit.
- Cilësia:matjet kritike, testet funksionale dhe arsyet e refuzimit.
- Performanca e linjës:numërimi i pranuar, periudha e vëzhgimit, ndalesat dhe ndërhyrjet.
- Rimëkëmbja:Skenarët e rënë dakord të defektit dhe sekuenca e demonstruar e rinisjes.
- Dorëzimi:vizatime, manuale, informacione për veglat, kopje rezervë dhe artikuj të hapur.
Ndani pranimin e fabrikës nga pranimi në terren, ku shërbimet e impiantit ose pajisjet e palëve të treta nuk mund të riprodhohen përpara dërgesës. Identifikoni paraprakisht ato kontrolle të mbetura dhe caktoni përgjegjësinë. Një provë në fabrikë nuk duhet të pretendojë në heshtje për të verifikuar kushtet që nuk përfshinte.
Trajnimi duhet të mbulojë funksionimin e zakonshëm dhe punët që lë pas automatizimi. Operatorët duhet të njohin një transferim të dështuar, të interpretojnë alarmin inicues dhe të ndjekin metodën e miratuar të rikuperimit. Mirëmbajtja ka nevojë për vizatimet, informacionin e pjesës së konsumuar dhe aksesin e kërkuar për të mbështetur qelizën.
Diskutoni një konfigurim automatik të formimit me goditje me nxjerrje me Kinggle.Dërgoni vizatimin e kontejnerit, shkallën e rrëshirës, peshën e përfunduar, testet e kërkuara, orarin e prodhimit dhe operacionet e planifikuara në rrjedhën e poshtme përmesfaqja e hetimit të projektit.
Kontaktoni:sales@kinggle.com · +86-574-87103665. Një kufi i përcaktuar produkti dhe linja e bëjnë rishikimin e konfigurimit më të dobishëm sesa një kërkesë për çmimin e makinës vetëm.
Pyetjet e bëra shpesh
A është një makinë automatike e derdhur me goditje e njëjtë me një linjë të plotë prodhimi?
Jo. Një makinë automatike mund të kontrollojë lëvizjet e formimit ndërsa heqja, prerja, inspektimi ose paketimi i produktit mbeten të ndara. Një linjë e plotë prodhimi përcakton transferimin, kontrollet dhe kufirin e cilësisë ndërmjet këtyre operacioneve. Kërkoni një listë dhe plan urbanistik që identifikon çdo modul të përfshirë, detyrë manuale dhe shërbim të përjashtuar. Specifikimi i blerjes, jo fjala automatike, përcakton se çfarë do të arrijë.
A ka ende nevojë për operatorë një makinë formimi me fryrje plotësisht automatike?
po. Rimbushja e materialit, marrja e mostrave të cilësisë, ndryshimet e veglave, mirëmbajtja dhe rikuperimi i defekteve ende kanë nevojë për përgjegjësi të caktuara. Automatizimi mund të heqë trajtimin e përsëritur pa hequr çdo detyrë prodhimi. Planifikoni stafin rreth turnit të plotë dhe paraqitjes aktuale të shërbimit, duke përfshirë paketimin dhe trajtimin e skrapit. Mos nxirrni një vlerësim të punës nga një demonstrim i shkurtër në të cilin stafi mbështetës mbetet jashtë kornizës së kamerës.
A përfshihen si standard ndezja automatike, testimi i rrjedhjes së shisheve dhe paketimi?
Mos supozoni se janë. Kuotimi duhet të identifikojë çdo operacion, pajisjet e furnizuara, veglat specifike të produktit, metodën e provës dhe rrugën e refuzimit. Një njësi e marrjes nuk është një testues i rrjedhjeve dhe një transportues automatik nuk është një sistem automatik paketimi. Për çdo modul të cituar, pyesni se çfarë kushti të papërfunduar merr dhe çfarë kushti të pranuar jep.
A mund të automatizohet një makinë ekzistuese e formimit me goditje me nxjerrje?
Mundësisht, por realizueshmëria varet nga sistemi ekzistues i kontrollit, ruajtja, hapësira e disponueshme, hapja e mykut, lirimi i produktit dhe rregullimi i transferimit. Pjesa duhet gjithashtu t'i përshtatet pajisjeve të propozuara të kapjes, prerjes dhe inspektimit. Rishikoni qelizën e plotë përpara se të blini veçmas një robot ose transportues. Një rinovim duhet të përfshijë një përgjegjësi të përcaktuar integrimi, vlerësim të përditësuar të rrezikut dhe provë të miratuar të prodhimit.
Si duhet të verifikojnë blerësit prodhimin e një linje automatike?
Numëroni kontejnerët e pranuar në pikën përfundimtare të miratuar të shkarkimit gjatë një periudhe të caktuar vëzhgimi. Identifikoni rrëshirën, produktin, mykun, pozicionet aktive, shërbimet komunale dhe operacionet e përfshira në rrjedhën e poshtme. Mbani në procesverbal refuzimet, ndalesat dhe ndërhyrjet manuale. Raportoni prodhimin bruto të formimit veçmas nga prodhimi i pranuar i linjës. Vlera e katalogut të ciklit të thatë nuk është një zëvendësim për këtë provë prodhimi.