Përgjigje e shpejtë
Derdhja me fryrjefryn një tub prej plastike të shkrirë kundër një myku në sekonda deri në minuta. Kushton më shumë në vegla pune dhe fiton në vëllim.Formimi rrotullueshedh pluhur plastik brenda një kallëpi të ndezur me rrotullim të ngadaltë. Ciklet e tij zgjasin dhjetëra minuta, por instrumentet janë të lira dhe pjesët dalin pa probleme. Vëllimi vjetor zakonisht vendos atë: vëllimet e ulëta favorizojnë kallëpet e lira të rotomolding; vëllimet e prodhimit favorizojnë shpejtësinë e derdhjes me fryrje. Për rezervuarët, IBC-të, notat dhe barrierat, një makinë formimi me fryrje 250 litra funksionon 300 copë në orë me cikël tharjeje, ndërsa një cikël rrotullimi bën një pjesë në të njëjtën hapësirë.

Të dy proceset bëjnë pjesë plastike të zbrazëta. Për tanket, kajakët, notat dhe barrierat, secili mund të bëjë punën. Pra, zgjedhja ka rëndësi, dhe kushton para të vërteta për të gabuar.
Shumica e artikujve mbi këtë temë vijnë nga dyqanet e formimit që favorizojnë cilindo proces që shesin. Ne ndërtojmë makineri të derdhura me fryrje, kështu që do ta themi qartë. Për ta mbajtur këtë të dobishme, ne shtuam një seksion të plotë se kur rotomolding fiton - sepse ndonjëherë ndodh.
Këtu është krahasimi i sinqertë që i nevojitet një blerësi.
Dy proceset, nga një minutë secili
Një makinë formimi me goditje nxjerr një tub të uritur prej plastike të shkrirë të quajtur parison. Myku mbyllet rreth tubit, ajri e fryn atë kundër mureve dhe pjesa ftohet dhe del jashtë. Cikli shkon në sekonda për shishet dhe disa minuta për pjesë të mëdha.
Një makinë formuese rrotulluese ngarkon pluhur plastik në një kallëp të uritur. Myku kthehet në dy sëpata brenda një furre dhe pluhuri i shkrirë mbulon pjesën e brendshme si një lëkurë pa telash. Pastaj ftohet duke u rrotulluar dhe pjesa del jashtë.
Të njëjtat produkte, fizika e kundërt. Njëri përdor presionin dhe shpejtësinë. Tjetri përdor nxehtësinë, gravitetin dhe kohën.
Formimi me fryrje kundrejt formimit rrotullues: krah për krah
| Derdhja me fryrje | Formimi rrotullues | |
|---|---|---|
| Si formohet pjesa | Ajri fryn një parison të shkrirë në një kallëp | Pluhuri shkrihet në një kallëp rrotullues në presionin e ambientit |
| Koha e ciklit | Sekonda deri në disa minuta | Dhjetëra minuta për pjesë |
| Vegla pune | Kallëpe të përpunuara - kosto më e lartë, jetë e gjatë | Format e derdhur të aluminit - më lirë, më shpejt për t'u ndryshuar |
| Muret | Më e hollë, shpërndarja e programuar nga kontrolli i die-gap | Më e trashë, natyrisht e barabartë, e qetë |
| Seams | Linja e prerë lart dhe poshtë | Asnjë - një lëkurë e vazhdueshme |
| Vëllimet më të mira | Rrugët e prodhimit; kostoja për pjesë bie me shkallë | Vrapime të ulëta në mesatare; prototipe; ndryshime të shpeshta |
| Produkte tipike | Shishe, daulle, shishe IBC, rezervuarë karburanti, bidona | Tanke me përmasa të mëdha, pajisje për shesh lojërash, pjesë me porosi me shpejtësi të ulët |
Dallimi i vërtetë: presioni dhe koha
Takeaway:Formimi me fryrje blen shpejtësinë me presion dhe mjete më të shtrenjta. Rotomolding blen mjete të lira me kalimin e kohës.
Çdo rresht në atë tabelë tregon një fakt. Derdhja me fryrje formon pjesën nën presion, në një ngjarje të shpejtë. Rotomolding e formon atë në presionin e ambientit, ngadalë, ndërsa pluhuri shkrihet në mur.
Presioni shpjegon koston e veglave. Format e fryrjes duhet t'i rezistojnë forcave shtrënguese - 800 deri në 1800 kN në makinat tona të mëdha - kështu që ato të përpunohen nga çeliku i veglave. Rotomoldët nuk përballen pothuajse me asnjë forcë, kështu që alumini i derdhur i lirë funksionon.
Koha është çmimi që paguan rotomolding. Ngrohja e një myku në furrë dhe ftohja e tij ndërsa kthehet kërkon dhjetëra minuta. Asnjë aftësi nuk e shkurton atë.
Vëllimi i thyer: ku merret vendimi
Takeaway:nën sasinë e kthimit, fiton vegla e lirë e rotomolding. Mbi të, shpejtësia e ciklit të formimit me fryrje fiton - dhe hendeku zgjerohet çdo vit që prodhoni.
Kjo llogaritje vendos shumicën e vendimeve reale. Rrotullimi fillon më lirë, sepse myku kushton një pjesë të një myku fryrës. Por çdo pjesë mbart një cikël të ngadaltë.
Fryrje derdhur flips se. Kallëpi kushton më shumë përpara. Pastaj makina bën pjesë shumë herë më shpejt, çdo orë, për jetëgjatësinë e programit.
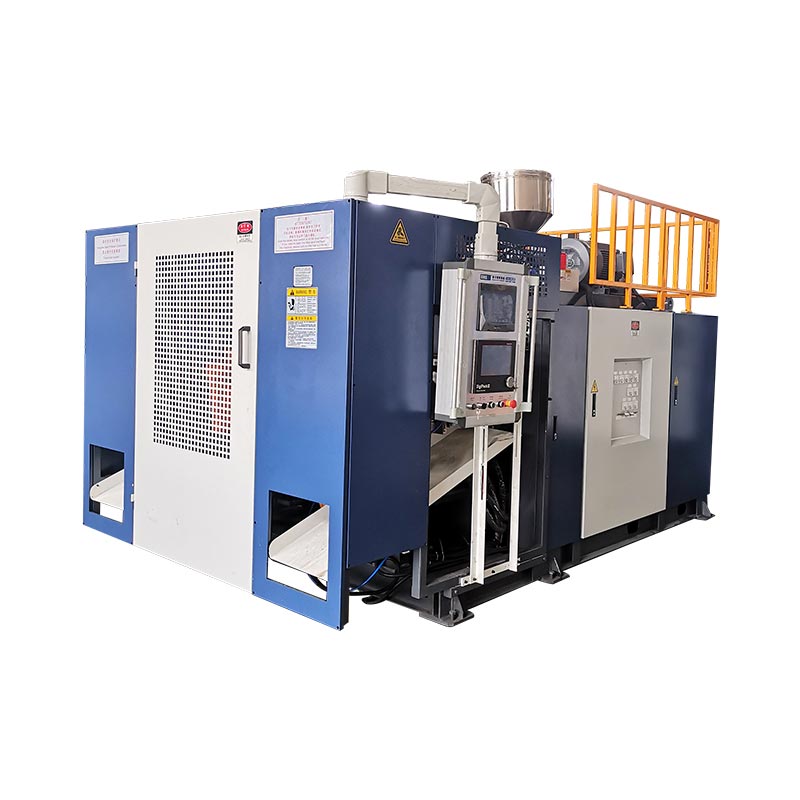
Numrat realë tregojnë hendekun. TonaMakinë e klasit KGB120Epër kontejnerë 250 litra funksionon 300 copë në orë cikli i tharjes. Një qelizë rrotulluese që krijon një rezervuar të ngjashëm përfundon një pjesë për cikël furre dhe ftohje.
Pra, pyetja e vërtetë nuk është "cila është më e lirë?" Pyetni "më lirë në sasinë tuaj vjetore?" Disa qindra pjesë në vit favorizojnë rotomolding. Mijëra deri në dhjetëra mijëra favorizojnë formimin me fryrje me një diferencë të gjerë.
Zona e kryqëzimit: tanke, kajakë, nota, barriera
Takeaway:produktet që njerëzit i quajnë "pjesë rrotulluese" - tanke, kajakë, notues, barriera - funksionojnë në makinat e derdhura me goditje me akumulator të madh në vëllim.
Shumica e artikujve të krahasimit e kalojnë këtë pjesë. Një familje e tërë e produkteve të mëdha i përshtatet të dy proceseve.
Depozita uji. Shishe IBC 1000 litra. Kajakë dhe varka të vogla. Noton dhe bova. Barrierat rrugore. Të gjitha të zbrazëta, të gjitha të mëdha, të gjitha të lidhura me formimin rrotullues sipas zakonit - dhe të gjitha funksionojnë sot në makinat e derdhjes me fryrje.
Këto janë punë të vërteta nga gama jonë. Makineritë tona akumulatore bëjnë depozita uji dheShishe IBC deri në 1000 litra, dhe seria KGS me tre cilindra arrin kontejnerë 2000 litra, plus notues, barriera dhe pjesë të klasës së kajakut në HDPE dhe HMWHDPE.
Pse t'i kaloni këto pjesë nga roto në fryrje ndërsa vëllimi rritet? Koha e ciklit. Kur një rezervuar shitet në dhjetëra mijëra në vit, një proces që bën një pjesë për cikël furre nuk mund të vazhdojë. Shtimi i krahëve roto nënkupton shtimin e furrave, hapësirës së dyshemesë dhe energjisë për pjesë.
Tregtia është muri. Një rezervuar i formuar rrotullues funksionon pa probleme dhe i trashë në mënyrë të barabartë. Një goditje e derdhur mbart një linjë majë-off dhe mbështetet nëkontroll i programuar i trashësisë së muritpër të vendosur materialin aty ku ulet ngarkesa. E bërë siç duhet, pjesa e derdhur me goditje përmbush të njëjtën detyrë me një peshë më të lehtë - që do të thotë gjithashtu më pak rrëshirë për pjesë.
Kur formimi rrotullues fiton
Takeaway:vëllimet e ulëta, ndryshimet e shpeshta të dizajnit, përmasat ekstreme dhe specifikat pa tegela janë fitore të vërteta të formimit rrotullues. Asnjë blerje makinerie nuk e ndryshon këtë.
Ne premtuam ndershmëri. Këtu janë punët ku ne do t'ju thonim të mos blini makinën tonë.
Vëllime të ulëta vjetore.Disa qindra njësi në vit nuk e paguajnë kurrë përpunimin e mykut. Format e lira të aluminit të Rotomolding përshtaten pikërisht me këtë.
Ndryshime të shpeshta të dizajnit.Prerja e një rotomold kushton pak. Prerja e një myku me goditje kushton shumë. Përsëritja e një produkti çdo vit favorizon roto.
Madhësi ekstreme dhe forma komplekse.Rrotullimi shkon në rezervuarë të mëdhenj një-copëshe përtej çdo lloji, dhe trajton mirë futjet e derdhura dhe prerjet e thella.
Kërkesa pa shtresa.Një majë e mirë është e fortë. Por nëse specifikimi juaj ndalon ndonjë linjë saldimi, lëkura e formuar pa tela e rregullon atë.
Nëse dy ose më shumë nga këto përshtaten me produktin tuaj, shikoni me kujdes rotomolding. Nëse asnjë nuk përshtatet dhe vëllimet tuaja rriten, formimi me fryrje është procesi juaj.
Këndi i blerjes: çfarë ndryshon për linjën tuaj
Procesi që zgjidhni riformulon të gjithë investimin tuaj, kështu që peshoni atë si një blerje, jo si një preferencë.
Kostoja e veglave dhe koha e prodhimit.Një rotomold transportohet më lirë dhe më shpejt. Një myk fryrës kushton më shumë dhe zgjat më shumë. Përputhni zgjedhjen me sa kohë do të funksionojë produkti dhe sa shpesh ndryshon.
Koha e ciklit dhe puna.Formimi me fryrje bën më shumë pjesë për orë operatori në vëllim. Rotomolding ka nevojë për më shumë furra dhe duar për të arritur të njëjtin rezultat.
Si shkallëzohet çdo proces.Një bimë rrotulluese rritet duke shtuar krahë dhe furra - më shumë hapësirë në dysheme dhe energji ngrohjeje çdo herë. Një fabrikë e formimit me goditje rritet përmes shpejtësisë së ciklit dhe automatizimit në makinat që zotëron.
ROI në volumin tuaj.Modeloni numrin e ndershëm: vegla pune plus energji plus punë, të ndarë në sasinë tuaj vjetore. Pyetni çdo prodhues të makinerive të derdhjes me goditje për një kuotë të specifikuar përpara se të krahasoni - një numër real mund të jetë një rregull i madh.
Dy gabime që bëjnë blerësit
Zgjedhja e procesit sipas zakonit."Tanket bëhen rotomolded" ishte e vërtetë në vëllime të ulëta. Në shkallën e prodhimit, ajo pushon së qeni e vërtetë. Drejtoni kufirin për sasinë tuaj, jo për refleksin e industrisë.
Krahasimi vetëm i çmimit të veglave.Kallëpi i lirë duket si një fitore derisa të ndani ciklin e ngadaltë në 20,000 pjesë. Krahasoni koston për pjesë të përfunduar, në të gjithë programin - jo kuotën e mykut.
Zgjedhja e derdhjes me goditje? Madhësia e makinës tjetër me tonënudhëzues përzgjedhjeje me pesë hapa. Ende vendosni midis pjesëve të zbrazëta dhe të forta? Lexoniderdhur me goditje vs derdhje me injeksionsë pari. I ri në familjet e makinerive? Filloni nëllojet e makinave të derdhjes me fryrjeshtyllë.
Pyetjet e bëra shpesh
Cili është ndryshimi midis formimit me goditje dhe formimit rrotullues?
Formimi me fryrje fryn një tub prej plastike të shkrirë kundër një myku me ajër, duke formuar pjesë në sekonda deri në minuta. Formimi rrotullues hedh pluhurin plastik brenda një kallëpi të nxehtë që rrotullohet në dy akse, duke formuar pjesë pa telashe me mure të trasha në cikle që zgjasin dhjetëra minuta. Formimi me fryrje fiton në shpejtësinë dhe koston për pjesë në vëllim. Rotomolding fiton në koston e veglave dhe lirinë e dizajnit në vëllime të ulëta.
Cila është më e lirë, derdhja me fryrje apo derdhja rrotulluese?
Varet nga vëllimi. Formimi rrotullues kushton më pak për të filluar, sepse kallëpet e tij të derdhura prej alumini kushtojnë një pjesë të kallëpeve me fryrje të përpunuara. Formimi me fryrje kushton më pak për pjesë, sepse ciklet e tij funksionojnë shumë herë më shpejt. Vëllimet e ulëta vjetore favorizojnë kursimin e veglave. Vëllimet e larta favorizojnë shpejtësinë e ciklit. Modeloni sasinë tuaj reale vjetore për të gjetur vlerën e kthimit.
A mund të formohen depozita të mëdha uji me fryrje në vend të formimit rotomik?
po. Makineritë e formimit të akumulatorëve të mëdhenj prodhojnë rezervuarë uji, shishe IBC 1000 litra dhe kontejnerë deri në 2000 litra. Në vëllimet e prodhimit, derdhja me fryrje i bën këto pjesë shumë më të shpejta se formimi me rrotullim. Një makinë e klasit 250 litra kryen 300 copë në orë cikël tharjeje, ndërsa një cikël rrotullimi për një rezervuar të krahasueshëm kërkon dhjetëra minuta për pjesë.
Pse pjesët e formuara me rrotullim janë të qetë dhe pjesët e derdhura me fryrje jo?
Në formimin rrotullues, pluhuri mbulon të gjithë brendësinë e kallëpit ndërsa rrotullohet, kështu që pjesa formohet si një lëkurë e vazhdueshme pa vijë saldimi. Në formimin me fryrje, gjysmat e kallëpit mbyllin parzinën në pjesën e sipërme dhe të poshtme, duke lënë një vijë fikse. Një majë e mirë është e fortë. Por nëse pjesa juaj nuk mund të ketë asnjë shtresë, muri i formuar pa tela është një avantazh.
Cili proces i bën pjesë më të forta?
Asnjëri nuk fiton drejtpërdrejt - ata arrijnë fuqinë ndryshe. Pjesët e formuara në formë rrotullimi janë më të trasha dhe pa probleme, gjë që i përshtatet produkteve të rënda për abuzim. Pjesët e derdhura me fryrje arrijnë forcën përmes shpërndarjes së kontrolluar të murit: kontrolli i programuar i boshllëkut e vendos materialin aty ku ulet ngarkesa, kështu që një pjesë më e lehtë përmbush të njëjtën detyrë. Formimi me fryrje në HMWHDPE me kontrollin e duhur të trashësisë i bën shishet IBC të vlerësuara me grumbullim.
Të vendosni midis dy proceseve?
Nëse jeni duke zgjedhur një proces për një pjesë të madhe të zgavëruar, ekipi ynë inxhinierik mund të kryejë arritjet me ju bazuar në madhësinë e pjesës, materialin dhe vëllimin tuaj vjetor. Nëse rotomolding i përshtatet më mirë numrave tuaj, ne do ta themi këtë. Nëse formimi me goditje fiton, ne do të specifikojmë makinën e saktë dhe do të tregojmë matematikën e ciklit pas saj. Ndërtimi i makinerive të formimit me fryrje që nga viti 2002, me 15 inxhinierë në ekip.
Merrni një vlerësim të sinqertë të procesit →Formimi me fryrje kundrejt formimit rrotullues është një pyetje vëllimi në një kostum teknik. Mjete të lira dhe durim në sasi të vogla. Presioni, shpejtësia dhe muret e programuara në shkallë. Njihni numrin tuaj vjetor dhe procesi zgjidhet vetë. Kur ajo zgjedh derdhur goditje,gamë e madhe akumulatorëshështë vendi ku jetojnë produktet e kryqëzimit.