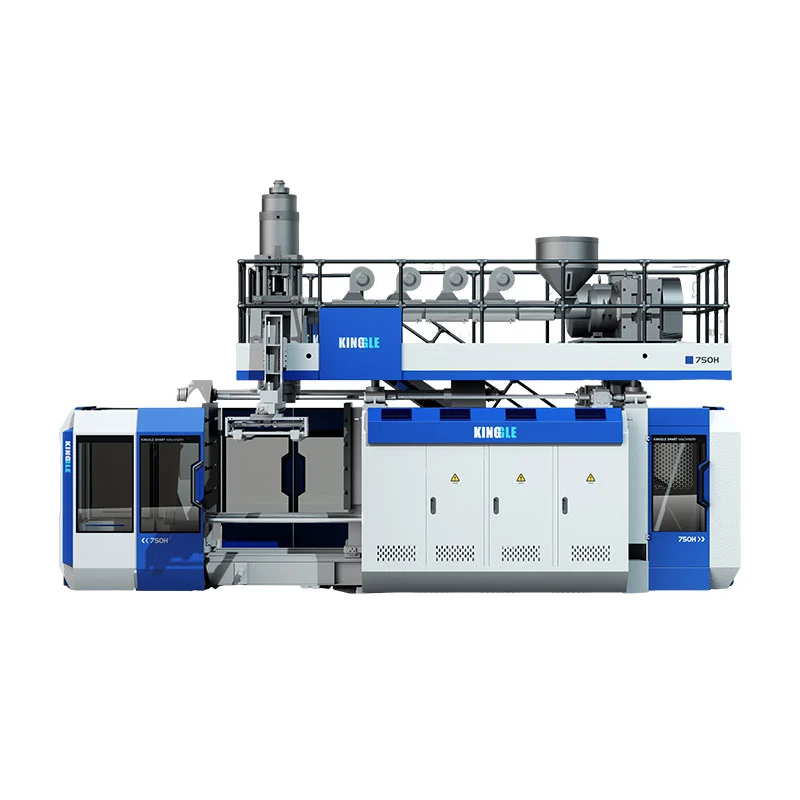
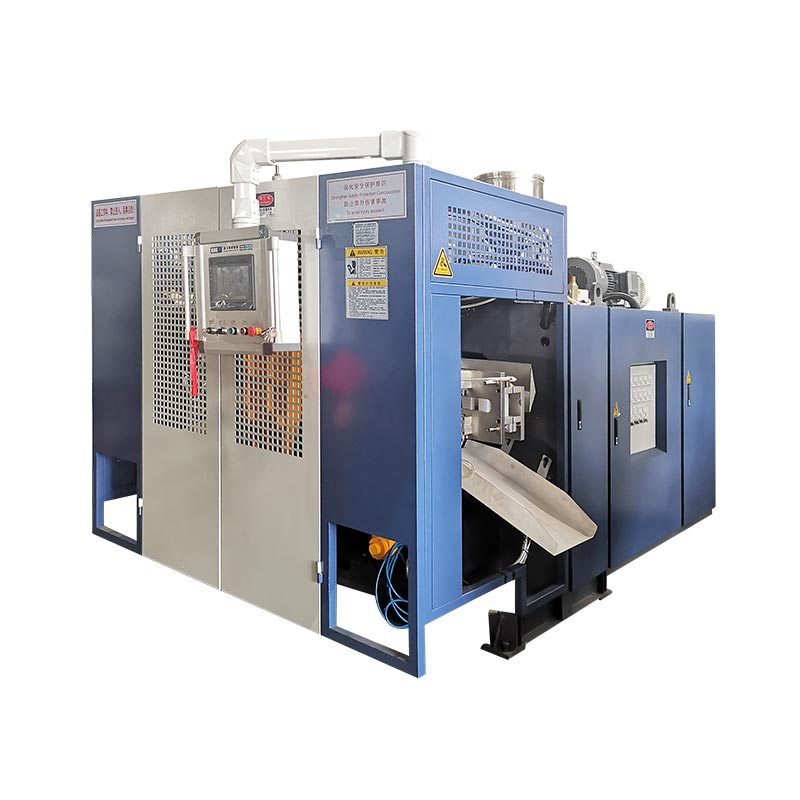
Një makinë formimi me fryrje 1000L IBC formon enën e brendshme plastike. Ai nuk vërteton IBC-në e plotë në vetvete. Zgjidhni dhe pranoni makinën kundrejt shishes së brendshme të miratuar, kafazit, paletës, mbylljeve, sistemit të materialit, kallëpit, montimit në rrjedhën e poshtme dhe testeve të kërkuara të paketimit.
Kapaciteti i madh e bën një projekt IBC të duket si një ushtrim i madhësisë së makinës. Puna e vështirë qëndron në ndërfaqet. Hapja e sipërme duhet të plotësojë mbylljen. Dalja e poshtme duhet të plotësojë hyrjen e valvulës dhe kafazit. Trupi i derdhur duhet të ulet siç duhet në paletë. Kafazi duhet të mbrojë enën e brendshme pa krijuar kontakt të dëmshëm.
Ky udhëzues i kthen ato ndërfaqe në hyrje të makinës dhe prova të provës së fabrikës. Ai përdor platformën aktuale 1000L IBC të Kinggle si referencë të botuar të pajisjeve.

Produkti është një sistem i montuar
Shishja e brendshme përshtatet me kafazin, paletën, valvulën dhe lidhjen e mbushjes.
Koka, profili i parisonit, kallëpi dhe ftohja bëjnë hartën e murit të miratuar.
Nxjerrja, zvogëlimi, montimi dhe testimi mbajnë rezultatin e kërkuar të pranuar.
Prova lidh çdo njësi të pranuar me materialin, cilësimet, matjet dhe rezultatet e testimit.
KGB1000L-IBC, ndërsa tabela e tij e specifikimeve përdorKGS1000L-IBC. Gjithashtu shfaqet rreshti i ciklit të tharjes150 L, e cila nuk është një normë e përdorshme. Ky artikull i quan pajisjet platforma Kinggle 1000L IBC derisa faqja e drejtpërdrejtë dhe kuotimi të përdorin një kod modeli të konfirmuar dhe njësi dalëse.Përcaktoni se çfarë furnizon makineria e derdhur me fryrje 1000L IBC
Makina e derdhur me goditje e bën trupin plastik. Në terminologjinë IBC, ai trup shpesh quhet shishe e brendshme, enë e brendshme, astar ose enë e brendshme. Gjuha e kërkimit ndryshon sipas tregut. Marrëveshja teknike duhet të përdorë një term të kontrolluar.
Një IBC i plotë i përbërë përmban më shumë se ai trup i derdhur. Struktura e jashtme mund të përfshijë një kafaz metalik dhe një paletë. Mbylljet, guarnicionet, një valvul shkarkimi në fund, etiketat dhe shenjat e identifikimit plotësojnë paketimin. Pajisjet e montimit dhe stacionet e provës mund të vendosen jashtë qelizës së formimit.
Dallimi ka një efekt praktik. Furnizuesi i makinës mund të provojë procesin e formimit dhe dimensionet e përfshira në provën e rënë dakord. Pronari i plotë IBC duhet të provojë se të gjithë komponentët e furnizuar punojnë së bashku. Nëse kafazi, paleta ose valvula vijnë nga një furnizues tjetër, blerësi ka nevojë për kontrollin e ndërfaqes ndërmjet kompanive.
Rregullat aktuale të Shteteve të Bashkuara ofrojnë një shembull të qartë.49 CFR 178,707përshkruan një IBC të përbërë si një paketim të jashtëm të ngurtë që mbyll një enë të brendshme plastike. Ai thotë se ena e brendshme dhe paketimi i jashtëm formojnë një paketë integrale. Ai gjithashtu thotë se ena e brendshme nuk ka për qëllim të kryejë funksionin e saj të mbajtjes pa paketimin e jashtëm.
Ky rregull është specifik për tregun, por mësimi i inxhinierisë udhëton mirë. Mos e pranoni shishen e brendshme të izoluar nëse produkti tregtar është një IBC i montuar. Sillni kafazin e prodhimit, paletën, mbylljen e sipërme, valvulën dhe guarnicionet në planin e kualifikimit.
Kuotimi duhet të tregojë kufirin makineri-furnizues. Emërtoni kallëpin e dhënë, robotin, ndezësin, testuesin e rrjedhjeve, transportuesit dhe veglat e montimit. Shënoni të gjithë komponentët dhe shërbimet e furnizuara nga blerësi. Një vizatim i kufijve me ngjyra është më i dobishëm se një listë e gjatë e "aksesorëve standardë".
Kontrolloni shishen e brendshme, kafazin, paletën dhe valvulën në një vizatim
Vizatimi i brendshëm i shisheve nuk duhet të ndalet në dimensionet e tij të jashtme. Duhet të tregojë se si shishja takohet me pjesën tjetër të IBC. Ndërtoni një vizatim të kontrollit të ndërfaqes me referenca për vizatimet e miratuara të komponentëve.
Filloni në krye. Regjistroni hapjen e mbushjes, ndërfaqen e fillit ose mbylljes, fytyrën e vulosjes, hapësirën e kapakut dhe aksesin në kafaz. Shtoni lartësinë e sipërfaqes së sipërme në lidhje me kafazin. Mbyllja mund të plotësojë matësin e vet, por bëhet e vështirë për t'u instaluar kur shishja e brendshme ulet shumë lart ose shumë poshtë.
Lëvizni në prizën e poshtme. Tregoni vijën qendrore të daljes, këndin, mbështetjen, lidhjen e valvulës dhe hapësirën përmes kafazit. Përfshini marrëdhënien e paletës. Shishja e ngrohtë mund të ndryshojë formën gjatë ftohjes, prandaj matni ndërfaqen pas periudhës së kondicionimit të rënë dakord.
Harto kontaktet e kafazit. Shënoni rrezet e qosheve, zonat e panelit dhe çdo mbështetje lokale. Kontakti mund të ndryshojë kur njësia e mbushur trajtohet ose grumbullohet. Shishja e brendshme duhet të ulet aty ku dizajni pret që ajo të ulet. Nuk duhet të mbështetet në një fryrje aksidentale për mbështetje.
| Ndërfaqja | Prova të kontrolluara | Vendimi i makinës ose mykut |
|---|---|---|
| Hapja dhe mbyllja e sipërme | Përfundoni vizatimin, mbyllni fytyrën, matësin dhe hapësirën e kapakut | Vegla për qafën, rregullimi i goditjes, ftohja dhe zbukurimi |
| Dalja e poshtme dhe valvula | Vija qendrore, këndi, mbështetësja, copë litari dhe aksesi në kafaz | Futja e kallëpit, profili lokal i murit, ftohja dhe përfundimi |
| Kafazi i jashtëm | Zarfi i brendshëm, vendet e hekurudhës dhe zonat e kontaktit të shisheve | Gjeometria e shisheve, harta e murit dhe gjendja e lëshimit |
| Paletë ose bazë | Gjeometria e lokalizuesit, sipërfaqja mbështetëse dhe hapësira e trajtimit | Forma bazë e kallëpit, mbështetësja e nxjerrjes dhe fiksimi pas ftohjes |
| Zonat e etiketimit dhe shënimit | Rrafshësia, pozicioni dhe identifikimi i kërkuar | Sipërfaqja e mykut, profili i murit dhe trajtimi në rrjedhën e poshtme |
Numëroni secilën ndërfaqe. Përdorni të njëjtat numra në vizatimin e kallëpit, planin e inspektimit dhe raportin e provës së fabrikës. Kur një dimension dështon, ekipi mund ta gjurmojë atë tek përpunimi, ftohja, heqja ose montimi pa debatuar se cili vizatim kontrollon.
Kingle'sprocesi i shitjeskërkon foto të produktit, vizatime, peshë, madhësi, material, trashësi, prodhim dhe rezistencë kimike. Për një projekt IBC, shtoni kafazin, paletën, valvulën dhe vizatimet e mbylljes në atë paketë.
Lexoni zarfin e botuar të makinës 1000L pa e mbi-lexuar atë
Kingle'sFaqja e produktit 1000L IBCofron zarfin e krahasimit. Ai liston një klasë kontejneri maksimal prej 1000 L, një makinë 55 t dhe një makinë 9,5 me 5,1 me 6,5 m. Paraqitja përfundimtare ka ende nevojë për akses, mirëmbajtje dhe hapësirë ndihmëse.
Tabela e shtrëngimit publik liston 1000 kN, një pllakë 1800 me 1600 mm dhe një madhësi maksimale të kallëpit 1600 me 1500 mm. Ai jep një gamë të trashësisë së mykut nga 1200 deri në 1400 mm. Këto shifra mbështesin një rishikim të hershëm të përshtatjes së mykut. Ata nuk zëvendësojnë vizatimin e plotë të montimit të kallëpit.
Seksioni i nxjerrjes liston dy vida 100 mm me raporte 32 L/D. Kapaciteti i botuar i shkrirjes së HDPE është 180 kg/h për vidë. Seksioni i kokës rendit një akumulator 45 L dhe një referencë për peshën e akumulatorit PE 33 kg.
| Artikull i publikuar | Vlera e faqes në internet | Kontrolli i kërkuar i projektit |
|---|---|---|
| Klasa e kontejnerëve | 1000 L | Shishja e brendshme e aprovuar, gjuajtja bruto, myku dhe rruga e heqjes |
| Madhësia dhe pesha e makinës | 9,5 x 5,1 x 6,5 m; 55 t | Vizatimi përfundimtar i GA, bazamenti, ndarja e transportit dhe plani i ngritjes |
| Forca shtrënguese | 1000 kN | Zona e projektuar, presioni i fryrjes, kapja dhe diferenca |
| Madhësia maksimale e mykut | 1600 x 1500 mm | Forma e plotë, kolektorët, zorrët, pjesët lëvizëse dhe hapësira e robotit |
| Trashësia e mykut | 1200 deri në 1400 mm | Ndërfaqja e mbyllur e pirgut dhe pllakës |
| Vida | 100 mm x 2; 32 L/D | Struktura e shtresës, klasat e rrëshirës dhe rruga aktuale e shkrirjes së porositur |
| Kapaciteti i shkrirjes së HDPE-së është publikuar | 180 kg/orë x 2 | Rikuperim i qëndrueshëm me formulimin e miratuar |
| Referencat e akumulatorit | 45 L; 33 kg PE | Masa bruto e parisonit, rezerva, baza dhe profili i rrëshirës |
| Fryni ajër | 0,8 MPa; 2 m³/min | Rrjedha maksimale, marrësi, cilësia e ajrit dhe presioni në makinë |
| Ujë ftohës | 0,3 MPa; 120 L/min | Temperatura, ngarkesa termike, cilësia e ujit dhe bilanci i qarkut |
| Referenca e botuar e fuqisë | Mesatarisht nga 110 deri në 150 kW | Kufiri i matjes, produkti, cilësimet dhe prodhimi i pranuar |
Aktualisht shfaqet rreshti i ciklit të thatë të faqes150 L. Litrat nuk janë një normë cikli. Mos e ktheni atë rresht në 150 copë në orë ose në një pretendim tjetër të prodhimit. Kërkojini Kinggle të konfirmojë numrin dhe njësinë e synuar në kuotim.
Çdo rresht i përgjigjet një pyetjeje të ngushtë. Gjerësia maksimale e kallëpit nuk provon pastrimin e robotit. Një masë akumulatori nuk provon peshën e përfunduar të brendshme të shishes. Një shifër e kapacitetit të shkrirjes nuk është e barabartë me prodhimin e pranuar. Lidhni rreshtat përmes produktit të miratuar dhe planit të provës.
Kërkoni gjithashtu për orarin e ngarkesës së lidhur. Rreshtat e motorit dhe ngrohësit përshkruajnë komponentët kryesorë, por ngarkesa përfundimtare e instaluar mund të përfshijë gjithashtu komandat, pompat, robotët, trajtimin e materialit dhe pajisjet ndihmëse të porositura.
Ndërtoni vendimin e akumulatorit nga një bilanc i matur i masës
Shishja e brendshme e përfunduar është vetëm një pjesë e çdo goditjeje. Parison gjithashtu formon blicin e sipërm, bishtin e poshtëm, prerjen e daljes dhe mbetjet e tjera të procesit. Akumulatori duhet të furnizojë të gjithë parison sipas bazës materiale të miratuar.
Peshoni një kampion prodhimi të njohur nëse ekziston. Hiqni mbylljet, valvulat dhe çdo pjesë të montuar veçmas. Pastaj peshoni ose vlerësoni çdo rrjedhë të shkurtimit. Mbajeni vlerësimin të lidhur me modelin e propozuar të kallëpit dhe fiksimit.
enë e brendshme e përfunduar + blici i sipërm + bishtat e poshtëm + zbukurimi i daljes + mbetje të tjera të derdhura
Krahasoni këtë rezultat me referencën e publikuar për peshën e akumulatorit PE prej 33 kg. Mos e krahasoni vetëm peshën e përfunduar. Projekti gjithashtu ka nevojë për rezervë operative. Rezina e zgjedhur, ngjyra dhe rregullimi i shtresës mund të ndryshojnë bazën e dobishme të masës.
Vëllimi krijon një tjetër kontroll. Faqja liston një akumulator 45 L. Marrëdhënia midis vëllimit dhe masës varet nga shkrirja aktuale dhe përkufizimi i prodhuesit. Mos e konvertoni 45 L drejtpërdrejt në një peshë të produktit të përfunduar pa llogaritjen e furnizuesit.
Koha e shkarkimit të akumulatorit ka rëndësi, sepse një pastrues i gjatë dhe i rëndë mund të ulet. Koka duhet të dorëzojë parisonin e programuar përpara se graviteti të ndryshojë shpërndarjen e murit jashtë kontrollit. Regjistroni dritaren e shkarkimit, gjendjen e shkrirjes dhe profilin e boshllëkut gjatë provës.
Rimëkëmbja gjithashtu ka rëndësi. Dy ekstruderët duhet të përgatisin goditjen e radhës brenda ciklit të prodhimit. Krahasoni kohën e matur të rikuperimit me ftohjen dhe punën në rrjedhën e poshtme. Një shkallë e lartë e shkrirjes së katalogut nuk mund të ndihmojë nëse sistemi i miratuar i materialit rimëkëmbet ngadalë ose qeliza në rrjedhën e poshtme është tashmë plot.
Përdorni rekordin masiv me Kingle'sudhëzues programimi parison. Masa ju tregon se sa material ka hyrë në kallëp. Harta e murit tregon se ku shkoi ai material.
Jepini çdo shtrese një punë me shkrim përpara se të porosisni dy ekstruderë
Faqja e produktit përshkruan prodhimin me shumë shtresa dhe rendit dy ekstruderë. Kjo është dëshmi e një platforme me shumë transmetime. Nuk është një specifikim i plotë i shtresës.
Shkruani funksionin e secilës shtresë. Një shtresë mund të sigurojë sipërfaqen e kontaktit të kontrolluar. Një tjetër mund të mbajë regrind të miratuar në proces. Mbrojtja me ngjyra ose UV mund të qëndrojë në një rrjedhë të përcaktuar. Dizajni i saktë varet nga produkti, përmbajtja, tregu dhe programi i miratuar i testimit.
Më pas përcaktoni materialet e lejuara. Emërtoni klasat e rrëshirës, masterbatch, aditivët dhe burimin e rigrindimit. Regjistroni nëse regrind vjen vetëm nga i njëjti proces prodhimi. Mos përdorni fjalën "i ricikluar" si zëvendësim për një specifikim material të kontrolluar.
Kërkesat aktuale të Shteteve të Bashkuara ilustrojnë pse kjo ka rëndësi. Seksioni 178.707 kërkon specifikime të njohura plastike për enët e brendshme të përbërë IBC. Ai gjithashtu kufizon materialin e përdorur nëse nuk miratohet, ndërkohë që lejon mbetjet e prodhimit ose grirjen nga i njëjti proces prodhimi sipas kushteve të përcaktuara. Tregjet e tjera mund të zbatojnë rregulla të ndryshme.
Raporti i shtresave ka nevojë për një objektiv dhe një gamë pune. Tregoni se si do të vendoset dhe kontrollohet raporti. Regjistrimet gravimetrike të furnizimit, kontrollet e daljes së ekstruderit ose analiza e seksioneve shkatërruese mund të mbështesin planin e kontrollit. Zgjidhni metodën përpara provës në fabrikë.
Vizatimi i kokës duhet të tregojë rrugën e shkrirjes. Identifikoni se cili ekstruder ushqen secilën shtresë. Regjistroni numrin e pasazheve dhe rendin në varkë. Shtoni procedurat e pastrimit dhe të ndryshimit të materialit. Nëse projekti do të ekzekutojë produkte me një shtresë dhe shumë shtresa, përcaktoni procedurën e konvertimit dhe kontrollin e pranimit të tij.
Përshkrimi i makinës
Dy vida 100 mm të publikuara dhe një deklaratë me shumë shtresa tregojnë drejtimin e platformës. Ato nuk përcaktojnë funksionet apo raportet e renditura të shtresave.
Specifikimi i projektit
Një diagram shtresash emërton çdo rrjedhë materiali, funksion, raport objektiv, diapazonin e lejuar, metodën e verifikimit dhe rregullin e kontrollit të ndryshimit.
Mos premtoni kosto më të ulët ose jetë më të gjatë nga ndërtimi me shumë shtresa pa formulën e miratuar dhe provat e provës. Këto rezultate varen nga materialet e përzgjedhura, shpërndarja dhe dizajni i përfunduar IBC.
Kontrolloni kallëpin, kapësin dhe shtegun e parisonit si një sistem mekanik
Një kallëp 1000L zë më shumë se një gjerësi dhe lartësi katalogu. Ai përfshin kolektorët ftohës, zorrët, veglat e qafës, futjet e daljes, zonat e kapjes, pikat e ngritjes dhe çdo detaj lëvizës. Roboti dhe shishja e brendshme e nxehtë kanë nevojë për një rrugë të qartë heqjeje.
Mbivendosni vizatimin e plotë të kallëpit në vizatimin e pllakës. Kontrolloni shufrat e lidhjes, vijën qendrore të fiksimit, pajisjet e fryrjes dhe lidhjet e shërbimit. Rishikoni trashësinë e mbyllur dhe sekuencën e hapjes. Një kallëp mund të vendoset midis pllakave dhe ende të bllokojë lëvizjen e zorrës ose robotit.
Përzgjedhja e kapëses duhet të përdorë zonën e projektuar dhe presionin e fryrjes. 1000 kN i publikuar është një referencë e faqes së makinës. Kërkoni llogaritjen e projektit. Përfshini forcat shtrënguese dhe një diferencë të deklaruar. Panele të mëdha të sheshta mund të prodhojnë një zonë të projektuar kërkuese edhe kur shishja e brendshme është e lehtë për vëllimin e saj.
Rruga e parisonit ka nevojë për vëmendje të barabartë. Konfirmoni vijën qendrore të kallëpit, gjatësinë e shkarkimit, kapjen e mykut dhe sekuencën e mbylljes. Një parison i gjatë mund të lëkundet ose shtrihet përpara kapjes. Profili duhet të marrë parasysh shpatullën, qoshet, zonën e daljes dhe bazën.
Zonat me majë kanë nevojë për material të mjaftueshëm për saldim, por materiali i tepërt rrit shkurtimin dhe ftohjen. Futja e prizës ka nevojë për kontroll lokal. Hapja e sipërme ka nevojë për gjeometri të qëndrueshme për mbylljen e saj. Këto karakteristika i përkasin hartës së murit të numëruar.
Ventilimi dhe përfundimi i sipërfaqes ndikojnë në lirimin dhe pamjen. Kafazi mund të fshehë disa panele, por nuk mund të riparojë një defekt të derdhur. Rishikoni çdo zonë kontakti dhe etiketimi që mbetet funksionale pas montimit.
Kingle'sudhëzues për projektimin e mykutmbulesat përshtaten, mbyllen, ajrosen dhe ftohen. Përdoreni atë me vizatimin përfundimtar të montimit, jo si një listë kontrolli të përgjithshme të mykut.
Miratoni kallëpin vetëm pasi furnizuesi i makinës, ndërtuesi i mykut, furnizuesi i kafazit dhe pronari i IBC bien dakord për ndërfaqet. Regjistroni çdo rishikim të miratuar të vizatimit në skedarin e blerjes.
Mbroni gjeometrinë IBC përmes ftohjes, heqjes dhe kondicionimit
Sipërfaqet e mëdha vazhdojnë të lëvizin pas hapjes së kallëpit. Shishja e brendshme mund të duket e pranueshme kur lëshohet dhe lëviz ndërsa ftohet. Kjo lëvizje mund të ndryshojë lartësinë e mbylljes, pozicionin e valvulës ose kontaktin e kafazit.
Projektimi i qarqeve ftohëse rreth zonave termike. Supet, qoshet, qafat, futjet e daljes dhe mbështetësit e bazës mund të kenë nevojë për rrjedhje të ndryshme. Emërtoni çdo qark në vizatimin e kallëpit. Shtoni temperaturën dhe rrjedhën e synuar të hyrjes. Një lexim i vetëm i presionit nuk mund të provojë ftohje të ekuilibruar.
Matni kushtet e furnizimit dhe kthimit gjatë provës. Inspektoni rrjedhën në çdo qark ku e lejon sistemi. Regjistroni temperaturën e mykut në vendet e dakorduara. Nëse një zonë mbetet e nxehtë, mos e fshihni duke e zgjatur të gjithë ciklin pa hetuar qarkun.
Mbështetja e nxjerrjes është pjesë e ftohjes. Përcaktoni se ku kapet roboti dhe ku ulet shishja. Një panel i ngrohtë mund të deformohet nën një kapëse të ngushtë ose shina transportieri. Dalja e poshtme duhet të shmangë ndikimin. Baza duhet të mbetet e mbështetur derisa pjesa të arrijë forcën e trajtimit.
Vendosni një kohë kondicionimi përpara kontrolleve të dimensioneve. Tregoni gjendjen e ambientit kur ka rëndësi. Përdorni të njëjtën kohë për mostrat e provës dhe inspektimin e prodhimit. Matja e një shishe të nxehtë dhe një tjetër të ftohtë krijon zhurmë që duket si zhvendosje e procesit.
Faqja e produktit liston 0,3 MPa dhe 120 L/min si referenca për ujin ftohës. Këto shifra ndihmojnë në planifikimin e lidhjes. Ata nuk specifikojnë temperaturën e ujit ose kapacitetin total të heqjes së nxehtësisë. Kërkoni ngarkesat e nxehtësisë së makinës dhe mykut.
Ndiqni kohën e ftohjes kundrejt cilësisë. Kingle'sudhëzues për ciklinndan ftohjen, rikuperimin dhe trajtimin. Objektivi i dobishëm është cikli më i shkurtër i qëndrueshëm që plotëson planin dimensional dhe funksional.
Vërtetoni shishen e derdhur ndaj pjesëve të kafazit të prodhimit, paletës dhe valvulave
Përdorni komponentë me qëllim prodhimi gjatë kualifikimit. Kafazët e prototipit ose paletat e modifikuara me dorë mund të fshehin gabimet e ndërfaqes. Regjistroni furnizuesin, numrin e pjesës dhe rishikimin për secilin komponent të montimit.
Filloni me një përshtatje të thatë. Vendoseni shishen e brendshme të kondicionuar në kafaz dhe në paletë. Kontrolloni kontaktin e gjetësit, hapësirën e panelit, hyrjen e hapjes së sipërme dhe pozicionin e daljes. Instaloni valvulën dhe mbylljen e sipërme me mjetet e përcaktuara dhe metodën e çift rrotullimit aty ku është e mundur.
Matni njësinë e montuar në ndërfaqet. Mos e përsëritni çdo dimension të derdhur. Përqendrohuni në atë që kontrollon mbushjen, shkarkimin, trajtimin, grumbullimin dhe përgatitjen e provës. Përdorni matës të lëvizjes ose të ndalimit ku ato zvogëlojnë gjykimin e operatorit.
Inspektoni kontaktin pas trajtimit. Ngrini ose lëvizni njësinë me metodën e miratuar. Kërkoni shenja të reja, pika të presionit lokal ose lëvizje. Shishja e brendshme dhe kafazi duhet të funksionojnë ashtu siç synon dizajni, jo thjesht të përshtaten ndërsa janë të palëvizshme.
| Kontrolli i montimit | Çfarë të regjistroni | Lidhja e mundshme e procesit |
|---|---|---|
| Futja e kafazit | Metoda e pastrimit, ndërhyrjes, orientimit dhe futjes | Dimensionet e trupit, ftohja, deformimi i nxjerrjes |
| Ulje paletë | Kontakti mbështetës, lëkundjet, përshtatja e gjetësit dhe lartësia e daljes | Forma e bazës, mbështetësja ftohëse dhe futja e kallëpit |
| Mbyllja e sipërme | Rezultati i matësit, fytyra e vulosjes dhe lartësia e instaluar | Mjetet e qafës, shkurtimi, tkurrja dhe trajtimi |
| Valvula e poshtme | Vija qendrore, këndi, gjendja e guarnicionit dhe aksesi në kafaz | Futja e daljes, shpërndarja e murit dhe përfundimi |
| Njësia e përfunduar | Identifikimi, gjendja vizuale dhe rishikimet e komponentëve të gjurmueshëm | Kontrollet e montimit dhe inspektimi përfundimtar |
Testimi i rrjedhjeve duhet të përdorë një konfigurim të miratuar. Përcaktoni se cilët komponentë janë instaluar, mjedisi i provës, presioni ose vakuumi, stabilizimi, kohëzgjatja dhe rregulli i refuzimit. Metoda duhet të përputhet me programin e produktit në fuqi. Një kontroll i shpejtë në dyqan nuk zëvendëson automatikisht një test zyrtar.
Mbani një asamble të miratuar si mostër kufitare. Fotografoni ndërfaqet. Ruani recetën e derdhur, sasinë e materialit, rishikimin e kafazit, rishikimin e paletës, valvulën dhe të dhënat e mbylljes me regjistrimin e mostrës.
Ndani makinën FAT nga miratimi i plotë i tipit të projektimit IBC
Testi i pranimit në fabrikë provon qelizën e porositur të formimit kundrejt produktit dhe kushteve të dakorduara. Ai nuk jep miratim për çdo IBC të montuar, substancë mbushëse ose treg.
TëRregulloret model të UNECE OKB Rev. 24është botimi aktual i referencës globale 2025. Kapitulli 6.5 i tij trajton ndërtimin dhe testimin e IBC. Rregullat kombëtare dhe modale mund të miratojnë një botim specifik ose të shtojnë kërkesa. Konfirmoni autoritetin e aplikueshëm dhe rrugën e kualifikuar të provës përpara se të ngrini planin e vlefshmërisë.
Mos filloni me një lartësi të vetme të pikës së gjetur në internet. Lloji i projektimit, materiali, përmbajtja e synuar, grupi i paketimit, përgatitja, kondicionimi, mbylljet dhe sekuenca e plotë e provës ndikojnë në program. Autoriteti kompetent ose laboratori i kualifikuar duhet të përcaktojë provat e kërkuara.
Kualifikimi i makinës duhet të krijojë ende prova të dobishme në rrjedhën e sipërme. Regjistroni specifikimet e materialit, rregullimin e shtresave, masën bruto dhe neto, hartën e murit, dimensionet, rezultatin e rrjedhjes, recetën dhe rishikimet e komponentëve. Ruani mostrat nga pjesa e testuar. Ky informacion ndihmon në lidhjen e procesit të prodhimit me testimin e mëvonshëm të paketës.
Ndani tre dokumente. Raporti FAT i makinës mbulon performancën e ndërtimit dhe procesit. Raporti i kualifikimit të montimit mbulon kafazin, paletën, valvulën dhe përshtatjen e mbylljes. Raporti i testit rregullator mbulon llojin e projektimit të aplikueshëm. Çdo raport duhet të tregojë qëllimin dhe kufizimet e tij.
Kontrollet e prodhimit vazhdojnë pas miratimit. Menaxhoni ndryshimet në rrëshirë, pigment, frenues, regrind, raportin e shtresave, mykun, mbylljen, valvulën, kafazin dhe paletën përmes sistemit të miratuar të cilësisë. Një ndryshim i vogël mund të ndikojë në bazën e përdorur për testim.
Për një linjë paketimi më të vogël të rregulluar,Udhëzues për qelizat e baterisë kimike KGB200L/LPtregon të njëjtin dallim midis provave të makinës dhe miratimit të paketës.
Matni daljen në portën e fundit të pranuar të qelizave
Faqja aktuale e produktit nuk ofron një normë prodhimi të përdorshme. Shfaqet rreshti i tij i ciklit të thatë150 L, kështu që ky artikull nuk nxjerr pjesë në orë. Projekti ka nevojë për një objektiv të pranuar të prodhimit të bazuar në shishen e brendshme reale dhe qelizën e plotë.
Së pari zgjidhni kufirin e daljes. Shishet e brendshme të derdhura në orë mat qelizën e formimit. IBC-të e montuara dhe të testuara me rrjedhje në orë mat një sistem më të madh. Të dy numrat mund të jenë të dobishëm, por ata nuk duhet të ndajnë një etiketë.
shishet e brendshme që kalojnë inspektimin e formimit të rënë dakord ÷ minuta të vëzhguara x 60
njësitë e montuara që kalojnë portën përfundimtare të rënë dakord ÷ minuta të vëzhguara x 60
Numëroni të gjitha fillimet, refuzimet dhe ndalesat. Klasifikoni shkaqet. Rikuperimi i nxjerrjes, ftohja, trajtimi i robotëve, zbukurimi, futja e kafazit, instalimi i valvulave dhe testimi i rrjedhjeve mund të vendosin secila shkallën e qelizës. Porta më e ngadaltë e qëndrueshme përcakton prodhimin e përfunduar.
Kërkesa materiale duhet të përdorë masën bruto të goditjes dhe ngjarjet e formimit. Pesha e brendshme e përfunduar e shisheve i mungon shkurtimi dhe humbjet e fillimit. Raportoni kilogramët bruto për shishe të pranuara, si dhe copa në orë.
Energjia ka nevojë për të njëjtin kufi. Kinggle publikon 110 deri në 150 kW si një referencë mesatare të fuqisë për platformën. Nuk është kWh për IBC. Regjistroni pikën e zgjedhur të matjes, gjendjen e prodhimit, kohëzgjatjen e ekzekutimit dhe numrin e pranuar. Tëudhëzues për matjen e energjisëshpjegon atë dallim.
Përdorni një provë mjaft të gjatë për të ekspozuar rikuperimin dhe radhët në rrjedhën e poshtme. Një shpërthim i shkurtër mund të tregojë lëvizjen e makinës, por të humbasë lëvizjen e materialit, çekuilibrin e ftohjes ose grumbullimin e kafazit.
Një panel i dobishëm përfshin shishet e formuara të pranuara, IBC-të e plota të pranuara, rendimentin e kalimit të parë, kilogramët bruto për shishe të pranuar, masën e shkurtimit, ciklin mesatar, kohën e numërimit të joproduktive dhe energjinë për njësi të pranuar. Përcaktoni çdo term në protokollin e pranimit.
Planifikoni ndërtesën rreth vizatimit aktual të rregullimit të përgjithshëm
Një makinë 55 t ka nevojë për më shumë se sipërfaqja e dyshemesë. Ndërtesa duhet të mbështesë instalimin, mirëmbajtjen, lëvizjen e materialit dhe aksesin e sigurt. Filloni me vizatimin aktual të rregullimit të përgjithshëm të furnizuesit për rishikimin e porositur.
Tabela publike liston një makinë 9,5 me 5,1 me 6,5 m. Vizatimi i faqes së produktit shfaq dimensionet e veta. Trajtojeni vizatimin si një referencë vizuale derisa Kinggle të konfirmojë se cili rishikim i vizatimit përputhet me kuotimin. Mos përdorni një imazh në internet për të dizajnuar themelin.

Shënoni rrugën e mykut. Përfshi madhësinë e derës, kapacitetin e dyshemesë, lartësinë e grepit të vinçit, pikat e ngritjes dhe ruajtjen. Trego hapësirën e tërheqjes së vidës dhe hyrjen në kokën e akumulatorit. Shtoni shkallët e sigurta dhe aksesin në platformë rreth pajisjeve të ngritura.
Fluksi i materialit në hartë nga depozitimi në çdo ekstruder. Shto masterbatch, rigrind, përcjellës, bluarje dhe kontrollin e pluhurit. Mbajeni veshjen e pastër të ndarë nga mbeturinat e përziera. Tregoni se si do të shërbehet një plesht i plotë ose një linjë e bllokuar kthimi.
Përdorni fletët e shërbimeve specifike për projektin. Faqja liston 0,8 MPa dhe 2 m³/min për ajrin e fryrjes. Ai liston 0,3 MPa dhe 120 L/min për ujë ftohës. Planifikoni presionin në makinë, rrjedhën maksimale, marrësit, trajtimin, temperaturën e furnizimit, gjendjen e kthimit dhe refuzimin e nxehtësisë.
Dizajni elektrik ka nevojë për ngarkesë të lidhur, tension, frekuencë, mbrojtje, rrugë kabllore dhe ngarkesa ndihmëse. Referenca mesatare e publikuar nga 110 deri në 150 kW nuk është ngarkesa e lidhur. Përfshini ftohësit, kompresorët, pajisjet materiale, mulli, montimin dhe stacionet e testimit në totalin e impiantit.
Përdorni Kingle'sudhëzues për kërkesat e shërbimevepër të ndërtuar fletën e kufirit. Ngrijeni atë fletë me paraqitjen dhe vizatimin e themelit.
Ndiqni një pjesë të gjurmueshme IBC përmes testit të pranimit në fabrikë
Një FAT e dobishme fillon përpara se makina të funksionojë. Pajtohuni me vizatimin e brendshëm të shisheve, rishikimet e komponentëve, rrëshirën, strukturën e shtresës, hartën e murit, planin e mostrës, kufijtë e daljes dhe kufijtë e pranimit. Emërtoni instrumentet dhe metodat e provës.
- Konfirmoni platformën e porositur.Kontrolloni kodin e modelit përfundimtar, ekstruderët, kokën e akumulatorit, rregullimin e fiksimit, kontrolluesin, robotin, pajisjet e goditjes, mbrojtjen dhe pajisjet ndihmëse kundër kontratës.
- Konfirmoni shërbimet dhe kalibrimin.Regjistroni fuqinë, ajrin dhe kushtet e ftohjes. Listoni instrumentet matëse dhe statusin e kalibrimit.
- Ngarkesa e materialeve të kontrolluara.Regjistroni çdo shkallë të rrëshirës, pjesë, ngjyrë, aditiv dhe rrymë rigrindjeje. Verifikoni rrugën e furnizimit për çdo ekstruder.
- Stabilizoni procesin e formimit.Arrini rikuperimin, shkarkimin, ftohjen e mykut, heqjen dhe shkurtimin e përsëritshëm përpara se të fillojë ekzekutimi zyrtar.
- Ngrijeni recetën fillestare.Ruani temperaturat, shpejtësitë, cilësimet e shtresave, profilin e parisonit, kohën, presionet dhe cilësimet e rrjedhës së poshtme nën një rishikim.
- Drejtoni dritaren e prodhimit të rënë dakord.Numërimi fillon, shishet e pranuara, refuzimet dhe çdo ndalesë. Mbani kodet e arsyeve specifike.
- Matni planin e derdhur.Kontrolloni masën neto dhe bruto, veshjen, hartën e murit, hapjet, daljen, bazën, gjeometrinë e trupit, pamjen dhe rezultatin e rrjedhjes.
- Montoni komponentët e prodhimit.Vendosni kafazin e miratuar, paletën, mbylljen e sipërme, valvulën dhe guarnicionet. Plotësoni matësit e ndërfaqes dhe kontrollet e montimit.
- Mbyllni paketën e provave.Ruani mostrat e etiketuara, eksportoni recetën përfundimtare dhe regjistroni çdo devijim të hapur me metodën e pronarit dhe ritestimit.
Zgjidhni mostrat nga fillimi, mesi dhe fundi i ecurisë formale. Etiketoni ato me kohë dhe rishikim të recetës. Mbani rishikimet e kafazit, paletës, valvulës dhe mbylljes me rekordin e mostrës.
Përdorni stacionet aktuale në rrjedhën e poshtme kur është e mundur. Një mostër e prerë me dorë mund të kalojë ndërsa montimi i prodhimit dëmton prizën. Një test i rrjedhjes laboratorike mund të fshehë një radhë në testuesin e planifikuar të linjës.
Mos e përzieni miratimin rregullator në një nënshkrim të përgjithshëm FAT. Nëse është dëshmuar një test zyrtar, bashkëngjitni protokollin e veçantë të testit dhe raportin. Tregoni llojin e projektimit, përgatitjen e mostrës dhe autoritetin.
Fotografoni pllakën e emrit të makinës, identifikimin e mykut dhe mostrat e ruajtura. Ruani historinë e alarmit dhe numëruesin e prodhimit në fund të ekzekutimit. Regjistroni çdo ndërhyrje manuale që ka ndryshuar një shishe, edhe kur inspektimi përfundimtar ka kaluar. Këto detaje ndihmojnë ekipin e sajtit të riprodhojë gjendjen e pranuar pas instalimit.
Procesi i shitjes së Kinggle përfshin inspektimin dhe një ftesë për t'u bashkuar me testin. Përdorniudhëzues FAT i makinëspër të përcaktuar rekordin. Rishikoni pamjet e pajisjeve të disponueshme në Kingngle'sfaqe videopara vizitës në mënyrë që ekipi të mund të përgatisë pyetje të fokusuara.
Dërgoni një skedar të projektit IBC gati për kuotim në vend të një vëllimi të vetëm
Një kërkesë që thotë vetëm "makinë 1000L IBC" e lë punën e rëndësishme të papërcaktuar. Dërgoni një vizatim të brendshëm të shishes dhe foto të miratuara. Shtoni një mostër fizike kur është praktike. Tregoni kapacitetin nominal dhe përmbajtjen e synuar.
Përfshi peshën neto të formuar, vlerësimin bruto të goditjes, hartën e zbukurimit dhe hartën e trashësisë së murit. Emërtoni çdo rrymë rrëshirë, aditiv, ngjyrë dhe rregull të rigrindjes. Bashkangjit diagramin e shtresave dhe metodën e verifikimit.
Shtoni vizatimet e kafazit, paletës, mbylljes së sipërme, valvulës së poshtme dhe guarnicionit. Shënoni ndërfaqet e kontrolluara. Tregoni se kush e furnizon çdo komponent gjatë provës së mykut, FAT dhe fillimit të sitit.
Listoni të gjitha kontrollet e produktit. Përfshini dimensionet, matësit, kohën e kondicionimit, metodën e rrjedhjes dhe kontrollet e montimit. Identifikoni çdo program të zbatueshëm të tipit të projektimit, autoritet kompetent ose laborator testimi. Mos ngjisni një listë të përgjithshme testesh nga një treg tjetër.
Përcaktoni daljen e pranuar në portën e duhur. Tregoni modelin e ndërrimit të planifikuar dhe kërkesën vjetore. Përshkruani nxjerrjen e robotit, prerjen, mbështetjen e ftohjes, futjen e kafazit, mbylljen dhe montimin e valvulave, testimin e rrjedhjeve, shënimin dhe rrjedhën e paletës.
Siguroni tensionin e fabrikës, frekuencën, ajrin dhe ftohjen e disponueshme, kushtet e ambientit, lartësinë, planimetrinë, të dhënat e vinçit dhe rrugën e hyrjes. Kërkoni rregullimin përfundimtar të përgjithshëm, ngarkesat e themelit, fletën e shërbimeve dhe ndarjen e transportit.
Përgjigja e furnizuesit duhet të emërtojë modelin dhe rishikimin përfundimtar të makinës. Ai duhet të përfshijë arkitekturën e ekstruderit dhe kokës, bazën e akumulatorit, mbështjellësin e kallëpit, rishikimin e kapëses, kufirin ndihmës, protokollin e pranimit dhe dorëzimin e të dhënave.
Përdorni Kingle'sqendër shkarkimipër dokumentet aktuale. Dërgoni skedarin e kontrolluar të projektit përmesfaqja e kontaktit. Kuotimi më pas mund t'i përgjigjet projektit aktual IBC në vend të një etikete të gjerë 1000L.
Pyetjet e bëra shpesh
Këto përgjigje trajtojnë çështjet e përzgjedhjes së makinës që më së shpeshti ndryshojnë objektin, provën ose planin e fabrikës. Të dhënat e publikuara të modelit mbeten një referencë fillestare. Marrëveshja teknike e nënshkruar duhet të kontrollojë sistemin e porositur.
Çfarë bën në të vërtetë një makinë formimi me fryrje 1000L IBC?
Formon enën e brendshme plastike, e quajtur gjithashtu shishe e brendshme ose astar. Kompoziti i plotë IBC përfshin gjithashtu kafazin ose paketimin e tij të jashtëm, paletën, mbylljen e sipërme, valvulën e poshtme, guarnicionet dhe pjesë të tjera shërbimi ose strukturore.
Cili është numri i modelit të makinës Kingle's 1000L IBC?
Faqja aktuale në anglisht është e papajtueshme. Përmbledhja e produktit të tij tregon KGB1000L-IBC, ndërsa tabela e specifikimeve tregon KGS1000L-IBC. Konfirmoni kodin përfundimtar të modelit dhe rishikimin në kuotimin, vizatimet, pllakën e emrit dhe manualet.
A do të thotë vlera e publikuar e akumulatorit prej 33 kg një shishe 33 kg e përfunduar?
Nr. Faqja etiketon 33 kg si referencë për peshën e akumulatorit PE. Masa bruto e parzmores përfshin enën e brendshme të përfunduar dhe të gjitha veshjet e derdhura. Konfirmoni bazën e rrëshirës, rezervën, strukturën e shtresës dhe llogaritjen e plotë të goditjes.
Cili është prodhimi i platformës Kinggle 1000L IBC?
Rreshti aktual i ciklit të tharjes shfaq 150 L, që nuk është një njësi e përdorshme e shkallës së prodhimit. Mos nxirrni pjesë në orë. Përcaktoni shishet e pranuara të derdhura ose IBC-të e plota të pranuara në orë dhe provojeni atë normë gjatë provës së prodhimit të rënë dakord.
Pse kafazi dhe paleta duhet të jenë të pranishme gjatë provës së makinës?
Shishja duhet të përshtatet dhe të funksionojë brenda montimit të plotë. Kafazet e prodhimit, paletat, mbylljet dhe valvulat ekspozojnë gabime në lartësi, pozicionin e daljes, mbështetje, pastrim dhe trajtim që mund të mungojë një inspektim i izoluar i shisheve.
Çfarë informacioni duhet të dërgoj për një kuotim të makinës 1000L IBC?
Dërgoni vizatimin e brendshëm të shishes, mostrën, peshën, hartën e murit, materialet, dizajnin e shtresës dhe vlerësimin e zbukurimit. Shtoni vizatimet e kafazit, paletës, mbylljes dhe valvulave, testet, objektivin e daljes, shtrirjen në rrjedhën e poshtme, strukturën e fabrikës dhe kushtet e shërbimeve.
Ndërtoni propozimin e makinës rreth IBC-së së plotë
Dërgoni Kinggle skedarin e brendshëm të kontrolluar të shisheve, ndërfaqet e komponentëve, planin e materialit dhe shtresës, objektivin e daljes, testet dhe shërbimet e fabrikës. Ekipi inxhinierik më pas mund të konfirmojë platformën 1000L, mykun, pajisjet ndihmëse dhe shtrirjen e pranimit.
Kërkoni një zgjidhje makine 1000L IBC