Në këtë faqe
- Çfarë është një makinë e derdhur me goditje plastike?
- Llojet e makinave të derdhjes me goditje plastike
- Komponentët kryesorë dhe si ndikojnë në output
- Tendencat e vitit 2026 në formimin me fryrje
- Si të zgjidhni makinën e duhur
- Instalimi, instalimi dhe vënia në punë
- Problemet e zakonshme dhe zgjidhja e problemeve
- Perspektiva e tregut 2026-2030
- FAQ
- konkluzioni
Çfarë është një makinë e derdhur me goditje plastike?
Formimi me fryrje është një proces prodhimi për pjesët plastike të zbrazëta. Makina shkrin rrëshirën plastike, e formon atë në një formë të butë dhe përdor ajrin e kompresuar për ta fryrë atë formë në muret e një kallëpi; kur ftohet, pjesa mban formën e kallëpit. Katër faza përcaktojnë çdo makinë -ngrohja (plastifikimi), formimi (parison ose paraformimi), fryrja dhe ftohja- dhe ndryshimet midis llojeve të makinerive vijnë në mënyrën se si krijohet forma e butë përpara se të futet ajri.
Makineritë e derdhjes me goditje plastike prodhojnë një gamë të madhe mallrash të përditshme dhe industriale: pije dhe farmaceutikeshishe, lubrifikant dhe kimikkanaçe jerry, industrialebateri dhe tanke IBC, rezervuarët e karburantit të automobilave dhe kanalet e ajrit, barrierat rrugore dhe kontejnerë të panumërt. Materiali varet nga pjesa:PETpër shishet e pastërta të pijeve,HDPEdhe HMW-HDPE për kanaçe, bateri dhe tanke,PPpër ambalazhe rezistente ndaj nxehtësisë dhe me mure të hollë, dhe PVC ose rrëshira inxhinierike si PA për aplikime speciale dhe barriera.
Llojet e makinave të derdhjes me goditje plastike
Ekzistojnë tre lloje të proceseve thelbësore, plus një kategori disku me rritje të shpejtë që blerësit tani e peshojnë veçmas në vitin 2026.
Makinë për derdhje me ekstrudion (EBM)
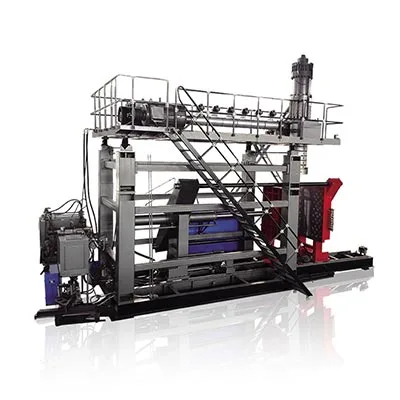
Si funksionon:ekstruderi shkrin rrëshirën dhe e shtyn atë përmes një koke për të formuar një tub të varur, parison; myku mbyllet rreth tij dhe ajri e fryn atë kundër zgavrës. Për shkak se trupi, doreza dhe qafa formohen në një goditje të vetme, formimi me goditje me nxjerrje është procesi për pjesët e trajtuara dhe të mëdha.Përparësitë:kosto e ulët e veglave, ndërrime të shpejta dhe diapazoni më i gjerë i përmasave të pjesëve - nga shishet 100 ml deri në kazanët 220 L dhe më gjerë.Aplikimet:kanoçe, bateri kimike, rezervuarë uji dhe karburanti, kuti veglash, barriera rrugore, lodra. Është përshtatja e natyrshme për kontejnerët industrialë me volum të lartë dhe procesi në të cilin ne jemi të specializuar; shih tonëntë vazhdueshmedheakumulatormakinat e nxjerrjes.
Makinë për derdhje me injeksion (IBM)
Si funksionon:një paraformë precize formohet me injeksion në një shufër bërthamore, më pas transferohet në një stacion fryrje ku ajri e fryn atë. Për shkak se qafa është e formuar me injeksion, IBM jep saktësi të shkëlqyer të qafës dhe një përfundim të qetë. I përshtatetshishe dhe kavanoza të vogla me precizion të lartë— flakone farmaceutike, enë kozmetike — në vëllime të ulëta me skrap shumë të ulët. Nuk prodhon kontejnerë të trajtuar dhe nuk është i përshtatshëm për pjesë të mëdha.
Makinë për derdhje me fryrje me injeksion (ISBM)
Si funksionon:një paraformë PET injektohet, më pas shtrihet në mënyrë boshtore ndërsa fryhet. Ky orientim biaksial e rreshton polimerin, duke prodhuar një mur që është më i qartë, më i fortë dhe më i lehtë për një peshë të caktuar. ISBM është standardi përShishe me ujë PET dhe pije joalkoolike, ku lehtësimi dhe transparenca janë vendimtare. Është një familje produktesh të ndryshme nga pjesët industriale HDPE.
2026: Makinat e derdhjes me fryrje tërësisht elektrike dhe servo-driven
Përtej llojit të procesit, blerësit në vitin 2026 krahasohen gjithnjë e më shumëteknologjia e drejtimit. Makineritë tradicionale përdorin hidraulikë me zhvendosje fikse që funksionojnë me fuqi të plotë pavarësisht nga ngarkesa.tërësisht elektrikemakineritë zëvendësojnë hidraulikën me servo motorë, dhehidraulike e drejtuar nga servomakineritë drejtojnë pompën kryesore sipas kërkesës - të dyja reduktojnë ndjeshëm përdorimin e energjisë dhe përmirësojnë përsëritshmërinë. Modelet tërësisht elektrike janë të zakonshme në makinat e vogla me precizion të lartë; për pjesë të mëdha industriale që kanë nevojë për forcë shtrënguese shumë të lartë, ahidraulike e drejtuar nga servomakina zakonisht jep balancën më të mirë të kursimit të energjisë dhe tonazhit. Makinat tona përdorin një pompë kryesore servo me kontroll të konvertimit të frekuencës pikërisht për këtë arsye.
Tabela 1 · Lloji i makinës kundrejt materialit, kapacitetit, aplikimit dhe avantazhit 2026
| Lloji | Materialet | Kapaciteti tipik | Aplikacionet më të mira | Avantazhi i vitit 2026 |
|---|---|---|---|---|
| Nxjerrja (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2000 L | Kanaçe Jerry, bateri, tanke, pjesë auto | Kokat me shumë shtresa ekzekutojnë shtresa PCR / rigrind |
| Injeksion (IBM) | PE, PP, PS | ≤ ~ 0,5 L | Shishe të vogla farmaceutike dhe kozmetike | Skrap shumë i ulët, qafë të saktë |
| Shtrirja e injektimit (ISBM) | PET | 0,2 – 10 L | Shishe me ujë dhe pije joalkoolike | Peshë e lehtë, qartësi |
| Servo / tërësisht elektrike | Çdo (teknologji e makinës) | Ndryshon | Linjat kritike për energjinë, me volum të lartë | Leva më e madhe e efikasitetit të energjisë |
Komponentët kryesorë dhe si ndikojnë në output
Dy makineri mund të ndajnë një kapacitet titulli, por të performojnë shumë ndryshe, sepse cilësia dhe prodhimi jetojnë në komponentë. Një makinë më e lirë me kontroll të dobët të murit zakonisht rezulton të jetë e shtrenjta - rrëshira që shpërdoron në çdo pjesë tejkalon hendekun e çmimeve brenda muajve.
- Njësi vidhos/plastike.Shkrihet dhe mat rrëshirën. Diametri i vidhos (zakonisht 50–100 mm) dhe raporti L/D (24–25) përcaktojnë homogjenitetin dhe xhiron e shkrirjes; një shkrirje e paqëndrueshme shfaqet si pjesë jokonsistente në rrjedhën e poshtme.
- Die head dhe parison control.Formon parison dhe profilizon murin e tij përgjatë gjatësisë së tij. Një kontrollues me trashësi muri me rezolucion të lartë (për shembull një sistem MOOG me 100 pika) është leva e vetme më e madhe si për koston e rrëshirës ashtu edhe për forcën e pjesës.
- Njësia shtrënguese.Mbyll dhe mban kallëp kundër presionit të brendshëm të fryrjes. Mbërthimi sinkron me mbyllje me presion të drejtpërdrejtë i mban pllakat paralele; tonazhi shumë i vogël prodhon pjesë të ndezura dhe të dobëta.
- Sistemi i ftohjes.Vendos pjesën kundrejt mykut. Ftohja është zakonisht hapi më i gjatë në ciklin, kështu që dizajni i ftohjes - jo ekstruderi - vendos rezultatin real dhe kontrollon deformimin.
- Sistemi i kontrollit dhe automatizimi.Drejton dhe automatizon linjën. Një PLC/HMI e besueshme (Mitsubishi, Weinview) plus heqja dhe ndezja e robotit mbrojnë qëndrueshmërinë dhe OEE në vrapimet pa pilot.
Tabela 2 · Komponenti kundrejt funksionit, metrika e cilësisë dhe çfarë të kërkoni kur blini
| Komponenti | Funksioni | Metrika e cilësisë është prekur | Pyetni furnizuesin |
|---|---|---|---|
| Vidhos / plastifikues | Shkrihet dhe matet rrëshira | Homogjeniteti i shkrirë, prodhimi | Diametri i vidës, L/D, HDPE kg/h? |
| Die head / parison control | Forma dhe profili parison | Uniformiteti i trashësisë së murit, përdorimi i rrëshirës | Sa pika të trashësisë së murit? |
| Njësia shtrënguese | Mbyllni dhe mbani mykun | Blic, integritet i pjesës | Forca shtrënguese dhe lloji i mbylljes? |
| Sistemi i ftohjes | Vendosni pjesën | Koha e ciklit, deformimi | Dizajni i ftohjes dhe specifikat e ujit? |
| Kontrolli / automatizimi | Ekzekutoni dhe automatizoni | Konsistenca, OEE | Markë PLC/HMI, nxjerrja e robotëve? |
Tendencat e vitit 2026 në formimin me fryrje
PCR dhe përputhshmëria me rrëshirën e ricikluar
Objektivat e markës dhe rregullatore po e shtyjnë përmbajtjen e ricikluar (PCR) në paketim. Variabili që funksionon, shkrirja e ricikluar e kontaminuar ndonjëherë kërkon kontroll më të rreptë të nivelit dhe temperaturës, dhe shpesh njëkoka me shumë shtresakështu që një bërthamë regrind ose PCR mund të vendoset midis lëkurave të virgjëra. Makineritë me kontroll të saktë të trashësisë së murit dhe zona të qëndrueshme të temperaturës trajtojnë rrëshirën e ricikluar shumë më mirë.
AI dhe monitorim inteligjent
Linja po bëhet më e instrumentuar.Paneli OEE, mirëmbajtja parashikuese, diagnostikimi në distancë dhe rregullimi automatik i parametrave po lëvizin nga opsionet premium në pritjet. Edhe një sistem alarmi bazë në bord që lejon furnizuesin të diagnostikojë defektet nga distanca, mund ta kthejë një ndalesë shumëditore në një rregullim të së njëjtës ditë - e cila, në një linjë 24/7, vlen më shumë se një ndryshim modest në çmimin e makinës.
Efikasiteti i energjisë
Energjia është një kosto e përsëritur që zgjat për jetëgjatësinë e makinës, kështu që ajo drejton gjithnjë e më shumë vendimet e blerjes. Levat kryesore janë aservo pompë kryesore, përdorimi i optimizuar i ajrit të kompresuar (ajri është një nga shërbimet më të shtrenjta në një fabrikë) dhe ftohje efikase. Për shkak se energjia është një komponent real i kostos për shishe, një makinë efikase shpesh paguan më shpejt se çdo përmirësim tjetër në një linjë me volum të lartë.
Tabela 3 · Trendi i vitit 2026 kundrejt ndikimit të fabrikës, pikës së blerjes dhe ROI
| Trendi | Ndikimi në fabrikë | Pika e blerjes | Vlera ROI |
|---|---|---|---|
| PCR / rrëshirë e ricikluar | Duhet të funksionojë shkrirja e ndryshueshme, e kontaminuar | Kokë me shumë shtresa + kontroll i fortë i murit | Përmbush objektivat e ricikluara të markës/rregullatorëve |
| AI / monitorim inteligjent | Më pak kohë joproduktive, konfigurim më i shpejtë | Pult OEE, diagnostifikim në distancë, sistem alarmi | Koha më e lartë e përdorimit, skrap më i ulët |
| Efikasiteti i energjisë | Energjia e vazhdueshme = kosto e vazhdueshme | Servo pompë, ajër i optimizuar, ftohje efikase | Kosto më e ulët për pjesë, kthim më i shpejtë |
Si të zgjidhni makinën e duhur të derdhjes me goditje plastike
Mënyra më e besueshme për të specifikuar një makinë është të punosh nga pjesa e jashtme dhe të gjykosh mbi koston totale të pronësisë në vend të çmimit të ngjitjes:
- Përcaktoni fillimisht produktin.Madhësia më e madhe, pavarësisht nëse ka një dorezë, rrëshirë, specifikat e murit dhe çdo certifikim (drop-test, UN).
- Pastaj përcaktoni prodhimin.Konvertoni ciklin e tharjes në prodhim real dhe volum ditor përpara se të zgjidhni stacion të vetëm ose të dyfishtë ose një akumulator.
- Përputhni llojin e makinës.I trajtuar/i madh → nxjerrje; i vogël i saktë → injeksion; PET i qartë → shtrirje.
- Peshoni energjinë dhe automatizimin.Servo drive dhe heqja e robotëve rrisin çmimin, por ulin koston e funksionimit.
- Kontrolloni shërbimin, rezervat, instalimin dhe trajnimin.Një makinë është një marrëdhënie e gjatë dhjetëvjeçare; mbështetja vendos kohën e funksionimit.
- Gjykoni për TCO, jo për çmimin.Rrëshira, energjia, skrap dhe kohëzgjatja e ndërprerjes e zbehin hendekun e çmimeve midis dy makinave gjatë jetës së tyre.
Tabela 4 · Lista kontrolluese e blerësit
| Kriteri | Çfarë duhet konfirmuar |
|---|---|
| Kapaciteti | Vëllimi maksimal i pjesës + prodhimi ditor realist |
| Energjisë | Servo drive, kW i instaluar, përdorimi i ajrit dhe ujit |
| Pajtueshmëria materiale | Përmbajtja HDPE / PP / PVC / PA / PCR |
| Shpejtësia e ndërrimit | Koha e ndërrimit të mykut, teke kundrejt shumëfishtë |
| Mbështetje pas shitjes | Garanci, instalim, trajnim, pjesë këmbimi |
| Siguria dhe pajtueshmëria | Perde e lehtë, CE, testi i lëshimit / OKB ku kërkohet |
 I vazhdueshëm — stacion i vetëm 5L
 I vazhdueshëm — stacion i vetëm 15L
 Akumulatori - 60L për pjesë të mëdha
Instalimi, instalimi dhe vënia në punë
Linja e formimit me goditje është një instalim i rëndë për shërbimet komunale dhe shumica e vonesave të fillimit vijnë nga gatishmëria e vendndodhjes dhe jo nga vetë makina. Konfirmoni gjërat thelbësore përpara se makina të mbërrijë:
- Shërbimet komunale.Furnizimi me energji elektrike dhe instalimet elektrike, ajri i pastër i kompresuar në presionin e kërkuar, rrjedha dhe presioni i ujit ftohës dhe lidhjet hidraulike aty ku është e mundur.
- Vendi dhe themeli.Një dysheme e niveluar, e vlerësuar sipas ngarkesës për peshën e makinës, plus hapësirë të pastër rreth pllakës, ekstruderit dhe marrjes për përdorim dhe mirëmbajtje.
- Sekuenca e vënies në punë.Nisni pompën e vajit, ngrini makinën në temperaturë (duke lejuar disa orë me ujë ftohës të ndezur), filloni nxjerrjen dhe kontrolluesin e trashësisë së murit, më pas kryeni ciklet manuale përpara se të kaloni në automatik.
- Pranimi (prova).Verifikoni funksionet e prodhimit të ciklit të thatë, uniformitetin e trashësisë së murit, peshën dhe përfundimin e pjesës dhe funksionet e sigurisë përpara daljes.
Inxhinierët tanë udhëtojnë në fabrikën tuaj për të instaluar, komisionuar dhe trajnuar operatorët, në mënyrë që linja të arrijë prodhimin e qëndrueshëm më shpejt se një vetë-instalim.
Problemet e zakonshme dhe zgjidhja e problemeve
Shumica e defekteve të formimit të fryrjes kthehen në katër leva - profili i trashësisë së murit, temperatura e shkrirjes, forca shtrënguese dhe ftohja. Kjo tabelë përshkruan defektet që blerësit pyesin më shumë për shkaqet dhe rregullimet e tyre të zakonshme.
Tabela 5 · Defekti kundrejt shkakut të mundshëm dhe rregullimi
| Defekt | Shkak i mundshëm | Rregullimi i parë për të provuar |
|---|---|---|
| Rrjedhje | Ngjitje e dobët / mur i hollë në saldim | Rregulloni profilin e murit dhe kohën e mbylljes, fryrjes |
| Trashësia e pabarabartë e murit | Profili i Parison është i fikur / nuk është në qendër | Ri-profiloni parison, në qendër të kokës |
| Parison i paqëndrueshëm | Temperatura e shkrirjes / goditja e ruajtjes | Kontrolloni zonat e temperaturës dhe goditjen e ruajtjes |
| Haze / zbardhje | Temperatura e shkrirjes ose ftohja shumë agresive | Rregulloni temperaturën e shkrirjes dhe shkallën e ftohjes |
| Fund lëkundëse | Presioni bazë i ftohjes / fryrjes | Rregulloni ftohjen e bazës dhe presionin e fryrjes |
| Blic i tepërt | Kapëse e pamjaftueshme / myk i konsumuar | Verifikoni forcën shtrënguese, inspektoni mykun |
| Deformim/deformim | Ftohje e pamjaftueshme | Zgjatni kohën e ftohjes, ulni temperaturën e ujit |
Kur prodhimi bie në vend se cilësia, shkaku është më shpesh goditja e ruajtjes ose ftohja sesa ekstruderi - ky është vendi i parë për t'u parë. Skrapi i vazhdueshëm dhe ndalesat e paplanifikuara janë gjithashtu pengesa më e madhe e fshehur në OEE, prandaj kontrolli i qëndrueshëm i murit dhe automatizimi i besueshëm paguajnë shumë përtej kostos së tyre kryesore.
Perspektiva e tregut 2026-2030
Kërkesa është e qëndrueshme dhe me bazë të gjerë. Sipas Grand View Research, tregu global i makinave të derdhura me goditje plastike ishte rreth3.2 miliardë dollarë në vitin 2024 dhe parashikohet të arrijë afërsisht 4.0 miliardë dollarë deri në vitin 2030, një CAGR prej rreth 4.2%. Rritja nxitet nga paketimi, komponentët e automobilave, kontejnerët industrialë dhe kujdesi shëndetësor, meAzia-Paqësori rajoni më i madh me rreth 39% të tregut. Ekstrudimi mbetet segmenti më i madh i procesit për pjesët industriale të zbrazëta, ndërsa derdhja me fryrje PET kryeson në paketimin e pijeve.
Për blerësit, sinjali praktik është se ky është një treg modernizimi, jo një bum: rritja është e përqendruar aty ku makinat shtojnë efikasitetin, aftësinë e përmbajtjes së ricikluar dhe automatizimin. Kjo është arsyeja pse një vendim blerjeje për vitin 2026 ka të bëjë më pak me specifikat bazë dhe më shumë me efikasitetin e energjisë, pajtueshmërinë me PCR, kohën e përdorimit dhe koston totale të pronësisë.
Merrni një ofertë për makinën e derdhur me goditje plastike
Na tregoni produktin, madhësinë, rrëshirën dhe prodhimin ditor — ne do t'ju rekomandojmë llojin dhe konfigurimin e duhur, me specifikat reale dhe shifrat e ciklit.
Merrni një kuotë Bisedoni në WhatsAppPyetjet e bëra shpesh
Çfarë është një makinë e derdhur me goditje plastike?
Ai prodhon produkte plastike të zbrazëta duke ngrohur rrëshirën, duke e formuar atë në një formë të butë, duke e fryrë me ajër të ngjeshur brenda një kallëpi dhe duke e ftohur - duke prodhuar shishe, kanaçe, bateri, tanke dhe kontejnerë. Llojet kryesore janë derdhja me ekstrudion, injeksion dhe injektim me goditje me shtrirje.
Cilat janë llojet kryesore të makinerive të derdhjes me fryrje?
Extrusion (EBM) për pjesët HDPE të trajtuara dhe të mëdha, injeksion (IBM) për shishe të vogla të sakta dhe shtrirje injeksioni (ISBM) për shishe PET të qarta. Makineritë përshkruhen gjithashtu si të vazhdueshme, akumuluese, shumështresore dhe servo/të gjitha elektrike.
Cilat materiale mund të përdoren?
HDPE dhe HMW-HDPE, PP, PVC dhe PA në makinat e nxjerrjes; PET në makineritë e shtrirjes me injeksion. HDPE është standard për kanaçe, bateri dhe tanke; PET për shishe të qarta.
Sa kushton një makinë formimi me fryrje plastike?
Kostoja bazohet nga madhësia e pjesës dhe forca shtrënguese, numri i kokave, muret e vetme kundrejt shumështresave dhe automatizimi. Makinat e vogla me një stacion janë më të përballueshmet; linjat e mëdha të daulleve të akumulatorëve kushtojnë shumë më tepër. Kostoja totale e pronësisë - energjia, skrap dhe mirëmbajtja - zakonisht ka më shumë rëndësi se çmimi i ngjitësit.
Cili është ndryshimi midis formimit të nxjerrjes dhe goditjes me injeksion?
Nxjerrja nxjerr një parison të uritur dhe e fryn atë, duke bërë pjesë të trajtuara dhe të mëdha. Injeksioni formon një paraformë të saktë fillimisht, pastaj e fryn - ideale për shishe të vogla dhe të sakta, por jo për doreza ose pjesë të mëdha.
Si të zgjedh madhësinë e duhur të makinës?
Filloni nga vëllimi juaj më i madh i pjesës dhe prodhimi ditor. Shumëzoni prodhimin e ciklit të thatë me një faktor efikasiteti prej 0,75–0,85 dhe orët tuaja të funksionimit për të kontrolluar kapacitetin real, më pas zgjidhni një stacion të vetëm kundrejt dyfishtë ose një akumulator për pjesë të mëdha.
Si mund të reduktoj defektet dhe skrapin?
Shumica e defekteve vijnë nga profili i trashësisë së murit, temperatura e shkrirjes, forca shtrënguese ose ftohja. Kontrolli i saktë i trashësisë së murit të murit, tonazhi i duhur i kapëses dhe ftohja e duhur heqin shumicën e problemeve me rrjedhjet, blicin, muret e pabarabarta dhe deformimin.
A ia vlejnë makinat e derdhjes me goditje tërësisht elektrike në 2026?
Makinat tërësisht elektrike dhe të drejtuara nga servo reduktojnë përdorimin e energjisë dhe përmirësojnë përsëritshmërinë, kështu që ato paguajnë më shpejt në linjat me volum të lartë dhe me energji intensive. Për pjesët e mëdha industriale, një makinë hidraulike e drejtuar nga servo shpesh jep ekuilibrin më të mirë të kursimit të energjisë dhe forcës së lartë shtrënguese.
konkluzioni
Zgjedhja e një makinerie formimi me fryrje plastike është një sekuencë, jo një specifikë e vetme: përcaktoni pjesën, përmasat e prodhimit, përputhen me llojin e procesit, pastaj peshoni energjinë, automatizimin dhe mbështetjen. Nxjerrja mbulon shumicën e kontejnerëve industrialë, kostumet e injektimit janë të përshtatshme për shishet e vogla të sakta dhe formimi me fryrje shtrirëse zotëron pije PET - me servo dhe disqet tërësisht elektrikë që tani presin të treja me energji. Në vitin 2026 janë vendimet që ndajnë një blerje të mirë nga një blerje e kushtueshmeefikasiteti i energjisë, pajtueshmëria me PCR, automatizimi, OEE dhe kostoja totale e pronësisë— mbështetur nga mbështetje reale e shërbimit. Merrni ato të drejta dhe makina fiton ruajtjen e saj për një dekadë.