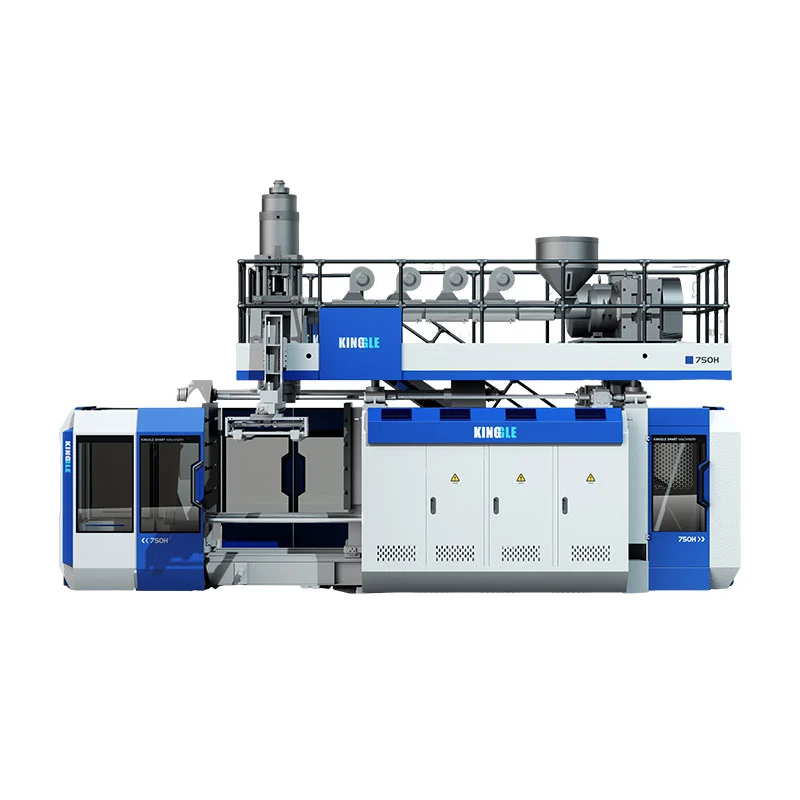
Programimi i Parison ndryshon boshllëkun e kaldajës gjatë nxjerrjes, kështu që materiali vendoset aty ku pjesa e përfunduar ka nevojë për të. Një profil i mirë mbron qoshet, dorezat, shpatullat dhe zonat e fiksuara pa e bërë më të rëndë të gjithë kontejnerin.

Çfarë kontrollon në të vërtetë programimi i parison
Në formimin me goditje me nxjerrje, plastika e shkrirë e lë trupin si një tub i quajtur parison. Forca e gravitetit, forca e shkrirjes, fryrja e ngordhjes, shtrirja dhe gjeometria e mykut ndikojnë në mënyrën se si ai tub bëhet pjesë. Një boshllëk i njëtrajtshëm i kapakut rrallë krijon një mur të përfunduar uniform kur pjesa ka shpatulla, qoshe, një dorezë ose një tërheqje të thellë.
Kontrolluesi lëviz veglat për t'i bërë pjesët e zgjedhura më të trasha ose më të holla. Qëllimi është shpërndarja e kontrolluar e materialit: material i mjaftueshëm në zona shumë të shtrira ose shumë të ngarkuara, me më pak peshë të panevojshme në seksionet që formohen lehtësisht.
| Veprimi i profilit | Efekti i procesit | Çfarë duhet verifikuar |
|---|---|---|
| Rritni hapjen në pikat e zgjedhura | Shton material në atë pjesë të parisonit | Qoshet e holla, rrënjët e dorezës, shpatullat, pjesa e poshtme dhe zona e kapjes |
| Zvogëloni hapjen në pikat e zgjedhura | Redukton materialin në atë pjesë | Mure të rënda të drejta, zona me ftohje të ngadaltë dhe peshë të tepërt të pjesës |
| Zhvendos profilin | Lëviz zonat e trasha dhe të holla përgjatë parisonit | Nëse një zonë e programuar përputhet me veçorinë e synuar të pjesës |
| Shkalloni peshën e përgjithshme të profilit | Ndryshon profilin e plotë | Pesha totale dhe muri minimal, jo vetëm mesatarja |
Një rekord i dobishëm prodhimi e mban skedarin e profilit së bashku me numrin e kallëpit, shkallën e rrëshirës, ngjyrën ose gjendjen e grirjes, recetën e temperaturës, madhësinë e shkrepjes, kohën e ftohjes dhe matjet e miratuara të pjesës.
Sistemet e vazhdueshme dhe akumuluese përdorin referenca të ndryshme
Në njëmakinë derdhur me goditje të vazhdueshme, parison formohet vazhdimisht. Profili zakonisht sinkronizohet me kohën ose gjatësinë e parisonit. Stabiliteti i nxjerrjes ka rëndësi sepse një ndryshim në dalje mund të lëvizë një pikë të programuar përgjatë pjesës.
Në njëmakinë derdhur me goditje akumulatori, shkrirja ruhet dhe shtyhet përmes mbulesës. Profili mund të lidhet me pozicionin e akumulatorit. Madhësia e shkrepjes, qëndrueshmëria e mbushjes dhe kalibrimi i transduktorit bëhen pjesë e problemit të trashësisë së murit.

ZyrtariManuali MOOG DigiPack IIIdokumenton si aplikacionet e akumulatorit ashtu edhe për nxjerrjen e vazhdueshme. Kjo nuk do të thotë që çdo makinë Kinggle përdor të njëjtin kontrollues. Konfirmoni modelin e kontrolluesit, kapacitetin e profilit, aktivizuesin dhe veglat në kuotimin e projektit.
Një sekuencë konfigurimi i kontrolluar
- Konfirmoni recetën e saktë.Përputhni kallëpin, materialin, modelin dhe rishikimin e produktit.
- Stabilizoni shkrirjen.Lërini temperaturat aktuale të vendosen dhe konfirmoni ushqimin dhe nxjerrjen e qëndrueshme.
- Kontrolloni zero dhe hapësirën e veglave.Inspektoni lëvizjen për ngjitje, rrjedhje ose mosdrejtim.
- Përcaktoni gjatësinë e parisonit dhe madhësinë e shkrepjes.Prison duhet të arrijë pozicionin e duhur në mbylljen e mykut.
- Filloni me një profil të thjeshtë.Ndryshimet e gjera janë më të lehta për t'u diagnostikuar sesa shumë korrigjime të mprehta.
- Formo disa cikle të qëndrueshme.Mos gjykoni pjesën e parë pas një ndryshimi të madh procesi.
- Matni vendndodhje fikse.Regjistroni murin minimal, peshën e pjesës, pamjen dhe rezultatet funksionale.
- Ndryshoni një zonë në një kohë.Ruani një rishikim të ri vetëm pas përmirësimit të përsëritur.
Zgjidhja e problemeve të trashësisë së murit sipas simptomave
| Simptoma | Inspektoni | Hapi tjetër |
|---|---|---|
| Fund ose shpatull i hollë | Pozicioni i profilit, zbehja e parisonit, koha e shtrirjes dhe fryrjes | Konfirmoni shtrirjen përpara se të shtoni peshën e përgjithshme |
| Njëra anë është vazhdimisht më e hollë | Përqendrimi i kapakut, shtrirja e mykut, ftohja dhe kontakti i parisonit | Korrigjoni shkakun fizik asimetrik |
| Trashësia lëviz cikël në cikël | Temperatura e shkrirjes, prodhimi, madhësia e shkrepjes, reagimi dhe stabiliteti hidraulik | Stabilizoni procesin përpara se të redaktoni pikat |
| Mur i rëndë, por kapje e dobët | Vendndodhja e materialit, dizajni i prerë dhe pozicioni i parisonit | Zhvendosni materialin në zonën e pincës në vend që të rrisni peshën e pjesës së plotë |
| Shpërndarje e mirë por peshë e tepërt | Shkalla e përgjithshme dhe seksionet e rënda të panevojshme | Zvogëloni hapat e matur duke mbrojtur vendndodhjet minimale të mureve |
| Komanda ndryshon por pjesa jo | Aktivizuesi, valvula, instalimet elektrike, kalibrimi ose kufizimi | Krahasoni komandën dhe reagimet, më pas kaloni në mirëmbajtje |
Pamja e fabrikës: përsëritshmëria ka më shumë rëndësi se një mostër e përsosur
Një profil është gati për prodhim vetëm kur i mbijeton ndryshimeve normale, të tilla si një rinisje e ngrohtë, ndryshimi i pjesës së materialit, ndryshimi i ndërrimit dhe diapazoni i pritshëm i kushteve të ujit të ftohjes. Një enë e mirë dëshmon se makina mund ta bëjë pjesën; një ekzekutim i qëndrueshëm dëshmon se procesi mund të menaxhohet.
Përpara pranimit, bini dakord për vendet e matjes, sasinë e mostrës, testet funksionale dhe rishikimin e recetës së miratuar. Mbroni skedarin e linjës bazë, ndërkohë që u jepni operatorëve të trajnuar një rrugë të dokumentuar për të bërë dhe rikthyer rregullimet e kontrolluara.
Nëse paqëndrueshmëria e profilit shfaqet me alarme, mosmarrëveshje pozicioni ose ndryshime në sekuencë, përdorniUdhëzues HMI dhe alarmi. Blerësit që ende përcaktojnë pajisjet mund të fillojnë me Kingle'sudhëzues për zgjedhjen e makinës.
Pyetjet e bëra shpesh
Çfarë është programimi parison?
Programimi i Parison ndryshon hapjen e boshllëkut gjatë nxjerrjes, kështu që seksione të ndryshme të parisonit marrin sasi të ndryshme materiali.
A mundet programimi parison të rregullojë çdo problem me mur të hollë?
Jo. Nuk mund të korrigjojë në mënyrë të besueshme shtrembërimin e kallëpit, nxjerrjen e paqëndrueshme, veglat e dëmtuara të veglave, ftohjen e dobët, dizajnin e pasaktë të kallëpit ose një aktivizues që nuk funksionon.
A duhet të ndryshoj pikët individuale apo peshën e përgjithshme fillimisht?
Përdorni peshën e përgjithshme vetëm kur pjesa e plotë është vazhdimisht e lehtë ose e rëndë. Përdorni ndryshimet lokale të pikave kur matjet tregojnë një problem të përsëritshëm në një zonë specifike.
Pse profili lëviz nga ana?
Shkaqet e zakonshme përfshijnë ndryshimet në shkallën e nxjerrjes, gjatësinë e parsonit, konsistencën e goditjes së akumulatorit, temperaturën e materialit, vonesën e fillimit ose kalibrimin e sensorit.
Sa pikë profili i nevojiten një makinerie?
Numri i kërkuar varet nga gjeometria e pjesës dhe konfigurimi i kontrolluesit. Më shumë pikë nuk kompensojnë një proces të paqëndrueshëm.