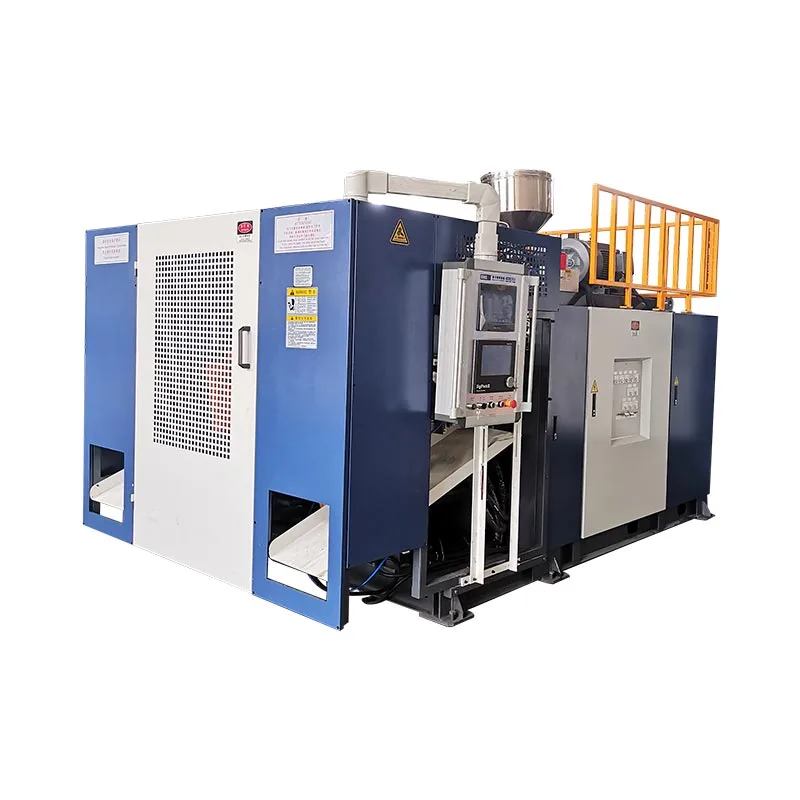
KGB100B është një kandidat për produkte të mëdha të zbrazëta vetëm kur pjesa, kallëpi, pazari bruto dhe fabrika i përshtaten kufijve të saj të publikuar. Kinggle liston një kapacitet maksimal kontejneri 120 L, një madhësi maksimale të kallëpit 920 x 1200 mm, një referencë akumulatori 12 (20) L dhe një referencë për peshën e akumulatorit PE 9 (15) kg. Këto shifra fillojnë rishikimin inxhinierik, por një vizatim produkti dhe plani i provës duhet të vendosë zgjedhjen përfundimtare.
Një blerës që kërkon një makinë formimi me fryrje 120L zakonisht ka një pjesë të vërtetë në mendje. Mund të jetë një daulle kimike, pengesë trafiku, notues, rezervuar, lodër ose komponent i madh teknik. Etiketa e volumit është e dobishme, por nuk përshkruan zonat më të vështira, lëvizjen e mykut, shpërndarjen në mur ose kërkesën për ftohje.
Ky udhëzues lexon KGB100B si një sistem prodhimi. Ai shpjegon se çfarë mund t'ju tregojë çdo numër i publikuar dhe çfarë jo. Ai gjithashtu tregon se çfarë të dërgohet me një RFQ, kështu që diskutimi mund të kalojë nga një emër i përgjithshëm i makinës në një zgjidhje të testueshme.

Gjashtë pyetje për një kontroll të shpejtë të përshtatjes së produktit
- A përshtatet kallëpi i plotë me pllakën, zarfin e kallëpit dhe diapazonin e trashësisë?
- A mundet pjesa e ftohur të largohet nga myku përmes hapjes së disponueshme?
- A është masa e parison bruto brenda konfigurimit të zgjedhur të akumulatorit?
- A mundet ekstruderi të rikuperojë mjaftueshëm material për ciklin e synuar?
- A mundet forca e kapëses të përmbajë zonën e parashikuar të projektuar dhe presionin e fryrjes?
- A mundet impianti të ofrojë energji të qëndrueshme, ujë ftohës dhe ajër të kompresuar?
Kufiri i specifikimeve:shifrat në këtë udhëzues vijnë nga rrymaFaqja e produktit Kingle KGB100B. Ato u kontrolluan më 15 shtator 2026. Trajtojini si referenca të publikuara të shqyrtimit. Kuotimi i miratuar, faqosja, vizatimi i makinës dhe marrëveshja teknike duhet të përcaktojnë makinën e porositur.
Një etiketë 120L është një pikënisje, jo miratimi i produktit
Kingle publikon 120 L si kapacitet maksimal të kontejnerit KGB100B. Kjo u jep blerësve një shënues të gamës së shpejtë. Nuk thotë se çdo pjesë nën 120 L do të funksionojë në makinë. Një daulle kompakte dhe një pengesë e gjatë trafiku mund të kenë gjerësi shumë të ndryshme të kallëpit, zona të projektuara, gjatësi parzmore dhe shtigje heqjeje.
Vëllimi nominal gjithashtu mund të fshehë kërkesën për materiale. Një lundrues i madh me mure të hollë mund të përmbajë më shumë ajër, por më pak rrëshirë sesa një pjesë më e vogël teknike me brinjë të trasha, doreza dhe zona fiksimi. Makina duhet të formojë tërësinë e nxehtësisë, duke përfshirë materialin që më vonë bëhet blic ose prerje. Prandaj, vetëm pesha e produktit të përfunduar nënvlerëson goditjen që duhet të japë koka.
Gjeometria ndryshon sërish vendimin. Zonat e tërheqjes së thellë mund të zgjasin shumë parsinë. Panelet e gjera mund të kenë nevojë për më shumë forcë shtrënguese. Pjesët e gjata mund të kufizohen nga distanca nga distanca ose hapësira e marrjes përpara se vëllimi i kontejnerit të bëhet i rëndësishëm. Futjet e qafës, fijet e brendshme dhe fryrja e poshtme mund t'i shtojnë më shumë lëvizje ciklit.
Përdorni përshkrimin 120L për të krijuar një listë të ngushtë. Më pas krahasoni pjesën reale dhe formoni me makinën. Kjo është arsyeja pse Kingle's vetëprocesi i shitjeskërkon fotografitë e produktit, vizatimet, peshën, madhësinë, materialin, trashësinë dhe kërkesat e prodhimit përpara një rekomandimi modeli.
Kjo sekuencë e mban etiketën e kapacitetit në rolin e saj të duhur: shqyrtimi i shpejtë së pari, konfirmimi inxhinierik së dyti.
Kthejeni specifikimin KGB100B në pyetje blerësi
Një tabelë specifikimi është më e dobishme kur çdo numër çon në një kontroll. Faqja KGB100B mbulon madhësinë e makinës, shtrëngimin, nxjerrjen, kokën e akumulatorit dhe referencat e shërbimeve. Disa vlera janë kufij të qartë. Të tjerë përshkruajnë një konfigurim të publikuar ose një gjendje të makinës pa ngarkesë.
Faqja e liston akumulatorin si 12 (20) L dhe peshën e akumulatorit PE si 9 (15) kg. Kllapat duket se tregojnë alternativat e listuara, por faqja nuk përcakton rregullin e përzgjedhjes. Si rrjedhim, kuotimi duhet të emërojë një aranzhim të kokës dhe shtrirjen e tij materiale. Mos e kombinoni figurën më të madhe me një supozim standard të makinës, përveç nëse Kinggle e konfirmon atë për projektin.
| Fusha e publikuar | KGB100B referencë | Pyetje që duhet të shkaktojë |
|---|---|---|
| Kapaciteti maksimal i kontejnerit | 120 L | A përshtaten gjeometria aktuale e produktit dhe pazari bruto, jo vetëm vëllimi i tij nominal? |
| Prodhimi | 320 copë/h, me cikël të thatë | Çfarë rezultati mund të mbajë makina me kallëpin e prodhimit, rrëshirën, ftohjen dhe rregullat e cilësisë? |
| Madhësia e makinës | 5,9 x 3,8 x 4,6 m | A ka hapësirë të mjaftueshme të instaluar për akses, platforma, zorrë, trajtim dhe mirëmbajtje? |
| Pesha e makinës | 18 t | Çfarë plani themeli dhe montimi pason vizatimin përfundimtar të rregullimit të përgjithshëm? |
| Forca shtrënguese | 440 kN | A është e mjaftueshme për zonën e projektuar të produktit në presionin e dakorduar të procesit? |
| Referencat e pllakës dhe mykut | pllakë 1200 x 1200 mm; Kallëp maksimal 920 x 1200 mm | A përshtaten së bashku trupi i kallëpit, modeli i montimit, shërbimet dhe lidhjet? |
| Hapja dhe lëvizja | hapje 500 deri 1400 mm; Goditje lëvizëse 600 mm | A mund të lëshohet dhe të dalë pjesa pa u përplasur ose dëmtuar sipërfaqet e nxehta? |
| Trashësia e mykut | 510 deri në 600 mm | A përfshin trashësia e instaluar pllakat mbështetëse, përshtatësit dhe veglat e nevojshme? |
| Ekstruder | vidë 100 mm; 24 L/D; Motori 55 kW | A i përshtaten vidha e zgjedhur dhe dritarja e procesit rrëshirës së deklaruar? |
| Publikuar kapacitetin e shkrirjes HDPE | 160 deri në 200 kg/h | A është kërkesa bruto materiale nën një prodhim të qëndrueshëm të provuar për formulimin aktual? |
| Koka e akumulatorit | 12 (20) L; 9(15) kg referencë PE | Cili opsion është cituar dhe a mbulon masën e parë bruto me një diferencë të përdorshme të procesit? |
| Diametri i kunjit | Maksimumi 450 mm | Cila paketë e veglave dhe veglave nevojitet për diametrin e parisonit dhe paraqitjen e produktit? |
| Referenca e ujit ftohës | 0,3 MPa; 120 L/min | Në cilën temperaturë hyrëse, cilësinë e ujit dhe shtrirjen e qarkut zbatohet kjo? |
| Linja e energjisë mesatare e publikuar | 52 deri në 60 kW | Cilat kWh/kg të lidhura me produktin dhe kWh për pjesë të pranuar maten gjatë një prove të qëndrueshme? |
Faqja e produktit publikon gjithashtu presionin e fryrjes 0,8 MPa dhe një shifër të rrjedhës së ajrit prej 1,8, por njësia e tij e dukshme paraqitet si M2/MIN. Ajo njësi ka nevojë për korrigjim ose konfirmim përpara se të futet në një specifikim objekti. Një KPK përgjegjëse duhet të shënojë pasigurinë në vend që të ndryshojë në heshtje njësinë.
Lexoni së bashku rreshtat përkatës. Madhësia e kallëpit i përket hapjes dhe trashësisë. Masa e akumulatorit i përket rrëshirës së zgjedhur dhe goditjes bruto. Kapaciteti i shkrirjes i përket kohës së rikuperimit dhe cilësisë së shkrirjes së qëndrueshme. Dimensionet e makinës i përkasin aksesit të mirëmbajtjes dhe pajisjeve ndihmëse. Ky lexim i lidhur parandalon që një numër i favorshëm të fshehë një kufizim të ndryshëm të projektit.
Kontrolloni zarfin e kallëpit dhe rrugën e heqjes së pjesëve
Madhësia maksimale e botuar e kallëpit është 920 x 1200 mm. Pllaka është 1200 x 1200 mm, dhe diapazoni i trashësisë së kallëpit është 510 deri në 600 mm. Këto vlera përshkruajnë dimensionet e ndërlidhura, por ato nuk janë të këmbyeshme. Një kallëp mund të përshtatet me dimensionet e deklaruara të fytyrës dhe ende të jetë në konflikt me shufrat lidhëse, tubat, vrimat e montimit ose pajisjet lëvizëse.
Filloni me një vizatim montimi, jo me një skicë produkti. Trego të dyja gjysmat e kallëpit, pllakat mbështetëse, kolektorët e ujit, kunjat e fryrës, veglat e qafës ose të poshtme, pajisjet hidraulike, sensorët dhe kutitë elektrike. Identifikoni vijën qendrore dhe modelin e montimit. Shënoni çdo artikull që lëviz jashtë trupit të kallëpit gjatë hapjes.
Tjetra, simuloni heqjen. Faqja KGB100B publikon një referencë të hapjes së pllakës 500 deri në 1400 mm dhe një lëvizje lëvizëse të pllakës 600 mm. Pjesa e përfunduar ka nevojë për hapësirë të lirë për t'u liruar, për t'u rrotulluar nëse është e nevojshme dhe për të lënë makinën. Blici, bishtat, dorezat dhe muret fleksibël të nxehtë mund të zmadhojnë zarfin e vërtetë të heqjes.
Ngurtësia e pjesës gjithashtu ka rëndësi. Një pjesë e madhe e zbrazët mund të deformohet nëse një robot e kap para se muri të jetë gati. Një rënie e thjeshtë mund të dëmtojë qafën ose të lërë një shenjë në një panel të ngrohtë. Koha e ftohjes brenda kallëpit dhe mbështetja pas nxjerrjes i përkasin rishikimit të paraqitjes.
Pamje nga fabrika:mbajeni vizatimin e kallëpit pranë rregullimit të përgjithshëm të makinës. Shtoni shtegun e grepit të vinçit, rrugën e karrocës së mykut, hapësirën nga ana e shërbimit dhe aksesin e sigurt të operatorit. Dimensionet e publikuara të makinës 5,9 x 3,8 x 4,6 m nuk janë gjurmët e plota të qelizave.
Një rishikim i duhur përfshin gjithashtu peshën e mykut dhe pikat e ngritjes, edhe pse faqja e produktit publik nuk publikon një kufi të peshës së mykut. Kërkojini Kinggle të konfirmojë peshën e lejuar të mykut dhe metodën e rekomanduar të trajtimit për konfigurimin e saktë. Tëudhëzues për projektimin e kallëpit të derdhur me goditje me nxjerrjeofron një listë kontrolli më të plotë për ftohjen, mbylljen dhe ventilimin.
Madhësia e akumulatorit nga masa bruto e parisonit
Një kokë akumulatori depoziton shkrirjen dhe nxjerr jashtë një vend të madh sipas kërkesës. Sasia përkatëse e materialit është gjuajtja e plotë që largohet nga koka. Ai përfshin pjesën e shitjes, blicin e sipërm dhe të poshtëm, skrapin e dorezës ose qafës dhe çdo material tjetër të prerë të krijuar nga veglat e zgjedhura.
Masa e parë bruto = masa e pjesës së përfunduar + masa e ndezjes dhe e shkurtimit + lejimi i procesit të kontrolluar
Shtesa nuk është një përqindje universale. Duhet të vijë nga pjesa e miratuar, koncepti i mykut, sjellja e materialit dhe rezultati i provës.
Kinggle publikon 9(15) kg si referencë për peshën e akumulatorit PE për KGB100B. Ky nuk është një premtim që produkti i përfunduar mund të peshojë 9 ose 15 kg. Gjithashtu nuk transferohet automatikisht në PP, ABS ose një formulim të mbushur. Dendësia e rrëshirës, forca e shkrirjes, temperatura dhe gjendja e kokës ndikojnë në dritaren e procesit të përdorshëm.
Linja e kapacitetit të akumulatorit 12 (20) L ka nevojë për të njëjtin kujdes. Kapaciteti litër përshkruan vëllimin brenda sistemit, ndërsa vizatimi i produktit dhe plani i materialit zakonisht menaxhohen në masë. Pyesni se cili opsion i kokës është i përfshirë, cila rrëshirë mbështet masën e publikuar dhe sa material mbetet në kokë në pikën e operimit të rënë dakord.
Mos ekzekutoni në një kufi teorik si parazgjedhje. Një projekt ka nevojë për një diapazon të mjaftueshëm kontrolli për të korrigjuar shpërndarjen në mur dhe ndryshimin nga gjuajtja në të shtënë. Nëse parzoni bruto zë pothuajse të gjithë kapacitetin e disponueshëm, një ndryshim i mëvonshëm i materialit ose korrigjim lokal i trashësisë mund ta heqë atë dhomë. Prova duhet të tregojë masë të qëndrueshme të gjuajtjes, gjatësi të përsëritur të parzionit dhe jastëk të pranueshëm për kokën e zgjedhur.
Për një kallëp me shumë pjesë, numëroni çdo parison të lëshuar për cikël. Fotoja e plotë duhet të mbulojë çdo prizë aktive dhe prerjen e saj. Numri i kokës dhe numri i zgavrës mund të ndryshojnë matematikën, kështu që deklarojini ato veçmas në RFQ. Tëudhëzues i kokës dhe zgavrësshpjegon atë dallim.
Përputhni ekstruderin me kërkesën e materialit dhe kohën e rikuperimit
Faqja KGB100B liston një vidë 100 mm, raport 24 L/D, motor ekstruder 55 kW dhe katër zona ngrohjeje. Ai publikon një gamë të kapacitetit shkrirës të HDPE prej 160 deri në 200 kg/h. Kjo gamë është një referencë me shtrirje materiale. Nuk duhet të trajtohet si një rezultat i garantuar për çdo klasë, masterbatch, raport regrind ose dritare të temperaturës.
Shndërroni objektivin e prodhimit në kërkesë bruto për orë. Përdorni masën bruto të parisonit, masën e pjesës jo të përfunduar. Përfshini të gjitha pozicionet aktive dhe përdorni ngjarjet e planifikuara në orë. Kjo jep shkallën e materialit që duhet të mbajë ekstruderi dhe koka ndërsa makina po bën pjesë të pranueshme.
Kërkesa bruto për material, kg/h = masë e parë bruto për ngjarje, kg x ngjarje të formimit në orë x parison aktiv për ngjarje
Krahasoni rezultatin me një provë mbi formulimin aktual. Vetëm një gamë broshurash nuk mund të përcaktojë cilësinë e shkrirjes ose marzhin e rikuperimit.
Koha e rikuperimit duhet të përshtatet brenda ciklit të makinës. Nëse kallëpi qëndron i mbyllur për ftohje, ekstruderi shpesh e përdor atë kohë për të rimbushur akumulatorin. Prandaj, një cikël më i shkurtër ftohjeje mund të rrisë shkallën e kërkuar të shkrirjes. Lëvizja më e shpejtë e kallëpit ka pak vlerë nëse koka nuk është gati për goditjen tjetër.
Trajtimi i materialit mund të bëhet kufizimi i fshehur. Pjesët e mëdha konsumojnë shpejt rrëshirën. Bima ka nevojë për përcjellje të besueshme, tharje kur materiali e kërkon atë, përzierje dhe kontroll të ndotjes. Regrind mund të ndryshojë densitetin e masës dhe sjelljen e ushqimit. Një formulim i shkruar është më i dobishëm se një etiketë e gjerë si "HDPE plus regrind".
Kërkojini të dhënat e provës që të përfshijë klasën e rrëshirës, furnizuesin, paketimin e ngjyrave, përqindjen e rigrurjes, cilësimet e temperaturës, shpejtësinë e vidës dhe masën bruto aktuale. Nëse planifikohet një material tjetër, kërkoni prova specifike materiale. Kingle'sUdhëzues për përpunimin e HDPE dhe PPshpjegon pse vetëm etiketa e polimerit nuk rregullon konfigurimin e makinës.
Lidhni forcën e kapëses, zonën e projektuar dhe kushtet e fryrjes
Faqja KGB100B publikon 440 kN forcë shtrënguese. Një numër më i madh nuk është automatikisht më i mirë dhe një etiketë vëllimi nuk mund të vërtetojë kapësen. Myku sheh forcën ndarëse në të gjithë zonën e projektuar të ekspozuar ndaj presionit të brendshëm. Forma e produktit, tokë e ndezur, dizajni i fiksuar dhe presioni i procesit të gjitha ndikojnë në kërkesën reale.
Zona e projektuar është silueta e zgavrës nën presion në rrafshin e ndarjes së mykut. Një komponent i gjerë i sheshtë mund të krijojë ngarkesë më të madhe ndarëse sesa një enë më e thellë por më e ngushtë. Rishikimi duhet të përdorë vizatimin aktual të zgavrës. Ai duhet të përfshijë gjithashtu presionin e zgjedhur të goditjes dhe çdo faktor sigurie të rënë dakord.
Faqja publike liston 0,8 MPa si referencë për presionin e fryrjes. Kjo nuk do të thotë që çdo produkt duhet të funksionojë në të njëjtin cilësim. Temperatura e rrëshirës, ajrimi, trashësia e murit, detajet e sipërfaqes dhe strategjia e ftohjes ndikojnë në proces. Prova e fabrikës duhet të përdorë një dritare prodhimi të dokumentuar që prodhon pjesë të pranueshme pa rritje të ndezjes ose sjellje të paqëndrueshme të mykut.
Dizajni i shkëputur është pjesë e të njëjtit sistem. Mbyllja e dobët mund të krijojë rrjedhje ose saldim të brishtë. Materiali i tepërt mund të zmadhojë blicin dhe të vështirësojë shkurtimin. Rreshtimi i kallëpit, lëvizja e kapëses dhe vendosja e parzmores duhet të mbështesin veglat në vend që ta kompensojnë atë.
Kërkojini furnizuesit të mykut dhe furnizuesit të makinës të rishikojnë të njëjtin vizatim. Kjo parandalon një boshllëk të përbashkët ku secila palë miraton vetëm pajisjet e veta. Marrëveshja teknike përfundimtare duhet të emërojë zonën e projektuar, presionin e procesit, kërkesat e kapëses, trashësinë e kallëpit, montimin dhe detajet e lidhjes.
Planifikoni fabrikën rreth qelizës së plotë të formimit
Faqja KGB100B publikon një madhësi makinerie prej 5,9 x 3,8 x 4,6 m dhe një peshë prej 18 t. Këto janë pika fillestare të vlefshme për paraqitjen dhe manipulimin. Ato nuk përfshijnë çdo platformë, sistem rrëshirë, ftohës, kompresor, pajisje marrjeje, transportues, prerës ose kufi të sigurisë.
Filloni sipër makinës. Konfirmoni lartësinë e pastër të ndërtesës, kapacitetin e vinçit, rrugën e heqjes së kokës dhe aksesin te ngrohësit dhe komponentët hidraulikë. Pastaj punoni nga jashtë. Operatorët kanë nevojë për hapësirë për të inspektuar kallëpin, për të hequr një pjesë të mbërthyer dhe për të arritur në pikat normale të shërbimit. Dorëzimi i materialit dhe trajtimi i pjesëve të përfunduara kanë nevojë për rrugë që nuk kalojnë zona të pasigurta.
Uji ftohës meriton më shumë se një vlerësim i madhësisë së tubit. Faqja liston 0,3 MPa dhe 120 L/min, por impianti gjithashtu ka nevojë për temperaturën e kërkuar të hyrjes, rritjen e pranueshme të temperaturës, cilësinë e ujit, filtrimin dhe gjendjen e kthimit. Qarqet e mykut dhe ftohja e vajit mund të kenë nevojë për kontroll të veçantë. Fleta përfundimtare e shërbimeve duhet të tregojë se çfarë përfshihet në rrjedhën e publikuar.
Ajri i kompresuar ka nevojë për të njëjtin trajtim. Faqja e internetit jep një referencë presioni prej 0,8 MPa, megjithatë njësia e saj e dukshme e rrjedhës së ajrit është e paqëndrueshme. Kërkoni një kërkesë të korrigjuar për hyrjen e makinës, kërkesën maksimale, cilësinë e ajrit, pikën e vesës dhe madhësinë e lidhjes. Mund të nevojitet një marrës për të mbajtur presionin të qëndrueshëm gjatë ngjarjeve të mëdha fryrje.
Faqja e produktit etiketon 52 deri në 60 kW si "konsumi mesatar i energjisë". Për shkak se kW është një njësi fuqie, përdorni figurën vetëm si referencë të botuar të fuqisë. Mos e konvertoni në kWh për pjesë. Energjia e lidhur me produktin varet nga kallëpi, rrëshira, cikli, lëndët ndihmëse dhe prodhimi i pranuar.
EUROMAP 46.2përcakton matjet e lidhura me produktin për një makinë të caktuar formimi me goditje me nxjerrje, myk dhe produkt të specifikuar. Kërkon funksionim të qëndrueshëm dhe cilësi produkti që plotëson kërkesat e klientit. Kjo është një bazë e shëndoshë për një test pranimi. Kingle'sudhëzues për kërkesat e shërbimevemund të ndihmojë në strukturimin e fletës së të dhënave të impiantit.

Një cikël i thatë prej 320 copë/h nuk është rezultat prodhimi
Kinggle etiketon 320 copë/orë si prodhim i ciklit të thatë KGB100B. Një cikël i thatë mat lëvizjen e makinës pa provuar procesin e plotë të prodhimit. Ai nuk përfshin rikuperimin e rrëshirës, rënien, fryrjen, ftohjen, heqjen e pjesëve, zvogëlimin ose inspektimin e cilësisë sipas kushteve të synuara të prodhimit.
Pjesët e mëdha shpesh janë të kufizuara në ftohje. Dorezat e trasha, qoshet dhe zonat e shtrëngimit mund të kenë nevojë për më shumë kohë sesa zonat e gjera të mureve. Një lëvizje më e shpejtë e hapjes nuk mund të çlirojë një pjesë që është ende shumë e butë për të mbajtur formën. Automatizimi mund të vendosë gjithashtu ritmin nëse roboti, prerësi ose transportuesi është më i ngadalshëm se makina e derdhur.
Përdorni tre vlera të veçanta të daljes. Së pari, regjistroni ciklin e tharjes vetëm si referencë lëvizjeje. Së dyti, matni pjesët bruto të derdhura në orë gjatë provës së prodhimit. Së treti, raportoni pjesët e pranuara në orë pas kontrolleve të cilësisë së dakorduar dhe ndalesave të numëruara.
Prodhimi i pranuar = pjesët e derdhura bruto - pjesët e refuzuara - pjesët e humbura gjatë ndalesave të numëruara
Për planifikimin e ndërrimit, dokumentoni periudhën e matjes dhe kategoritë e ndalesave. Një vëzhgim i shkurtër i ciklit më të mirë nuk është një normë e qëndrueshme prodhimi.
Plani i pranimit duhet të emërojë pjesën, kallëpin, rrëshirën, ngjyrën, rregullin e rigrurjes, veprimet e operatorit dhe pajisjet ndihmëse. Ai gjithashtu duhet të përcaktojë standardin e cilësisë. Pesha, dimensionet, performanca e rrjedhjeve, gjendja e blicit, pamja dhe vendet e trashësisë së murit janë kategori të zakonshme, por projekti duhet të zgjedhë ato që kanë rëndësi.
Përdorni ciklin e synuar si buxhet. Thyejeni atë në shkarkimin e akumulatorit, lëvizjen e mykut, fryrjen, ftohjen, shkarkimin, hapjen, nxjerrjen dhe rikuperimin. Kjo tregon nëse kufiri vjen nga makina, kallëpi, materiali apo puna në rrjedhën e poshtme. Tëudhëzues për optimizimin e kohës së ciklitshpjegon se si të përmirësohet një fazë pa e zhvendosur defektin diku tjetër.
Programimi në mur duhet të ndjekë produktin, jo një kurbë të kopjuar
Pjesët e derdhura me goditje të mëdha me nxjerrje shtrihen në mënyrë të pabarabartë. Materiali pranë shpatullës, qoshes, dorezës ose tërheqjes së thellë mund të udhëtojë më larg se materiali në një panel të gjerë. Një hendek i njëtrajtshëm mund të lërë një zonë shumë të hollë, ndërsa një tjetër mbart peshë të panevojshme.
Faqja KGB100B thotë se modeli standard përfshin një kontrollues me trashësi MOOG 100. Kontrolluesi i saktë i instaluar, rezolucioni i profilit dhe paketa e opsioneve duhet të emërohen në kuotim. AManuali Moog DigiPack III i organizuar nga Kinggletregon se si një kontrollues akumulator-makine mund të lidhë pozicionin e veglave me një profil të programuar. Ai gjithashtu rendit funksionet e madhësisë së shkrepjes, jastëkut dhe pozicionit të akumulatorit. Ky manual ilustron logjikën e kontrollit, por nuk duhet të përdoret për të supozuar ndërfaqen e saktë KGB100B.
Ndërtoni profilin e parë nga gjeometria e njohur dhe koha e kallëpit. Pastaj prisni ose matni pjesët në vende të përcaktuara. Ndryshoni një rajon në një kohë dhe regjistroni rishikimin. Një pjesë më e rëndë nuk është automatikisht një pjesë më e mirë. Qëllimi është materiali i mjaftueshëm aty ku performanca ka nevojë dhe më pak tepricë aty ku nuk ka.
Puna e profilit duhet të qëndrojë e lidhur me masën e shkrepjes dhe gjatësinë parison. Zgjerimi i një rajoni të profilit ndryshon materialin e disponueshëm diku tjetër. Temperatura dhe fryrja gjithashtu mund të ndryshojnë rezultatin. Ruani recetën e miratuar me klasën e materialit, ngjyrën, temperaturën e kokës, cilësimet e shkrepjes dhe versionin e kallëpit.
Tëudhëzues programimi parisonofron një metodë akordimi hap pas hapi. Për këtë projekt, FAT duhet të krahasojë profilin përfundimtar të ruajtur me hartën e matur të murit dhe diapazonin e peshës së pjesshme.
Kryeni një provë në fabrikë që i përgjigjet vendimit të blerjes
Një test i dobishëm pranimi në fabrikë nuk është një demonstrim i makinës. Është një përpjekje e kontrolluar për të prodhuar produktin e rënë dakord në kushte të dokumentuara. Rezultati duhet të tregojë se çfarë është testuar, si është matur dhe çfarë ka mbetur jashtë fushës së testit.
EUROMAP 46.2 ofron disiplinë matëse të dobishme. Ai kërkon që makina të jetë në një gjendje të qëndrueshme, cilësia e produktit të përmbushë kërkesat e klientit dhe të dhënat kryesore të procesit të dokumentohen. Procesi i shitjes së Kinggle thotë gjithashtu se klientët mund të ftohen të bashkohen në test. Kthejeni këtë mundësi në një protokoll të shkruar përpara se të fillojë gjyqi.
- Ngrini artikullin e testimit.Identifikoni rishikimin e pjesës, mykun, rregullimin e kokës, numrin e zgavrës ose daljes dhe çdo opsion të instaluar.
- Regjistroni formulimin.Listoni klasën e rrëshirës, furnizuesin, paketimin e ngjyrave, aditivët dhe rregullin e rigrindimit. Mbani materiale të mjaftueshme nga një pjesë e njohur nëse është e mundur.
- Verifikoni konfigurimin.Regjistroni temperaturat e tytës dhe kokës, cilësimet e shkrepjes, skedarin e profilit, kushtet e fryrjes, kushtet e ujit të ftohjes dhe statusin e automatizimit.
- Arritja e funksionimit të qëndrueshëm.Mos zgjidhni pjesën e parë të pranueshme. Bini dakord për rregullat e stabilizimit dhe dritaren e mostrës përpara se të matni performancën.
- Matni ekuilibrin e masës.Peshoni pjesën e përfunduar, blicin dhe veshjet e tjera. Konfirmo masën bruto të parisonit kundrejt rregullimit të akumulatorit të kuotuar.
- Inspektoni cilësinë e produktit.Përdorni vendet dhe metodat e miratuara për trashësinë e murit, dimensionet, peshën, performancën e rrjedhjeve dhe defektet e dukshme.
- Numëroni prodhimin e pranuar.Raportoni ciklet totale, pjesët bruto, refuzimet dhe ndalesat gjatë periudhës së rënë dakord. Mbani ciklin e tharjes si një regjistrim të veçantë.
- Matja e shërbimeve.Regjistroni tensionin, fuqinë, presionin dhe rrjedhën e ajrit të kompresuar, temperaturën e ujit ftohës, presionin dhe rrjedhën në kufij të përcaktuar.
- Sfidoni përsëritshmërinë.Kontrolloni masën e goditjes, pozicionin e parsonit dhe matjet e produktit përgjatë dritares së mostrës, jo vetëm në një pjesë të zgjedhur.
- Devijimet e ngushta.Jepini çdo artikulli të dështuar një pronar, veprim, kërkesë provash dhe datën e duhur përpara miratimit të dërgesës.
Mbani lexime të papërpunuara me përmbledhjen e nënshkruar. Fotografitë duhet të tregojnë identifikimin e mostrës dhe vendndodhjen e matjes. Skedarët e recetave, alarmet dhe shënimet e devijimit janë pjesë e provave. TëUdhëzues FAT i makinës së derdhjes me fryrjepërmban një kornizë më të plotë pranimi.
Përzgjedhja e mostrës gjithashtu ka nevojë për një rregull. Numëroni pjesët në sekuencë dhe mos zëvendësoni një mostër të dështuar me një më të mirë. Nëse cilësimet ndryshojnë, filloni një grup të ri mostër dhe regjistroni kohën e ndryshimit. Kjo e mban rezultatin të gjurmueshëm. Ai gjithashtu ndan variacionin normal nga zhvillimi i qëllimshëm i procesit.
Përpara miratimit të dërgesës, krahasoni të dhënat e provës me matricën e kërkuar të nënshkruar. Një kontroll i kaluar i lëvizjes së makinës nuk mund të mbyllë një artikull të hapur të cilësisë së produktit. Çdo test që nuk mund të kryhet duhet të mbetet i dukshëm me arsyen dhe metodën e dakorduar të ndjekjes.
Përgatitni një RFQ që një ndërtues makinerie mund të inxhinierojë
Një kërkesë e paqartë për "një makinë formimi me fryrje 120 litra" fton një propozim të paqartë. Në vend të kësaj dërgoni një paketë teknike kompakte. Nuk ka nevojë të jetë e përsosur, por duhet të ndajë kërkesat e njohura nga vendimet e hapura.
Filloni me një vizatim produkti me dimensione ose skedar 3D. Shtoni foto kur shpjegojnë qafën, futjet, dorezat ose zbukurimet. Tregoni peshën e përfunduar të synuar dhe identifikoni zonat kritike të murit. Emërtoni shkallën e materialit dhe çdo ripërpunim të lejuar. Nëse rezistenca kimike ose një test rregullator ka rëndësi, tregoni standardin e saktë dhe gjendjen e produktit.
Pastaj përcaktoni prodhimin. Jepni pjesë të pranuara në orë ose në ditë, ndërrime të disponueshme, automatizim të planifikuar dhe hapa në rrjedhën e poshtme. Tregoni nëse projekti përfshin një kallëp të ri. Nëse një kallëp ekziston tashmë, jepni vizatimin e tij të montimit, peshën, trashësinë, montimin dhe lidhjet e shërbimit.
Informacioni i objektit duhet të përfshijë furnizimin me energji elektrike, frekuencën, kapacitetin e ajrit të kompresuar, kushtet e ujit të ftohjes, lartësinë e pastër, derën e hyrjes, vinçin dhe të dhënat e dyshemesë. Mos prisni derisa të instalohet për t'i krahasuar këto artikuj me makinën. Projektet me pjesë të mëdha mund të kufizohen nga manipulimi dhe trajtimi i produktit po aq lehtë sa me nxjerrje.
Bashkangjitni me kërkesën
Vizatimet e produkteve dhe kallëpeve, detajet e rrëshirës, objektivi i prodhimit, kriteret e cilësisë, kushtet e përdorimit, kufijtë e paraqitjes dhe shtrirja e dëshiruar e automatizimit.
Kërkesa në propozim
Opsioni përfundimtar i kokës, vidhosja dhe ngasja, deklarata e përshtatjes së mykut, kufijtë e shërbimeve, faqosja, protokolli i pranimit, opsionet e ofruara dhe përjashtimet teknike.
Kërkoni një matricë të plotësuar të kërkesës. Çdo rresht duhet të thotë "përputhet", "kërkon ndryshim" ose "nuk përfshihet", e ndjekur nga një referencë për propozimin. Kjo është më e lehtë për t'u audituar sesa deklaratat e shpërndara në email. Kingle ofron njëzona e shkarkimitpër dokumentet teknike dhe aformulari i kërkesës për projektinpër kontaktin fillestar.
Kur KGB100B bën pjesë në listën e ngushtë
KGB100B meriton një rishikim më të afërt kur produkti bie afër gamës së tij të aplikimit të pjesëve të mëdha dhe kontrollet inxhinierike janë në linjë. Faqja e produktit emërton fuçi kimike, pjesë automjetesh, barriera trafiku, lundrues, lodra dhe mobilje si aplikacione. Kjo listë tregon fushën e synuar, por nuk është provë që një pjesë specifike do të ekzekutohet.
Një rast i fortë i listës së ngushtë ka katër veçori. Kallëpi përshtatet me hapësirën për lëvizje dhe shërbime. Masa e parë e përgjithshme i përshtatet opsionit të konfirmuar të kokës. Rikuperimi i nxjerrjes mbështet ciklin e kërkuar me materialin e synuar. Fabrika mund të furnizojë shërbimet komunale dhe manovrimin në kufijtë e rënë dakord.
Kaloni në një konfigurim tjetër kur një nga këto kushte dështon. Një akumulator më i madh mund të zgjidhë masën e goditjes, por jo gjerësinë e kallëpit. Një pllakë më e madhe mund të zgjidhë zarfin e mykut, por jo rikuperimin e nxjerrjes. Një madhësi e ndryshme makine mund të jetë më ekonomike kur pjesa është shumë më e vogël se diapazoni i punës së platformës.
Gjithashtu ndaloni kur të dhënat janë të paplota. Shifrat e kokës në kllapa të faqes në internet dhe njësia jokonsistente e rrjedhës së ajrit kanë nevojë për sqarime me shkrim. Numri i ciklit të thatë nuk mund të mbyllë një garanci të prodhimit. Këto janë artikuj normalë për një marrëveshje teknike, jo arsye për të hamendësuar.
Vendimi i blerjes duhet të përfundojë me një plan provë të bazuar në pjesë. Nëse makina mund të bëjë pjesë të qëndrueshme, të pranueshme në normën e rënë dakord dhe kufirin e shërbimeve, modeli i përshtatet punës. Nëse ato prova mungojnë, lista e ngushtë mbetet e përkohshme.
Pyetjet e bëra shpesh
Çfarë produktesh mund të prodhojë makina e derdhjes me fryrje KGB100B 120L?
Kinggle rendit fuçitë kimike, pjesët e automjeteve, barrierat e trafikut, notat, lodrat dhe mobiljet në faqen KGB100B. Këto janë referenca aplikimi, jo miratime automatike. Produkti i vërtetë ka ende nevojë për kontrolle për madhësinë e mykut, masën bruto të parzmores, kërkesën për kapëse, materialin, rrugën e heqjes dhe ftohjen.
A do të thotë 120 L që do të përshtatet çdo enë nën 120 L?
Jo. Vëllimi nominal i kontejnerit është vetëm një vlerë kontrolluese. Një pjesë nën 120 L ende mund të tejkalojë mbështjellësin e kallëpit, kufirin e zonës së parashikuar, kërkesën e akumulatorit ose hapësirën e disponueshme të heqjes. Dërgoni vizatimet e produktit dhe kallëpit për një rishikim specifik të modelit.
A mundet KGB100B të prodhojë një produkt HDPE të përfunduar 15 kg?
Mos e bëni këtë supozim nga tabela publike. Faqja publikon 9(15) kg si referencë për peshën e akumulatorit PE, me sa duket krahas dy kapaciteteve të listuara të kokës. Masa bruto parison përfshin pjesën dhe të gjithë blic ose trim. Koka e zgjedhur, rrëshira dhe marzhi i procesit të përdorshëm duhet të konfirmohen nga Kinggle dhe të vërtetohen në një provë.
A është 320 copë/orë prodhimi i pritur?
Nr. Kinggle etiketon 320 copë/h si cikël i thatë. Prodhimi aktual i pranuar përfshin nxjerrjen, formimin e parisonit, fryrjen, ftohjen, heqjen, zvogëlimin, refuzimin dhe ndalimin. Tregoni produktin e kërkuar të pranuar dhe verifikojeni atë me kallëpin dhe materialin e prodhimit.
Si duhet të krahasohet përdorimi i energjisë?
Krahasoni energjinë e lidhur me produktin nën të njëjtin kallëp, produkt, rrëshirë, rregullat e cilësisë dhe kufirin e provës. Faqja KGB100B publikon 52 deri në 60 kW si një linjë mesatare energjie, e cila është një referencë e energjisë. Matni kWh/kg dhe kWh për pjesë të pranuar gjatë prodhimit të qëndrueshëm në vend që të konvertoni vlerën e faqes.
Çfarë informacioni duhet të dërgoj për një kuotim të KGB100B?
Dërgoni vizatime dhe foto të produktit, dimensionet, peshën e përfunduar, kërkesat e murit, shkallën e materialit, rregullin e rigrurjes, rezultatin e pranuar, testet e cilësisë, të dhënat e kallëpit, kushtet e përdorimit dhe nevojat e automatizimit. Shënoni qartë artikujt e panjohur. Kjo i jep furnizuesit informacion të mjaftueshëm për të konfirmuar kokën, përshtatjen e kallëpit dhe shtrirjen e provës.
Kontrolloni pjesën tuaj përpara se të zgjidhni makinën
Dërgoni Kinggle vizatimin e produktit, vlerësimin e peshës bruto, rrëshirën, të dhënat e kallëpit, objektivin e prodhimit dhe kushtet e përdorimit të fabrikës. Ekipi mund të shqyrtojë nëse platforma KGB100B dhe konfigurimi i saj i zgjedhur i akumulatorit përshtaten me projektin.
Kërkoni një rishikim të përshtatshëm për produktin